Bayangkan sebuah operasi pengeboran sedang berjalan stabil di lapangan. Di kedalaman sumur, drill pipe berputar, menahan beban torsi, tekanan, dan tekukan siklik yang terus berulang. Retak mikro yang tidak terlihat mulai terbentuk di permukaan logam. Standar inspeksi yang berlaku saat itu tidak mendeteksinya. Dalam hitungan jam atau hari, retak tersebut merambat cepat menembus seluruh ketebalan dinding dan berakhir sebagai kegagalan katastropik di tengah operasi.
Kasus seperti ini bukanlah skenario hipotetis. Liu et al. dalam studi yang diterbitkan di MDPI Processes mendokumentasikan kegagalan titanium alloy drill pipe yang melibatkan banyak micro-cracks permukaan yang “cannot be detected according to the current standards” [1]. Temuan tersebut menjadi pengingat penting bahwa deteksi retak drill pipe tidak boleh ditunda atau hanya mengandalkan inspeksi konvensional.
Bagi operator pengeboran, kontraktor migas, dan penyedia jasa inspeksi di Indonesia, ada tiga masalah utama yang sering dihadapi: retak mikro yang lolos standar, biaya sistem inspeksi elektromagnetik yang sangat tinggi, dan kesulitan menginspeksi tool joint di lingkungan lapangan yang keras. Artikel ini disusun sebagai panduan praktis berbahasa Indonesia untuk menjawab tantangan tersebut—memadukan tanda-tanda awal di lapangan, alur inspeksi berbasis API, perbandingan metode NDT, serta solusi ultrasonic flaw detector portable yang lebih terjangkau untuk deteksi retak drill pipe.
- Mengapa Deteksi Retak Drill Pipe Tidak Boleh Ditunda
- Alur Inspeksi Drill Pipe dan Tool Joint Sesuai Standar API
- Metode NDT untuk Deteksi Retak: Ultrasonik vs MFL vs Magnetic Particle
- Tantangan Inspeksi Tool Joint di Lapangan
- Solusi Alat NDT Portable untuk Deteksi Retak Drill Pipe
- Mengenal MITECH MFD620C: Alat Pendeteksi Kecacatan Portable untuk Drill Pipe
- Langkah-Langkah Deteksi Retak Drill Pipe di Lapangan
- Pertanyaan Umum tentang Deteksi Retak Drill Pipe dan Tool Joint
- Apakah inspeksi tool joint bisa dilakukan tanpa membongkar drill pipe?
- Berapa biaya alat NDT portable untuk industri kecil dan menengah?
- Di mana bisa membeli MITECH MFD620C di Indonesia?
- Bagaimana membedakan micro-crack yang aman dari yang berbahaya?
- Metode NDT apa yang paling akurat untuk mendeteksi retak fatigue?
- Referensi
Mengapa Deteksi Retak Drill Pipe Tidak Boleh Ditunda
Deteksi retak drill pipe adalah pertahanan pertama terhadap kegagalan fatigue yang menjadi salah satu penyebab paling umum dan paling sulit dipahami dalam operasi pengeboran. Kelelahan logam terjadi karena beban siklik berulang saat drill pipe berputar, membengkok, dan menahan gaya aksial di dalam sumur. Faktor seperti berat pipa, torsi pengeboran, kecepatan rotasi, sudut sumur, kedalaman, suhu, dan lingkungan korosif secara langsung memengaruhi umur fatigue.
Mekanisme Fatigue: Beban Siklik, Metode S-N, dan LEFM
Fatigue pada drill pipe bukanlah kerusakan yang muncul secara tiba-tiba, melainkan akumulasi kerusakan mikro akibat siklus tegangan dan regangan yang berulang. Para insinyur menggunakan beberapa pendekatan untuk memperkirakan umur fatigue: metode S-N atau stress-life, metode strain-life, Linear Elastic Fracture Mechanics (LEFM), serta aturan Palmgren-Miner untuk menghitung akumulasi kerusakan [5].
Data S-N curve memberikan gambaran kuantitatif tentang batas fatigue material. Studi oleh Sun et al. di MDPI Processes menguji drill pipe grade G105, S135, V150, serta titanium alloy pada lingkungan udara, suhu tinggi, lumpur pengeboran, dan H2S. Hasilnya menunjukkan bahwa pada lingkungan non-korosif, umur fatigue sangat bergantung pada grade baja, sementara pada lingkungan korosif, titanium alloy umumnya memiliki umur fatigue lebih baik dibanding baja karena lapisan pelindung baja lebih mudah rusak dan memicu korosi internal yang mempercepat pembentukan serta perambatan micro-cracks [2].
Dalam konteks kegagalan struktural, pipe joint atau tool joint sering menjadi titik terlemah pada drill string. Konsentrasi tegangan pada area ulir dan bahu sambungan membuat lokasi ini sangat rentan terhadap inisiasi retak fatigue [11].
Jenis-Jenis Cacat dan Retak yang Umum pada Drill Pipe
Memahami jenis cacat membantu menentukan metode inspeksi yang tepat. Cacat yang paling umum pada drill pipe meliputi:
- Retak fatigue: berkembang akibat beban siklik dan sering dimulai dari titik konsentrasi tegangan, goresan, atau area decarburization.
- Micro-cracks permukaan: retak sangat halus yang sulit terdeteksi secara visual atau dengan metode NDT permukaan.
- Washout: kegagalan fatigue yang menyebabkan kebocoran kecil pada dinding pipa, ditandai perubahan tekanan pompa.
- Korosi dan pitting: mengurangi ketebalan dinding dan menjadi inisiasi retak.
- Decarburization: perubahan mikrostruktur permukaan akibat perlakuan panas yang tidak memadai, membentuk banyak micro-cracks dan menurunkan umur inisiasi fatigue [5].
- Kehilangan ketebalan dinding: berdasarkan API 5DP, maksimum 20% kehilangan ketebalan dinding masih diizinkan untuk mempertahankan kelas premium pada tube section [4].
- Cacat ulir pada tool joint: keausan, goresan, retak akar ulir, atau deformasi bahu sambungan.
Tanda-Tanda Awal Washout dan Retak Fatigue di Lapangan
Operator lapangan sebenarnya dapat mengenali tanda-tanda awal sebelum kerusakan menjadi parah. Salah satu indikator paling kuat adalah penurunan bertahap tekanan pompa pada laju pompa konstan, yang sering dikaitkan dengan washout drill pipe. Perubahan torsi, peningkatan getaran, atau indikasi visual seperti aliran lumpur abnormal juga perlu diwaspadai [7][9].
Pendekatan statistik seperti Generalized Likelihood Ratio Test (GLRT) telah digunakan untuk mendeteksi perubahan yang menandakan washout dengan memisahkan titik kebocoran melalui analisis distribusi noise dan karakteristik friksi [9]. Dengan kata lain, deteksi dini tidak selalu harus menunggu inspeksi fisik; monitoring parameter operasi secara konsisten dapat memberi sinyal awal.
Risiko Retak Tidak Terdeteksi: Studi Kasus Micro-Crack Titanium
Studi kasus paling kuat datang dari Liu et al. (2022) di MDPI Processes. Pada kecelakaan titanium alloy drill pipe pertama yang didokumentasikan, hasil investigasi menunjukkan banyak micro-cracks pada permukaan yang “cannot be detected according to the current standards.” Ketika pipa digunakan pada kondisi pengeboran horizontal radius ultra-pendek, body pipa mengalami deformasi kecil dan micro-cracks tersebut dengan cepat merambat ke seluruh ketebalan dinding hingga terjadi fracture failure [1].
Publikasi ini dikerjakan oleh peneliti dari Southwest Petroleum University dan CNPC Chuanqing Drilling Engineering, dengan DOI 10.3390/pr10091765 dan telah mendapat 12 kutipan ilmiah—indikator kredibilitas yang kuat. Pelajaran pentingnya: inspeksi permukaan saja tidak cukup; deteksi retak internal dan micro-crack memerlukan metode ultrasonik yang sensitif dan dapat diandalkan di lapangan.
Alur Inspeksi Drill Pipe dan Tool Joint Sesuai Standar API
Inspeksi drill pipe yang sistematis adalah kunci untuk memisahkan pipa yang masih layak pakai dari yang harus di-junk. Standar utama yang menjadi acuan adalah API 5DP, API 5A, dan API RP 7G-2, ditambah ISO 11961 untuk konteks internasional [4]. Di Indonesia, kompetensi lembaga inspeksi juga diatur melalui SNI ISO/IEC 17020.
Tahapan Inspeksi: Dari Pembersihan, Visual, Dimensi, hingga NDT
Alur inspeksi yang baik tidak dimulai dari alat canggih, melainkan dari pembersihan permukaan. Lumpur, karat, atau sisa fluida pengeboran dapat menyamarkan retak halus dan menyebabkan indikasi palsu. Setelah bersih, teknisi melakukan inspeksi visual untuk melihat keausan tool joint, korosi, goresan, deformasi, dan tanda washout. Selanjutnya, pengukuran dimensi dalam dan luar dilakukan untuk membandingkan dengan toleransi API 5DP [4].
Baru setelah tahap visual dan dimensi selesai, pengujian non-destruktif dilakukan. Metode yang umum digunakan adalah ultrasonic testing untuk retak internal, magnetic flux leakage untuk kehilangan dinding, serta magnetic particle testing untuk cacat permukaan [7]. Praktik industri menekankan bahwa inspeksi antar sumur jauh lebih detail daripada inspeksi trip, sehingga sering kali mampu mengungkap cacat yang terlewatkan [7].
Memahami Level Inspeksi API 5DP dan Standar Pendukung
API 5DP menetapkan empat level inspeksi bertingkat, dari Level 1 hingga Level 4, dengan persyaratan pengukuran dimensi yang semakin ketat. Selain itu, API 5DP juga mendefinisikan tiga Product Specification Levels—PSL-1, PSL-2, dan PSL-3—yang membedakan tingkat pemeriksaan cacat dan persyaratan material [4].
Untuk tetap mempertahankan kelas premium, batas maksimum kehilangan ketebalan dinding adalah 20% pada tube section. Ini menjadi tolok ukur penting dalam menentukan apakah pipa masih dapat dioperasikan atau harus diturunkan kelasnya. Standar pendukung seperti API 5A dan API RP 7G-2 memberikan panduan tambahan untuk manajemen drillstring dan praktik inspeksi.
Inspeksi Trip vs Inspeksi Antar Sumur vs Pihak Ketiga
Ada tiga tingkatan inspeksi yang perlu dipahami operator:
- Inspeksi trip: dilakukan di rig saat pipa dicabut, umumnya visual dan cepat, berfokus pada tanda-tanda kerusakan yang jelas.
- Inspeksi antar sumur: dilakukan secara lebih detail saat drill pipe dipindahkan atau disimpan, mencakup pengukuran dimensi dan NDT.
- Inspeksi pihak ketiga: dilakukan oleh lembaga independen bersertifikat, sering diwajibkan untuk audit atau sebelum operasi kritis.
Inspeksi antar sumur sering menjadi momen paling efektif untuk menemukan retak yang tidak terlihat saat trip karena kondisi pipa lebih terbuka dan waktu inspeksi lebih memadai [7].
Penentuan Layak Pakai atau Junk
Keputusan akhir harus berbasis data. Kriteria utama meliputi kehilangan ketebalan dinding, kedalaman retak, keausan tool joint, dan hasil NDT. Tube section yang buruk sering menjadi alasan utama pipa di-junk karena tidak dapat dibangun ulang, sementara tool joint dalam batas tertentu masih bisa di-refacing atau re-threading [4]. Dokumentasi hasil NDT menjadi dasar keputusan yang dapat diaudit dan dipertanggungjawabkan.
Metode NDT untuk Deteksi Retak: Ultrasonik vs MFL vs Magnetic Particle
Tidak semua metode NDT sama. Pemilihan metode sangat bergantung pada jenis cacat yang ingin dideteksi, akses permukaan, dan kebutuhan operasional di lapangan.
Ultrasonic Flaw Detector: Deteksi Cacat Internal dan Micro-Crack
Ultrasonic flaw detector bekerja dengan mengirimkan gelombang ultrasonik ke material dan membaca pantulannya. Teknik refleksi telah lama terbukti mampu mendeteksi retak fatigue sangat kecil. NASA Technical Note D-3007 melaporkan bahwa retak fatigue sepanjang 0,0005 hingga 0,005 inch dapat dideteksi sejak 1–3 persen umur total spesimen, bahkan ketika pengujian masih berlangsung [3].
Keunggulan ultrasonik adalah kemampuannya mendeteksi cacat internal, tidak bergantung pada sifat magnetik material, sehingga cocok untuk baja maupun titanium alloy [3]. Alat portable modern memiliki rentang ukur 0–6.000 mm pada baja dan bandwidth frekuensi 0,5–10 MHz [10].
Magnetic Flux Leakage dan Electromagnetic Inspection untuk Cakupan Penuh
MFL dan EMI digunakan terutama untuk inspeksi full-length drill pipe. Teknologi ini mampu mendeteksi kehilangan dinding internal dan eksternal secara simultan hingga ketebalan sekitar 30 mm [12]. Namun, sistem ini memerlukan setup yang rumit dan investasi besar—mencapai USD 70.000–100.000 per set. Untuk deteksi retak lokal di tool joint atau area tube tertentu, ultrasonic portable sering kali lebih praktis.
Magnetic Particle dan Penetrant: Hanya untuk Cacat Permukaan
Magnetic particle testing dan liquid penetrant testing efektif untuk retak di atau dekat permukaan, seperti retak ulir tool joint. Namun NASA sudah menegaskan keterbatasannya: kedua metode tersebut tidak dapat mendeteksi retak internal yang berbahaya [3]. Oleh karena itu, untuk deteksi retak fatigue internal, kombinasi dengan ultrasonic testing tetap diperlukan dan direkomendasikan oleh standar ASNT [8].
Keterbatasan Standar Deteksi Micro-Crack: Pelajaran dari Penelitian
Penelitian Liu et al. menunjukkan bahwa standar deteksi saat itu gagal menangkap banyak micro-cracks pada titanium alloy drill pipe [1]. Faktor lain, seperti decarburization akibat perlakuan panas tidak memadai dan mekanisme korosi, mempercepat pembentukan serta perambatan micro-cracks [2]. Ini bukan berarti standar tidak berguna, melainkan menegaskan perlunya lapisan deteksi tambahan di lapangan—terutama ultrasonic portable yang dikalibrasi dengan baik—untuk menangkap indikasi yang mungkin lolos dari inspeksi konvensional.
Tantangan Inspeksi Tool Joint di Lapangan
Tool joint adalah sambungan berulir bertekanan tinggi yang mengalami siklus buka-pasang berulang. Lokasi ini sering menjadi titik terlemah pada drill string.
Mengapa Tool Joint Menjadi Titik Terlemah Drill String
SLB Energy Glossary mendefinisikan tool joint sebagai komponen sambungan pada drill pipe yang menyediakan ulir untuk penyambungan antar segmen [6]. Area akar ulir memiliki konsentrasi tegangan tinggi, sehingga micro-crack sering dimulai dari sana. Penelitian menunjukkan pipe joint memang menjadi titik paling lemah dalam kegagalan fatigue [11].
Kendala Akses, Lingkungan Keras, dan Waktu Terbatas
Di lapangan, inspeksi tool joint menghadapi kendala nyata: akses ke area bawah sambungan terbatas, debu dan air dapat mengganggu pembacaan, suhu ekstrem memengaruhi kinerja alat, dan waktu antar operasi sangat singkat. Sistem MFL/EMI besar tidak praktis karena membutuhkan setup rumit dan investasi USD 70.000–100.000.
Alat ultrasonic portable dengan rating IP54 memberikan perlindungan terhadap debu dan air, sementara bobot unit utama sekitar 1,8 kg memudahkan akses ke area sempit. Rentang suhu operasional -10 hingga 50 °C juga mendukung pemakaian di lingkungan pengeboran yang keras [10].
Cara Mengoptimalkan Inspeksi Tool Joint Tanpa Downtime Berlebihan
Strategi paling efektif adalah inspeksi berbasis risiko: fokuskan pemeriksaan pada area ulir, bahu, dan transisi tool joint. Gunakan probe sudut atau probe khusus geometri sempit, lakukan visual dan UT terarah, lalu dokumentasikan hasil secara cepat. Fitur video recording lebih dari 2 jam dan penyimpanan 1.000 data pada MFD620C membantu dokumentasi tanpa proses manual yang panjang [10].
Perlu dipahami bahwa inspeksi penuh pada ulir tersembunyi tetap memerlukan akses terbuka setelah koneksi dibongkar. Namun, pada area yang dapat diakses, deteksi dini dapat dilakukan saat trip tanpa menambah downtime signifikan.
Solusi Alat NDT Portable untuk Deteksi Retak Drill Pipe
Solusi portable hadir untuk menjawab keterbatasan anggaran dan kebutuhan deteksi cepat di lapangan. Ultrasonic flaw detector portable mampu mendeteksi retak internal dengan sensitivitas tinggi tanpa investasi sebesar sistem MFL/EMI.
Keunggulan Ultrasonic Flaw Detector Portable Dibanding Sistem MFL/EMI Skala Besar
Ultrasonic portable memiliki keunggulan utama: mampu mendeteksi retak fatigue internal sejak sangat dini, tidak merusak material, mudah dibawa ke lokasi sempit, dan hasilnya tersimpan digital [3]. Sebagai pembanding, sistem MFL/EMI memerlukan biaya USD 70.000–100.000 per set, sementara ultrasonic portable seperti MITECH MFD620C memberikan jalan masuk yang jauh lebih terjangkau untuk deteksi awal [10].
Kriteria Memilih Alat NDT Portable untuk Drill Pipe dan Tool Joint
Saat memilih alat, perhatikan parameter teknis berikut:
- Rentang ukur: minimal 0–6.000 mm pada baja.
- Bandwidth frekuensi: 0,5–10 MHz agar fleksibel untuk berbagai probe dan ketebalan.
- Dynamic range: ≥36 dB agar sinyal kecil dari retak mikro tetap terlihat.
- Akurasi: deviasi horizontal ≤0,2% dan deviasi linier vertikal ≤3%.
- Ketahanan lapangan: rating IP54, suhu operasional -10 hingga 50 °C.
- Portabilitas: bobot unit utama sekitar 1,8 kg.
- Baterai: waktu operasi lebih dari 8 jam.
- Penyimpanan dan dokumentasi: minimal 1.000 data, 50 channel parameter, dan video recording [10].
Kualifikasi operator tetap harus mengacu pada standar ASNT atau setara agar interpretasi hasil valid [8].
Analisis Biaya-Manfaat untuk Operator Menengah dan Penyedia Jasa Inspeksi
Bagi operator menengah, investasi MFL/EMI sebesar USD 70.000–100.000 sulit dibenarkan untuk inspeksi rutin. Sebaliknya, ultrasonic portable memungkinkan inspeksi mandiri terhadap retak dan indikasi awal, melindungi aset drill pipe, dan mengurangi risiko scrap atau downtime. API 5DP memberi batas 20% wall loss untuk kelas premium; deteksi dini membantu perusahaan tetap berada dalam batas tersebut dan memperpanjang umur pipa [4]. Bagi penyedia jasa inspeksi lokal, alat portable menjadi nilai tambah layanan yang lebih mudah dipasarkan dan diimplementasikan.
Mengenal MITECH MFD620C: Alat Pendeteksi Kecacatan Portable untuk Drill Pipe
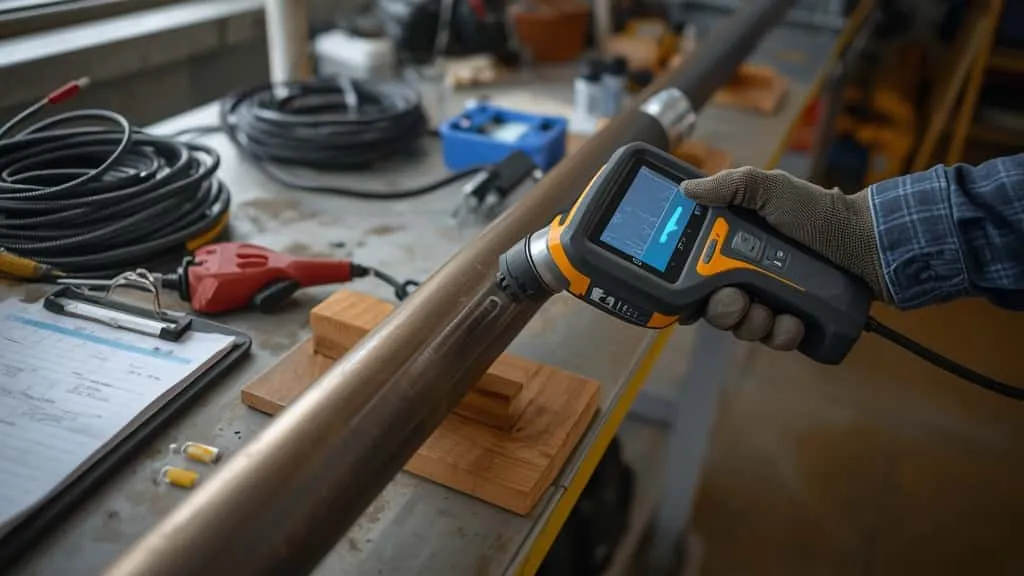
Salah satu contoh ultrasonic flaw detector portable yang relevan untuk kebutuhan ini adalah Alat Pendeteksi Kecacatan MITECH MFD620C. Alat ini dirancang untuk mendeteksi cacat internal pada material logam, termasuk retak fatigue, void, dan inklusi, tanpa merusak objek uji.
Spesifikasi Teknis Utama MITECH MFD620C
MITECH MFD620C memiliki rentang pengukuran 0–6.000 mm pada baja, bandwidth frekuensi 0,5–10 MHz dengan pencocokan otomatis, kecepatan gelombang 1.000–15.000 m/s, dynamic range ≥36 dB, akurasi horizontal ≤0,2%, dan deviasi linier vertikal ≤3%. Energi pulsa 200–600 V dapat dipilih untuk mengoptimalkan kinerja berbagai probe. Layar TFT LCD multi-warna beresolusi 320×240 piksel memastikan visibilitas di lapangan. Dimensi unit utama 280x220x70 mm dan bobot 1,8 kg menjadikannya mudah dibawa [10].
Ketahanan Lapangan, Baterai, dan Penyimpanan Data
Untuk penggunaan lapangan, MFD620C memiliki tingkat proteksi IP54 yang tahan debu dan air. Suhu operasionalnya -10 hingga 50 °C dengan kelembaban 20–95 persen. Waktu operasi lebih dari 8 jam mendukung satu shift penuh tanpa pengisian ulang. Alat ini juga mendukung penyimpanan 50 channel parameter, 1.000 data pengukuran, serta video recording lebih dari 2 jam—sangat membantu dokumentasi inspeksi [10].
Aplikasi Deteksi Retak pada Tool Joint dan Tube Section
Pada tool joint, MFD620C dapat digunakan untuk memeriksa indikasi di area ulir, bahu, dan zona transisi menggunakan probe sudut yang sesuai. Pada tube section, alat ini membantu mendeteksi retak fatigue internal dan indikasi kehilangan dinding. Prinsip reflection technique memungkinkan deteksi retak sangat kecil, sebagaimana dibuktikan penelitian NASA [3]. Pemilihan probe dan kalibrasi terhadap geometri kompleks sebaiknya mengikuti panduan ASNT [8].
Kalibrasi, Perawatan, dan Dokumentasi Inspeksi
Kalibrasi adalah bagian yang tidak bisa dinegosiasikan. Alat harus dikalibrasi sebelum dan sesudah pengambilan data menggunakan blok referensi yang sesuai standar. Dokumentasi hasil—termasuk data dan video—memungkinkan evaluasi tren fatigue dan audit. Alat yang tidak dikalibrasi berisiko menghasilkan false positive atau false negative yang berbahaya [8][10].
Langkah-Langkah Deteksi Retak Drill Pipe di Lapangan
Berikut prosedur praktis yang disarankan untuk teknisi, mengacu pada API RP 7G-2 dan praktik ASNT.
Persiapan Permukaan dan Inspeksi Visual Awal
Bersihkan area drill pipe dan tool joint dari lumpur, karat, dan sisa fluida. Lakukan inspeksi visual dengan pencahayaan memadai dan kaca pembesar jika perlu. Tandai area mencurigakan seperti korosi, washout, goresan, atau deformasi. Inspeksi visual yang terlewat dapat membuat NDT menjadi tidak efektif [4][7].
Pengaturan Probe, Rentang Ukur, dan Parameter Ultrasonik
Pilih probe normal untuk tube section dan probe sudut untuk area ulir tool joint. Atur rentang ukur sesuai ketebalan material—pada MFD620C dapat diatur hingga 6.000 mm—dan sesuaikan gain, pulsa, serta frekuensi 0,5–10 MHz. Gunakan couplant secara merata dan pastikan sinyal referensi stabil sebelum pengambilan data [3][8][10].
Interpretasi Indikasi dan Dokumentasi Hasil
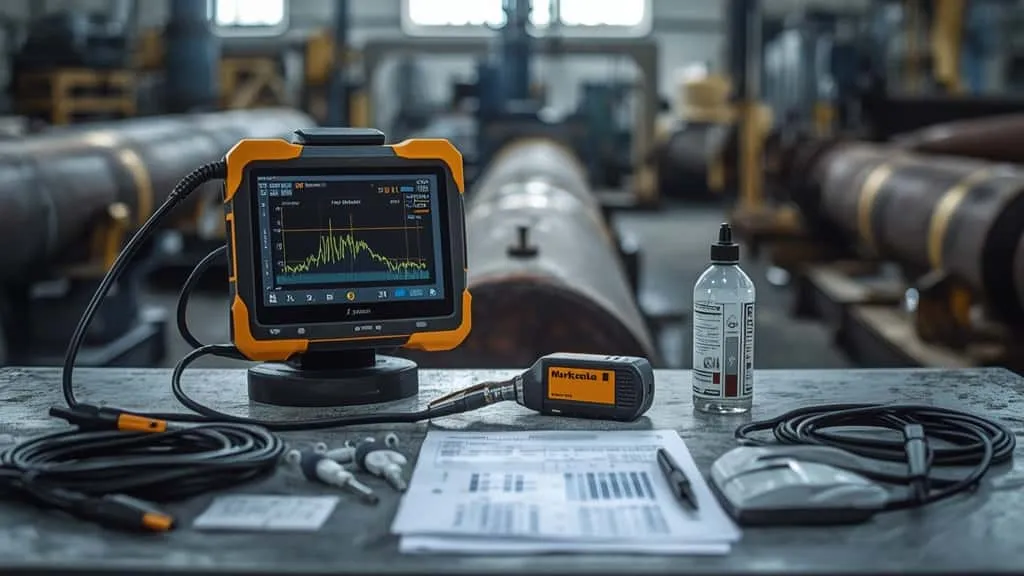
Baca indikasi pada layar dengan hati-hati. Retak internal umumnya menghasilkan puncak sinyal tajam yang konsisten pada posisi tertentu. Catat posisi, kedalaman, dan ukuran indikasi. Gunakan fitur penyimpanan data dan video untuk dokumentasi. Klasifikasi indikasi dan pelaporan harus mengikuti standar ASNT [8][10].
Frekuensi Inspeksi dan Strategi Pencegahan Fatigue
Tidak ada inspeksi tunggal yang cukup. Inspeksi visual sebaiknya dilakukan setiap trip, NDT lebih detail dilakukan antar sumur, dan inspeksi pihak ketiga secara berkala. Strategi pencegahan fatigue meliputi pemilihan material berkualitas, desain dan handling yang tepat, monitoring parameter operasi, serta pelatihan personel [2][5]. Pemantauan tren hasil NDT dari waktu ke waktu adalah kunci untuk deteksi dini dan manajemen drillstring yang efektif.
Pertanyaan Umum tentang Deteksi Retak Drill Pipe dan Tool Joint
Apakah inspeksi tool joint bisa dilakukan tanpa membongkar drill pipe?
Inspeksi terbatas pada area terbuka dapat dilakukan dengan ultrasonic portable saat trip. Namun, ulir penuh dan bahu tool joint sering kali tersembunyi di dalam koneksi sehingga memerlukan akses terbuka setelah koneksi dilepas. Untuk hasil paling akurat, lakukan inspeksi visual dan UT pada area yang dapat diakses saat trip, dan NDT penuh saat pipa dibongkar.
Berapa biaya alat NDT portable untuk industri kecil dan menengah?
Sebagai perbandingan, sistem MFL/EMI untuk inspeksi drill pipe dapat mencapai USD 70.000–100.000 per set. Ultrasonic flaw detector portable jauh lebih terjangkau, meskipun harga pastinya bervariasi tergantung distributor dan konfigurasi probe. Alat seperti MFD620C memberi solusi ekonomis untuk deteksi retak internal di lapangan.
Di mana bisa membeli MITECH MFD620C di Indonesia?
Anda dapat meninjau spesifikasi dan ketersediaan Alat Pendeteksi Kecacatan MITECH MFD620C melalui halaman produk resmi Mitech Indonesia. Pastikan memeriksa garansi, dukungan teknis, dan layanan kalibrasi sebelum melakukan pembelian.
Bagaimana membedakan micro-crack yang aman dari yang berbahaya?
Tidak ada micro-crack yang boleh dianggap sepenuhnya aman tanpa evaluasi. Penilaian harus mempertimbangkan ukuran, lokasi, orientasi, kedalaman, jenis material, dan kondisi pembebanan. Studi kasus titanium alloy menunjukkan micro-cracks dapat berkembang cepat menjadi fraktur seluruh dinding [1]. Evaluasi oleh inspektor tersertifikasi dengan analisis fracture mechanics sangat disarankan.
Metode NDT apa yang paling akurat untuk mendeteksi retak fatigue?
Tidak ada satu metode terbaik untuk semua kasus. Ultrasonic testing sangat baik untuk retak internal dan micro-cracks [3], MFL/EMI unggul untuk cakupan penuh dan kehilangan dinding, sedangkan magnetic particle dan penetrant hanya efektif untuk cacat permukaan. Pendekatan paling praktis di lapangan adalah kombinasi inspeksi visual, ultrasonic portable, dan konfirmasi pihak ketiga jika ditemukan indikasi.
Kesimpulannya, deteksi retak drill pipe dan tool joint adalah keharusan keselamatan operasional. Tanda awal fatigue dan washout dapat dikenali lebih awal melalui monitoring parameter dan inspeksi visual yang disiplin. Ultrasonic flaw detector portable seperti MITECH MFD620C memberikan solusi praktis dan terjangkau bagi operator yang tidak memerlukan sistem MFL/EMI skala besar. Dengan panduan berbahasa Indonesia yang memadukan praktik lapangan, standar API, studi kasus forensik, dan spesifikasi alat portable, tim teknis dapat mengambil keputusan inspeksi yang lebih cepat dan berbasis data.
Sebagai bagian dari komitmen mendukung kebutuhan industri, CV. Java Multi Mandiri melalui platform Mitech Indonesia adalah penyedia alat ukur dan pengujian yang melayani kebutuhan bisnis dan aplikasi industri. Kami siap membantu perusahaan mengoptimalkan program inspeksi dan memenuhi kebutuhan peralatan NDT portable, termasuk deteksi retak drill pipe dan tool joint. Untuk konsultasi solusi bisnis atau mendiskusikan kebutuhan perusahaan Anda, silakan hubungi tim kami.
Artikel ini bersifat informatif dan edukatif, bukan pengganti inspeksi tersertifikasi oleh personel NDT kompeten. Seluruh keputusan kelayakan pakai drill pipe dan tool joint harus mengacu pada standar API/ASNT yang berlaku serta dilakukan atau divalidasi oleh inspektor berlisensi. Penyebutan MITECH MFD620C merupakan contoh alat bantu deteksi retak portable dan bukan satu-satunya solusi yang tersedia di pasar.
Rekomendasi Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Referensi
- Li, L., Lian, Z., & Zhou, C. (2022). Failure Analysis of Drill Pipe during Working Process in a Deep Well: A Case Study. Processes, 10(9), 1765. DOI: 10.3390/pr10091765. Retrieved from https://www.mdpi.com/2227-9717/10/9/1765
- Sun, Y., Peng, X., & Bi, G. (2024). Study on S-N Curve and Fatigue Limit of Drill Pipe in Offshore Short-Radius Sidetracking Process. Processes, 12(9), 1828. DOI: 10.3390/pr12091828. Retrieved from https://www.mdpi.com/2227-9717/12/9/1828
- Klima, S. J., Lesco, D. J., & Freche, J. C. (1965). Ultrasonic Technique for Detection and Measurement of Fatigue Cracks. NASA Technical Note D-3007. Retrieved from https://ntrs.nasa.gov/api/citations/19650023046/downloads/19650023046.pdf
- American Petroleum Institute. (N.D.). API Specification 5DP: Drill Pipe. API.
- Patsnap Eureka. (N.D.). How to Prevent Drill Pipe Fatigue Failure. Retrieved from https://eureka.patsnap.com/article/how-to-prevent-drill-pipe-fatigue-failure
- SLB Energy Glossary. (N.D.). Tool Joint. Retrieved from https://glossary.slb.com/terms/t/tool_joint
- Oil & Gas Journal. (N.D.). Drill pipe management extends drillstring life. Retrieved from https://www.ogj.com/home/article/17238904/drill-pipe-management-extends-drillstring-life
- American Society for Nondestructive Testing. (N.D.). ASNT recommended practices and certification guidelines. ASNT.
- Google Patents. (N.D.). CA2095583C: Drillstring washout detection. Retrieved from https://patents.google.com/patent/CA2095583C/en
- Mitech Indonesia. (N.D.). Alat Pendeteksi Kecacatan MITECH MFD620C. Retrieved from https://mitech-ndt.co.id/product/alat-pendeteksi-kecacatan-mitech-mfd620c/
- Frontiers in Built Environment. (2026). Failure analysis of drill pipe. Retrieved from https://www.frontiersin.org/journals/built-environment/articles/10.3389/fbuil.2026.1767777/full
- Eddyfi. (N.D.). Magnetic Flux Leakage (MFL) Technology. Retrieved from https://www.eddyfi.com/en/technology/magnetic-flux-leakage-mfl