Heat exchanger di kilang minyak, petrokimia, dan pembangkit listrik dapat gagal tanpa peringatan visual yang jelas. Tube yang tampak utuh dari luar bisa saja telah mengalami penipisan dinding parah, korosi sumuran, atau bahkan perforasi. Studi kasus dari BRIN menunjukkan tube heat exchanger di kilang pengolahan minyak putus akibat serangan korosi sumuran dan deposit tebal yang mengandung sulfur serta klorin [1]. Dalam investigasi PETROBRAS di Brasil, inspeksi ultrasonik menunjukkan 42 dari 78 tube kehilangan 41–60% ketebalan dinding, dengan sisa ketebalan terkecil hanya 0,45 mm [2]. Sementara itu, beberapa kegagalan heat exchanger di kilang lain bahkan berujung pada penggantian bundle dalam waktu 9 bulan karena penipisan dan perforasi lokal [3].
Artikel ini menjadi panduan berbahasa Indonesia pertama yang menggabungkan teori ultrasonic thickness testing, praktik lapangan inspeksi heat exchanger kilang, panduan memilih alat ukur ketebalan dengan kisaran harga, kerangka program pemantauan ketebalan internal, serta strategi membandingkan pembelian alat versus penggunaan jasa NDT terakreditasi. Anda akan dibawa melalui mekanisme korosi, cara pengukuran yang benar, spesifikasi alat, hingga perhitungan laju korosi dan sisa umur pakai.
- Kenapa Heat Exchanger di Kilang Butuh Ultrasonic Thickness Testing?
- Mengenal Ultrasonic Thickness Gauge: Prinsip Kerja dan Perbedaannya dengan Alat Ukur Mekanik
- Prosedur Pengukuran Ultrasonic Thickness pada Heat Exchanger: Langkah demi Langkah
- Memilih Ultrasonic Thickness Gauge yang Tepat untuk Tim Maintenance Kilang
- Harga dan Strategi Pembelian Ultrasonic Thickness Gauge di Indonesia
- Membangun Program Pemantauan Ketebalan Heat Exchanger Berkelanjutan
- Strategi Inspeksi: Beli Alat UT Sendiri vs Outsourcing Jasa NDT Terakreditasi
- Troubleshooting, Checklist, dan FAQ Praktis untuk Tim Maintenance
- Kesimpulan
- Referensi
Kenapa Heat Exchanger di Kilang Butuh Ultrasonic Thickness Testing?
Mekanisme Korosi Heat Exchanger: Pitting, Thinning, dan Deposit Sulfur-Klorin
Korosi pada heat exchanger kilang umumnya tidak terjadi secara merata. BRIN mengidentifikasi bahwa tube heat exchanger di kilang pengolahan minyak mengalami serangan korosi sumuran atau pitting corrosion pada permukaan dalam dan luar tube. Deposit tebal yang mengandung unsur sulfur (S) dan klorin (Cl) memicu serangan lokal, menyebabkan penipisan tersebar hingga tube putus [1]. Temuan serupa dari penelitian PETROBRAS menunjukkan mekanisme korosi aktif dengan laju korosi sekitar 0,16775 mm/tahun dan kehilangan ketebalan signifikan pada mayoritas tube [2].
Studi thesis University of Thessaly yang mengompilasi lebih dari 18 kasus kegagalan heat exchanger kilang juga menyimpulkan bahwa mayoritas kasus gagal akibat pitting corrosion. Keberadaan klorin di front korosi sering kali mengindikasikan mekanisme hidrolisis dan pembentukan HCl, yang mempercepat penipisan dinding [3]. API RP 571 mengklasifikasikan mekanisme ini sebagai bagian dari kerusakan yang harus dipetakan dalam program inspeksi berbasis risiko [8].
Tanda Awal Penipisan Dinding dan Konsekuensi Kegagalan yang Tertunda
Penipisan dinding heat exchanger jarang terlihat sampai terjadi kebocoran atau tube rupture. Pada kasus PETROBRAS, beberapa tube mengalami perforasi dan kehilangan containment, dengan sisa ketebalan kritis 0,45 mm [2]. Pada kasus lain, penipisan dan perforasi lokal memaksa penggantian bundle hanya dalam 9 bulan [3]. Secara operasional, penurunan performa termal, penurunan tekanan, kontaminasi produk, atau peningkatan konsumsi energi bisa menjadi indikasi awal, tetapi tidak memberikan data kuantitatif tentang sisa ketebalan dinding. ASME Section VIII mensyaratkan evaluasi ketebalan minimum desain dan corrosion allowance sebagai dasar penentuan integritas pressure part [5], sedangkan ASME Section V menjadi acuan praktik pemeriksaan NDT [4].
Mengapa Inspeksi Visual Tidak Cukup: Peran Ultrasonic Thickness Testing sebagai Deteksi Dini
Inspeksi visual hanya mampu mendeteksi kerusakan permukaan yang sudah terlihat, bukan mengukur sisa tebal dinding secara kuantitatif. Ultrasonic thickness testing bekerja dengan prinsip pulse-echo, cukup dari satu sisi material tanpa membongkar equipment atau memerlukan akses dua sisi [9]. Metode ini non-destruktif, cepat, dan memberikan data numerik yang dapat dibandingkan dari waktu ke waktu untuk mendeteksi korosi internal sebelum terjadi kebocoran. Dengan mengikuti ASME Section V, pengukuran ultrasonic dapat menjadi pertahanan pertama dalam program mechanical integrity dan preventive maintenance [4].
Mengenal Ultrasonic Thickness Gauge: Prinsip Kerja dan Perbedaannya dengan Alat Ukur Mekanik
Prinsip Kerja Pulse-Echo: Dari Waktu Tempuh Gelombang Menjadi Ketebalan
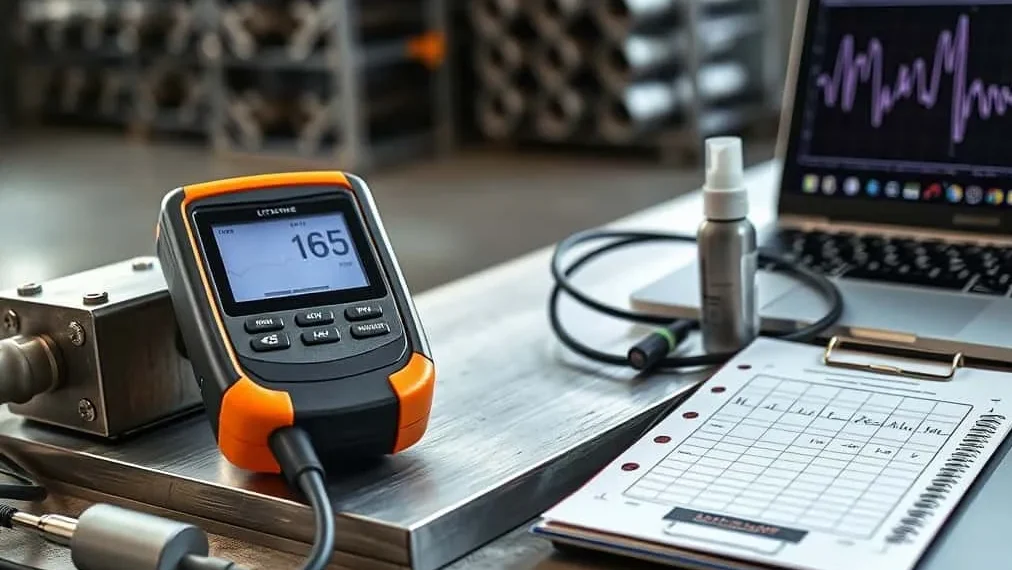
Ultrasonic thickness gauge (UTG) mengirimkan gelombang suara frekuensi tinggi melalui probe atau transduser ke dalam material. Gelombang memantul dari dinding belakang material dan kembali ke probe. Instrumen mengukur waktu tempuh gelombang (time-of-flight), lalu menghitung ketebalan dengan rumus dasar:
Ketebalan = (Kecepatan suara material × Waktu tempuh) / 2
Karena hanya mengandalkan pantulan dari dinding belakang, pengukuran cukup dilakukan dari satu sisi. Kecepatan suara material atau velocity adalah kunci kalibrasi; untuk baja karbon, nilai tipikal sekitar 5920 m/s [9]. ASME Section V Article 23/SE797 mengatur prinsip dan praktik pengukuran ultrasonic untuk material logam, termasuk kalibrasi dan verifikasi instrumen [4].
Material yang Bisa Diukur dan Batasan Metode: Ultrasonic vs Mekanik vs Coating Thickness
Alat ukur ketebalan terbagi menjadi beberapa jenis. Ultrasonic thickness gauge cocok untuk material logam homogen seperti baja karbon, stainless steel, aluminium, dan paduan lain selama material tersebut mampu menghantarkan gelombang suara 10]. Alat ukur mekanik seperti jangka sorong atau mikrometer memerlukan akses dua sisi dan hanya praktis untuk benda uji yang terbuka. [Coating thickness meter digunakan untuk mengukur ketebalan lapisan pelindung, bukan tebal dinding logam.
Ultrasonic thickness gauge umumnya tidak merusak material dan tidak memerlukan akses dua sisi 10]. Namun, tidak semua [UTG mampu mengukur ketebalan melalui lapisan cat atau coating. Model dasar seperti Mitech MT160 mengukur dari permukaan logam ke dinding belakang; untuk pengukuran through-coating diperlukan varian echo-echo seperti seri MT190/MT200 atau probe khusus [11].
Akurasi, Resolusi, dan Sumber Ketidakakuratan Pengukuran
Kelas UTG portabel industri umumnya memiliki akurasi ±0,5% ketebalan + 0,04 mm dan resolusi 0,1 mm atau 0,01 mm [11]. Meski spesifikasi terlihat presisi, hasil lapangan bisa meleset karena beberapa sebab: posisi probe tidak tegak lurus, permukaan kotor atau kasar, kesalahan kalibrasi kecepatan suara, dan interferensi elektromagnetik [16]. Standar kalibrasi idealnya tertelusur ke lembaga metrologi nasional dan minimal empat kali lebih akurat dari alat ukur yang dikalibrasi [17]. Karena itu, pengukuran manual tanpa mengikuti prosedur baku sering kali tidak akurat dan tidak dapat diandalkan untuk keputusan integritas aset.
Prosedur Pengukuran Ultrasonic Thickness pada Heat Exchanger: Langkah demi Langkah
Persiapan Alat, Zero Calibration, dan Pengaturan Kecepatan Suara Material
Zero Calibration dan Pemilihan Blok Referensi yang Tertelusur
Sebelum inspeksi, pastikan probe dalam kondisi baik dan lakukan zero calibration menggunakan blok referensi dengan ketebalan yang diketahui dan tertelusur ke standar metrologi nasional. Standar blok idealnya empat kali lebih akurat dari alat ukur [17]. Prosedur baku inspeksi ketebalan mencakup persiapan alat, kalibrasi, pengukuran, pengisian form standar, hingga penyimpanan alat [18]. Verifikasi kalibrasi sebaiknya dilakukan sebelum setiap sesi inspeksi dan setelah penggantian probe atau perubahan material target.
Mengatur Kecepatan Suara: Baja Karbon vs Stainless Steel
Setelah zero calibration, atur kecepatan suara sesuai material target. Baja karbon umumnya sekitar 5920 m/s, sedangkan stainless steel dapat berbeda bergantung grade-nya. Kesalahan pengaturan velocity akan menghasilkan tebal yang salah meskipun sinyal terlihat stabil [9][10]. Mitech MT160 memiliki rentang kecepatan suara 1000–9999 m/s, cukup fleksibel untuk berbagai paduan logam industri [11].
Persiapan Permukaan, Pemilihan Couplant, dan Teknik Penempatan Probe
Permukaan yang tertutup deposit, cat longgar, karat, atau kotoran akan melemahkan sinyal dan menghasilkan pembacaan tidak stabil [16]. Bersihkan area ukur dengan amplas atau sikat kawat sampai permukaan logam terbuka dan cukup rata. Gunakan couplant untuk menghilangkan celah udara antara probe dan permukaan.
Couplant untuk Permukaan Panas dan Area Sulit Dijangkau
Untuk pengukuran pada heat exchanger yang masih beroperasi atau baru dimatikan, suhu permukaan bisa di atas batas couplant standar. Gunakan couplant high-temperature yang sesuai dengan batas suhu probe. Couplant standar berbahan dasar air atau gel dapat menguap pada permukaan panas, menyebabkan coupling hilang dan pembacaan tidak valid [9]. Periksa spesifikasi probe dan couplant terhadap suhu permukaan sebelum memulai.
Posisi Probe Tegak Lurus dan Pengaruh Tekanan
Probe harus dijaga tegak lurus terhadap permukaan. Kemiringan beberapa derajat dapat mengubah waktu tempuh dan menurunkan akurasi [16]. Tekanan probe juga harus konsisten; tekanan terlalu ringan dapat meninggalkan celah udara, sedangkan tekanan berlebihan dapat merusak probe atau membuat pembacaan berubah. Ulangi pengukuran pada titik yang sama beberapa kali untuk memastikan repeatability.
Mode Single-Point vs Scan: Mendeteksi Titik Korosi Lokal
Mode single-point digunakan untuk pencatatan titik ukur tetap atau TML/CML dan pengukuran pada titik yang sudah ditentukan. Mode scan lebih sesuai untuk mendeteksi korosi lokal seperti pitting yang tersebar di area luas. Mitech MT160 mendukung mode scan hingga sekitar 10 pembacaan per detik, membantu teknisi memindai permukaan tube atau shell dengan cepat [11]. Karena pitting corrosion merupakan ancaman lokal yang tidak selalu muncul di titik ukur tetap [1][2], kombinasi mode single-point dan scan sangat disarankan.
Interpretasi Data, Pencatatan, dan Cara Menghindari False Reading pada Tube Berdinding Tipis
Membedakan Echo Ganda pada Pipa Kecil dan Tube Tipis
Pada tube berdinding tipis atau pipa berdiameter kecil, pembacaan dapat dipengaruhi echo ganda atau multiple echo sehingga nilai tampak lebih tebal atau tidak stabil. Pastikan instrument membaca echo pertama dari dinding belakang, bukan echo berikutnya. Gunakan probe dengan frekuensi dan diameter kristal yang sesuai; probe standar Mitech MT160 tipe N05 memiliki batas diameter pipa minimum sekitar Φ15–20 mm [11]. Untuk tube heat exchanger yang sangat tipis, gunakan probe khusus dan validasi dengan referensi blok.
Mencatat Data, Membandingkan t-min, dan Menandai Titik Ukur
Hasil pengukuran harus dicatat dalam form inspeksi, dibandingkan dengan ketebalan minimum desain atau t-min, dan titik ukur fisik ditandai agar pengukuran berikutnya konsisten. Praktik modern menyebut titik ini sebagai Condition Monitoring Location atau CML, yang menggantikan istilah TML [6]. Data ketebalan yang tidak dibandingkan dengan t-min dan riwayat sebelumnya tidak akan bermanfaat untuk deteksi tren penipisan.
Memilih Ultrasonic Thickness Gauge yang Tepat untuk Tim Maintenance Kilang
Spesifikasi Kunci: Rentang Ukur, Resolusi, Akurasi, Fitur Data Logger, dan Daya Baterai
Saat memilih UTG, perhatikan spesifikasi berikut:
- Rentang ukur: pastikan mencakup tebal dinding heat exchanger dan pipa. Mitech MT160 mengukur 0,75–300 mm pada baja, tergantung probe [11].
- Resolusi: 0,01 mm penting untuk mendeteksi korosi halus; resolusi 0,1 mm umumnya cukup untuk screening awal, tetapi 0,01 mm lebih baik untuk trending [11].
- Akurasi: pilih yang menyatakan akurasi jelas, misalnya ±(0,5% ketebalan + 0,04) mm [11][12].
- Data logger: memori internal dan transfer USB membantu dokumentasi. MT160 memiliki 20 file × 99 pembacaan [11][12].
- Daya baterai: operasi lapangan membutuhkan daya tahan minimal satu shift. MT160 menggunakan 2 baterai AA dengan waktu operasi sekitar 100 jam [11].
Mengenal Mitech MT160: Contoh Gauge Portabel Entry-to-Mid untuk Kilang
Mitech MT160 adalah alat ukur ketebalan digital ultrasonic portable yang dirancang untuk memantau penipisan korosi pada pipa dan bejana tekan di industri perminyakan, kimia, metalurgi, perkapalan, dan penerbangan [11]. Spesifikasi utamanya meliputi rentang ukur 0,75–300 mm, resolusi 0,1/0,01 mm, akurasi ±(0,5%+0,04) mm, kecepatan suara 1000–9999 m/s, memori 20 file × 99 data, transfer data USB, bobot 245 gram, dan baterai 2×AA dengan daya tahan sekitar 100 jam [11][12]. Instrumen ini juga memiliki indikator coupling untuk memvalidasi pembacaan—fitur penting untuk menghindari false reading.
Untuk informasi produk dan konfigurasi lengkap, kunjungi Alat Ukur Ketebalan Digital Ultrasonic MITECH MT160.
Pemilihan Probe dan Varian Seri MT: Kapan MT160 Cukup, Kapan Perlu Through-Coating atau Tipe Lain
MT160 kompatibel dengan beberapa probe, antara lain N05 standar 5 MHz/10 mm, N07 untuk pipa lebih kecil, HT5 untuk permukaan bersuhu tinggi, dan N02 untuk aplikasi tertentu [11]. Batas diameter pipa minimum probe standar sekitar Φ15–20 mm, sehingga untuk tube heat exchanger yang lebih kecil perlu probe dengan kristal lebih kecil atau frekuensi lebih tinggi [11].
MT160 bukan tipe through-coating echo-echo. Jika Anda perlu mengukur ketebalan logam tanpa menghilangkan cat atau coating, pertimbangkan varian MT190/MT200 atau konsultasikan dengan distributor untuk probe dan mode yang sesuai [11].
Harga dan Strategi Pembelian Ultrasonic Thickness Gauge di Indonesia
Kisaran Harga Mitech MT160: Data Internasional dan Perkiraan Lokal
Harga publik Mitech MT160 dari sumber internasional menunjukkan angka sekitar US$335 pada marketplace global, sementara salah satu distributor NDT di Australia memublikasikan sekitar A$631,82 termasuk GST [12]. Harga resmi di Indonesia umumnya tidak dipublikasikan secara terbuka; distributor lokal biasa menggunakan mekanisme permintaan penawaran. Perbedaan harga wajar terjadi karena cakupan garansi, ketersediaan sertifikat kalibrasi, paket probe, dan layanan purna jual.
Kriteria Memilih Distributor Terpercaya di Indonesia: Garansi, Kalibrasi, dan Layanan Purna Jual
Karena harga tidak selalu menjadi satu-satunya penentu, gunakan daftar periksa berikut saat memilih distributor:
- Produk asli dengan garansi resmi pabrikan atau distributor.
- Ketersediaan sertifikat kalibrasi tertelusur dan layanan kalibrasi berkala.
- Stok lokal probe dan sparepart, bukan hanya unit utama.
- Dukungan teknis, pelatihan penggunaan, dan respons layanan purna jual.
- Rekam jejak perusahaan dan transaksi di platform B2B seperti Indotrading atau Indonetwork.
Hindari hanya mengejar harga murah tanpa memverifikasi dukungan teknis dan ketersediaan kalibrasi, karena alat ukur tanpa kalibrasi yang benar akan menghasilkan data yang tidak dapat diandalkan.
Biaya Tersembunyi: Probe Tambahan, Sertifikat Kalibrasi, dan Pengiriman Antar Pulau
Selain harga unit utama, perhitungkan:
- Probe tambahan seperti N07, HT5, atau N02 untuk aplikasi khusus [11].
- Sertifikat kalibrasi tertelusur dan layanan kalibrasi ulang.
- Kabel USB, software data logger, dan aksesori dokumentasi [11][12].
- Pengiriman antar pulau, asuransi, dan biaya penanganan.
Minta penawaran resmi yang merinci seluruh komponen biaya agar perbandingan antar distributor menjadi adil.
Membangun Program Pemantauan Ketebalan Heat Exchanger Berkelanjutan
Menentukan Titik Ukur Tetap TML/CML dan Frekuensi Inspeksi Berbasis Risiko
Program pemantauan ketebalan yang efektif dimulai dengan menentukan titik ukur tetap atau Condition Monitoring Location (CML). Titik ini harus mencakup area rawan korosi seperti inlet nozzle, tube bundle, zona aliran tinggi, area perubahan arah aliran, dan lokasi yang memiliki riwayat korosi. API 570 mengatur pengendalian interval inspeksi berdasarkan kelas risiko pipa dan peralatan [6]. Untuk heat exchanger, area tube-to-tubesheet, tube bends, dan shell side yang terkena deposit menjadi prioritas.
Menghitung Corrosion Rate dan Estimated Remaining Life dari Data Ketebalan
Dari data ketebalan yang diambil dalam beberapa interval, laju korosi dan sisa umur pakai dapat dihitung. Rumus umum mengacu pada API 570:
- Short-term corrosion rate (STCR) = (ketebalan sebelumnya − ketebalan aktual) ÷ rentang waktu.
- Long-term corrosion rate (LTCR) = (ketebalan awal − ketebalan aktual) ÷ total waktu antara pengukuran awal dan terakhir.
- Remaining life (RL) = (ketebalan aktual − t-min) ÷ corrosion rate yang berlaku.
Sebagai contoh, studi PETROBRAS mencatat laju korosi 0,16775 mm/tahun pada bundle heat exchanger, dan dengan sisa ketebalan yang ada, bundle tersebut dinilai hanya memiliki sisa umur operasi sekitar satu tahun [2]. Angka ini menunjukkan pentingnya data baseline dan trending.
Trending Data dan Integrasi dengan Risk-Based Inspection / Mechanical Integrity
Data ketebalan yang hanya tersimpan sebagai pembacaan tunggal tidak cukup. Bangun database digital yang merekam setiap CML, nilai ketebalan, tanggal inspeksi, kondisi permukaan, dan faktor operasi. Flat-trending atau penurunan ketebalan yang tidak wajar harus memicu inspeksi lanjutan atau penurunan interval inspeksi. Mengintegrasikan data UT ke dalam risk-based inspection membantu tim maintenance memprioritaskan aset berdasarkan probabilitas dan konsekuensi kegagalan [6][13]. Instrumen seperti Mitech MT160 dengan memori data logger dan transfer USB mempermudah pembuatan riwayat digital [11].
Strategi Inspeksi: Beli Alat UT Sendiri vs Outsourcing Jasa NDT Terakreditasi
Kapan Screening Mandiri dengan Gauge Portabel Sudah Cukup
Jika perusahaan memiliki program CML internal, teknisi terlatih, dan kebutuhan pemantauan rutin pada titik-titik yang sudah diketahui, memiliki ultrasonic thickness gauge portabel seperti Mitech MT160 adalah pilihan efisien. Aplikasi MT160 memang dirancang untuk pemantauan korosi pipa dan bejana tekan di industri perminyakan, kimia, dan metalurgi [11]. Screening mandiri cocok untuk:
- Pengukuran titik tetap berkala tanpa perlu membongkar equipment.
- Verifikasi awal area yang dicurigai sebelum memanggil jasa NDT.
- Pengumpulan data trending untuk aset risiko rendah hingga sedang.
Kapan Memanggil Jasa NDT Terakreditasi: Teknik Lanjutan dan Standar ISO/IEC 17020/17025
Untuk heat exchanger dengan akses terbatas, tube bundle kompleks, atau kecurigaan retak dan korosi lokal yang memerlukan pemetaan penuh, gunakan jasa NDT terakreditasi. Teknik lanjutan seperti IRIS, RFT, ECA, PAUT, TOFD, dan automated corrosion mapping dapat memberikan gambaran lebih detail tentang kondisi tube [14][15]. Penyedia jasa NDT sebaiknya memiliki akreditasi ISO/IEC 17020 untuk inspeksi dan ISO/IEC 17025 untuk pengujian; di Indonesia, penyedia jasa seperti Sucofindo dapat menjadi rujukan praktik, meskipun Anda tetap perlu memverifikasi ruang lingkup akreditasinya [13]. Gunakan gauge internal untuk screening, lalu konfirmasikan temuan signifikan dengan jasa terakreditasi.
Perhitungan ROI Sederhana: Biaya Kepemilikan Gauge vs Biaya Inspeksi Berulang
Sebagai ilustrasi sederhana:
- Harga referensi MT160 sekitar US$335–A$632 [12], belum termasuk probe tambahan, kalibrasi, dan pengiriman.
- Jika biaya jasa NDT per titik atau per unit heat exchanger sekitar Rp500.000–Rp1.500.000 per sesi, dan inspeksi dilakukan setiap 3–6 bulan, maka dalam satu tahun biaya outsourcing dapat mendekati atau melebihi harga satu gauge MT160.
- Dengan alat internal, perusahaan membayar sekali untuk perangkat, kemudian biaya tenaga internal dan kalibrasi berkala.
Tentu saja, perhitungan ROI harus mempertimbangkan biaya pelatihan teknisi, sparepart probe, dan validasi oleh personel NDT bersertifikasi. Namun untuk pemantauan rutin dan trending, kepemilikan gauge hampir selalu lebih hemat dalam jangka menengah-panjang.
Troubleshooting, Checklist, dan FAQ Praktis untuk Tim Maintenance
Troubleshooting Hasil Pengukuran Tidak Stabil
Jika pembacaan tidak stabil atau hilang, periksa:
- Couplant kurang atau mengering—tambahkan couplant yang sesuai.
- Permukaan tidak bersih atau terlalu kasar—haluskan area ukur.
- Probe aus atau rusak—ganti probe atau lakukan zero calibration ulang.
- Kalibrasi velocity tidak sesuai material—periksa dan atur ulang [16].
- Interferensi elektromagnetik atau suhu permukaan di luar batas—pindahkan area ukur atau gunakan couplant/probe high-temperature [9].
Mitech MT160 memiliki indikator coupling yang membantu memastikan sinyal valid sebelum pembacaan dicatat [11].
Checklist Sebelum dan Sesudah Pengukuran
Sebelum:
- Izin kerja dan APD lengkap.
- Alat, probe, couplant, blok referensi, dan baterai dalam kondisi siap.
- Zero calibration dan velocity material diverifikasi.
- Area ukur dibersihkan dan ditandai.
Sesudah:
- Data dicatat pada CML yang sama.
- t-min dibandingkan dan temuan tidak normal ditindaklanjuti.
- Probe dibersihkan, alat dimatikan, dan disimpan di tempat kering.
- Data ditransfer dan dibackup.
FAQ Cepat: Batas t-min, Pengukuran Melalui Cat, Pipa Kecil, dan Sertifikasi Personel
Berapa ketebalan minimum sebelum heat exchanger harus direparasi?
Mengacu pada ASME Section VIII dan API 510, ketebalan minimum desain dihitung berdasarkan tekanan kerja, temperatur, material, dan corrosion allowance. Jangan menggunakan angka generik tanpa evaluasi engineer [5][7].
Apakah bisa mengukur melalui cat atau coating?
MT160 bukan tipe through-coating. Untuk pengukuran menembus lapisan cat atau coating, gunakan mode echo-echo atau varian MT190/MT200, atau kupas coating pada titik ukur [11].
Apakah UTG bisa dipakai untuk pipa kecil?
Tergantung probe. Probe standar MT160 N05 memiliki batas diameter pipa minimum sekitar Φ15–20 mm; untuk diameter lebih kecil gunakan probe dengan kristal lebih kecil [11].
Sertifikasi apa yang dibutuhkan untuk melakukan UT di kilang?
Pengambilan data sebaiknya dilakukan oleh personel terlatih di bawah supervisi teknisi NDT Level II atau setara. Interpretasi data untuk keputusan integritas harus melibatkan personel dengan kualifikasi Level II/III dan pemahaman ASME Section V serta API 570 [4][6].
Kesimpulan
Kegagalan heat exchanger akibat korosi dan penipisan dinding umumnya dapat dicegah bila program ultrasonic thickness testing dijalankan dengan benar. Anda kini telah memiliki panduan terpadu: mekanisme korosi pitting dan deposit sulfur-klorin, prinsip kerja pulse-echo, prosedur pengukuran dari kalibrasi hingga pencatatan, cara memilih alat ukur ketebalan, kisaran harga dan strategi pembelian, kerangka program pemantauan ketebalan, hingga perbandingan antara membeli alat UT sendiri dan memakai jasa NDT terakreditasi.
Langkah awal yang paling berdampak adalah memetakan titik ukur tetap pada heat exchanger dan membuat baseline data ketebalan. Dari sana, trending data, perhitungan corrosion rate, dan integrasi dengan risk-based inspection akan mengubah data pengukuran menjadi keputusan pemeliharaan yang lebih cerdas, hemat biaya, dan sesuai standar.
Untuk kebutuhan alat ukur ketebalan ultrasonik, kalibrasi, dan dukungan teknis bagi program inspeksi aset Anda, CV. Java Multi Mandiri adalah supplier dan distributor instrumen pengukuran dan pengujian—bukan penyedia jasa pengujian, kontraktor, atau konsultan engineering—yang berfokus melayani kebutuhan bisnis dan aplikasi industri. Kami dapat membantu perusahaan mengoptimalkan operasi serta memenuhi kebutuhan peralatan komersial terkait ultrasonic thickness testing heat exchanger. Silakan konsultasi solusi bisnis atau diskusikan kebutuhan perusahaan untuk mendapatkan penawaran dan dukungan teknis.
Rekomendasi Ultrasonic Thickness Gauge

Ultrasonic Thickness Gauge

Ultrasonic Thickness Gauge
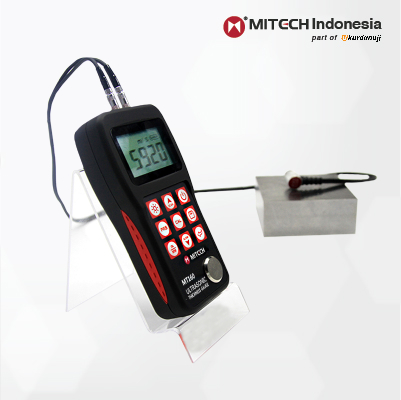
Ultrasonic Thickness Gauge
Disclaimer: Artikel ini menyebut produk spesifik seperti Mitech MT160 sebagai contoh alat, bukan endorsement resmi. Informasi harga bersifat indikatif dan dapat berubah sewaktu-waktu. Prosedur pengukuran ketebalan harus dilakukan oleh personel terlatih atau di bawah supervisi teknisi NDT bersertifikasi sesuai standar yang berlaku. Konten ini bukan pengganti standar resmi ASME/API atau konsultasi engineer.
Referensi
- Sunandrio, H. & Sutarjo. (N.D.). Serangan Korosi Sumuran pada Tube Heat Exchanger di Kilang Pengolahan Minyak. Majalah Ilmiah Pengkajian Industri, 8(3). DOI: 10.29122/mipi.v8i3.3665. Retrieved from https://ejournal.brin.go.id/MIPI/article/view/1511
- Nicacio, J.A.P. (N.D.). Failure analysis in heat exchanger tubes from the top system of the regeneration tower of the hydrotreatment unit in an oil refinery: a case study. Matéria (Rio de Janeiro). Retrieved from https://www.scielo.br/j/rmat/a/wR5nNdbb6cQ3CVY9BzZBB7N?lang=en
- Moschogianni, E. (2023). Failure mechanisms in heat exchangers. Diploma Thesis, Department of Mechanical Engineering, University of Thessaly. Retrieved from https://ir.lib.uth.gr/xmlui/bitstream/handle/11615/82893/28284.pdf?sequence=4
- ASME. (2023). Boiler and Pressure Vessel Code, Section V: Nondestructive Examination. American Society of Mechanical Engineers.
- ASME. (2023). Boiler and Pressure Vessel Code, Section VIII: Rules for Construction of Pressure Vessels. American Society of Mechanical Engineers.
- American Petroleum Institute. (2016). API 570: Piping Inspection Code: In-service Inspection, Rating, Repair, and Alteration of Piping Systems. 4th ed.
- American Petroleum Institute. (2014). API 510: Pressure Vessel Inspection Code: In-service Inspection, Rating, Repair, and Alteration. 10th ed.
- American Petroleum Institute. (2020). API RP 571: Damage Mechanisms Affecting Fixed Equipment in the Refining Industry. 3rd ed.
- Nelligan, T. (N.D.). An Introduction to Ultrasonic Thickness Gauging. Evident Industrial. Retrieved from https://ims.evidentscientific.com/en/applications/introductory-ultrasonics/introduction-thickness-gauging
- Linshang Tech. (N.D.). Ultrasonic Thickness Gauge Complete Guide. Retrieved from https://www.linshangtech.com/tech/ultrasonic-thickness-gauge-complete-guide-tech1517.html
- Mitech Co., Ltd. (N.D.). MT160 Digital Ultrasonic Thickness Gauge. Retrieved from http://www.mitech-ndt.com/en/home/products_detail.php?flm=&lm=&lim=&id=401
- NDT Sales Australia. (N.D.). Ultrasonic Thickness Gauge Mitech MT-160. Retrieved from https://ndtsales.com.au/products/ultrasonic-thickness-gauge-mitech-mt-160
- Sucofindo. (N.D.). Non Destructive Testing untuk Industri. Retrieved from https://www.sucofindo.co.id/artikel-1/non-destructive-testing-untuk-industri
- Eddyfi Technologies. (N.D.). Heat Exchanger Inspection. Retrieved from https://www.eddyfi.com/en/application/heat-exchangers-inspection
- LMATS. (N.D.). Advanced Heat Exchanger Tube Testing. Retrieved from https://www.lmats.com.au/services/advanced-ndt-solutions/advanced-heat-exchanger-tube-testing
- GVDA Instrument. (N.D.). What are the reasons why coating thickness gauge measurement is inaccurate?. Retrieved from https://id.gvda-instrument.com/info/what-are-the-reasons-why-coating-thickness-gau-101600459.html
- Microscope.id. (N.D.). Pengukuran Coating Thickness: Standar Ketebalan dan Traceability. Retrieved from https://microscope.id/id/articles/detail/pengukuran-coating-thickness
- Laporan Pengukuran Ketebalan Pipa Ultrasonik. (N.D.). Scribd. Retrieved from https://www.scribd.com/document/598378994/Laporan-UT-Klp-1