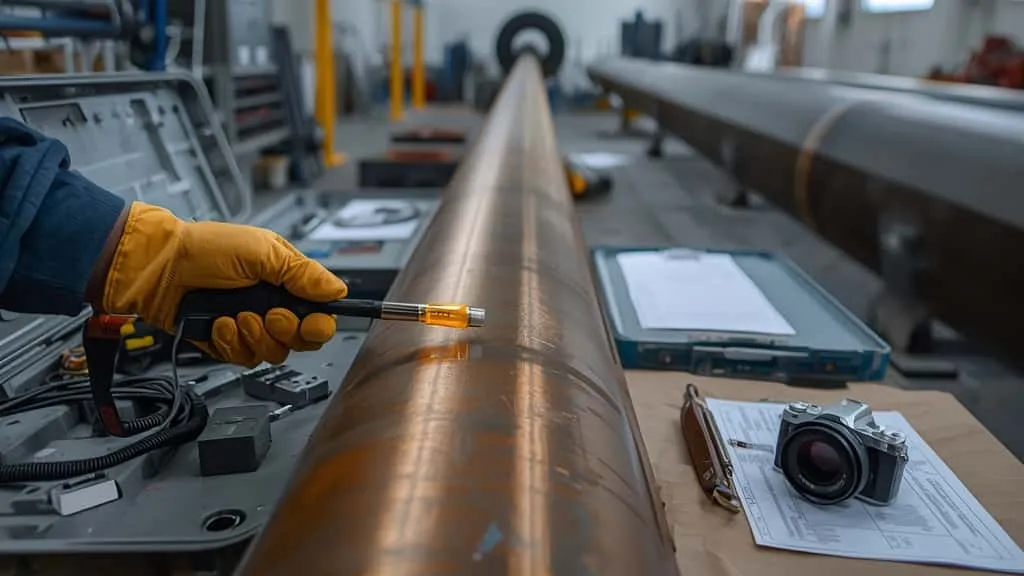
Pada operasi hulu minyak dan gas, pipa OCTG—casing, drill pipe, dan tubing—menahan kombinasi beban aksial, tekanan internal, bending, dan kondisi lingkungan yang ekstrem. Salah satu titik paling kritis dalam sistem ini adalah girth weld, sambungan las melingkar yang menghubungkan segmen pipa. Cacat pada girth weld yang tidak terdeteksi dapat berkembang menjadi retak, kebocoran, atau kegagalan katastropik yang mengancam keselamatan pekerja, aset, dan lingkungan. Karena itu, pemeriksaan girth weld pipa OCTG bukan sekadar agenda quality control; ini adalah bagian dari pengendalian risiko operasional.
Artikel ini disusun sebagai panduan komprehensif berbahasa Indonesia bagi tim inspeksi, insinyur QC/QA, dan teknisi NDT di lokasi pengeboran. Pembahasan mencakup definisi girth weld dan pipa OCTG, jenis cacat yang paling sering diperiksa, prosedur inspeksi lapangan, metode non-destruktif utama—termasuk Automated Ultrasonic Testing dengan phased array dan TOFD—kriteria penerimaan cacat, pemilihan alat NDT portabel, hingga rekomendasi solusi praktis seperti MITECH MFD620C.
- Apa Itu Girth Weld pada Pipa OCTG dan Mengapa Pemeriksaannya Kritis?
- Cacat Girth Weld yang Sering Diperiksa Tim Inspeksi di Lapangan
- Prosedur Pemeriksaan Girth Weld di Lapangan: Tahapan Inspeksi yang Benar
- Metode NDT untuk Girth Weld: Visual, Ultrasonik, Radiografi, dan Alternatif Permukaan
- Automated Ultrasonic Testing (AUT) dengan Phased Array + TOFD: Solusi Cepat dan Aman
- Kriteria Penerimaan Cacat: Workmanship-Based vs Fracture Mechanics/ECA
- Alat NDT Portabel vs Sistem Otomatis untuk Inspeksi Pipa OCTG
- Solusi NDT untuk OCTG: Rekomendasi Ultrasonic Flaw Detector Portabel
- Studi Kasus Kegagalan Girth Weld dan Pelajaran untuk Tim Inspeksi
- FAQ: Pertanyaan Umum Pemeriksaan Girth Weld Pipa OCTG
- References
Apa Itu Girth Weld pada Pipa OCTG dan Mengapa Pemeriksaannya Kritis?
Definisi Pipa OCTG dan Peran Girth Weld dalam Sistem Pengeboran
Oil Country Tubular Goods atau OCTG adalah kelompok pipa baja yang diproduksi khusus untuk kegiatan eksplorasi, pengeboran, dan produksi migas. Tiga komponen utamanya adalah casing, tubing, dan drill pipe. Casing menjaga stabilitas lubang bor dan melindungi formasi, tubing menyalurkan hidrokarbon dari reservoir ke permukaan, sementara drill pipe meneruskan torsi dan beban selama pengeboran. Material OCTG umumnya diatur oleh standar API 5L dan API 5CT, yang menetapkan persyaratan komposisi kimia, sifat mekanik, dimensi, dan toleransi cacat.
Girth weld adalah sambungan las melingkar yang menyatukan dua pipa pada posisi horizontal atau vertikal. Dalam konteks OCTG, sambungan ini harus mampu mempertahankan integritas di bawah tekanan fluida tinggi, beban aksial dari berat string, dan beban bending saat pipa mengalami deviasi lubang bor. Menurut artikel edukasi dari lembaga inspeksi terakreditasi Sucofindo, inspeksi pipa OCTG secara rutin diperlukan untuk memverifikasi kualitas sambungan, mendeteksi cacat internal, dan memastikan kepatuhan terhadap standar API serta regulasi keselamatan migas [6]. Dengan kata lain, pemeriksaan girth weld menjadi salah satu tahap paling menentukan sebelum dan selama pemasangan pipa OCTG di lapangan.
Risiko Kegagalan Girth Weld: Data PHMSA dan Implikasi Keselamatan
Kegagalan girth weld bukan sekadar skenario teoretis. Data dari Pipeline and Hazardous Materials Safety Administration (PHMSA), bagian dari US Department of Transportation, mendokumentasikan kegagalan girth weld pada pipa transmisi berdiameter 20 inci ke atas dengan grade material X70. Penyebab yang tercatat meliputi misalignment pada saat fit-up, profil bevel yang tidak tepat, dan praktik pengelasan yang tidak sesuai prosedur [4]. Pada pipa OCTG yang bertekanan ekstrem dan sering dipasang di lingkungan pengeboran yang dinamis, kombinasi faktor tersebut dapat mempercepat inisiasi retak.
Penting dipahami bahwa inspeksi visual saja sering kali tidak cukup. Retak planar, lack of fusion, atau cacat bawah permukaan lainnya dapat lolos dari pemeriksaan mata. Karena itu, API 1104 Appendix A secara eksplisit tidak mengizinkan retak diterima berdasarkan kriteria workmanship semata [3]. Hal ini menegaskan bahwa tim inspeksi wajib melengkapi inspeksi visual dengan metode NDT yang mampu mendeteksi cacat internal secara akurat dan berulang.
Cacat Girth Weld yang Sering Diperiksa Tim Inspeksi di Lapangan
Cacat Permukaan: Retak, Porositas, Undercut, dan Lack of Fusion
Cacat permukaan adalah kelompok pertama yang diperiksa karena dapat terlihat langsung oleh mata telanjang atau dengan alat bantu visual. Retak permukaan adalah salah satu indikasi paling berbahaya karena cenderung merambat di bawah beban siklik. Porositas terjadi ketika gas terperangkap selama pembekuan las dan membentuk lubang-lubang kecil pada permukaan. Undercut berupa cekungan pada batas antara logam las dan material induk, umumnya disebabkan oleh arus pengelasan yang terlalu tinggi atau kecepatan travel yang salah. Lack of fusion atau ketidakterpaduan antar lapisan las sering muncul akibat pembersihan antar lapisan yang kurang baik atau heat input yang tidak memadai [8].
Pada pemeriksaan girth weld pipa OCTG, cacat permukaan seperti retak terbuka dapat diidentifikasi dengan inspeksi visual, penetrant testing, atau magnetic particle testing untuk material feromagnetik. Namun, identifikasi visual tetap membutuhkan prosedur terdokumentasi agar inspektur tidak melewatkan indikasi kecil yang berpotensi menjadi titik awal retak.
Cacat Bawah Permukaan: Internal Crack, Slag Inclusion, dan Lack of Penetration
Berbeda dengan cacat permukaan, cacat bawah permukaan berada di dalam material atau pada akar las yang tidak terlihat langsung. Internal crack adalah retak yang terjadi di dalam logam las atau heat-affected zone. Slag inclusion adalah terperangkapnya terak las di antara lapisan atau antara logam las dan material induk. Lack of penetration terjadi ketika logam las tidak mencapai akar sambungan sesuai desain.
Cacat bawah permukaan memerlukan metode NDT berbasis ultrasonik. Menurut TWI, penilaian cacat pada girth weld mencakup klasifikasi embedded circumferential planar flaws, yaitu cacat planar melingkar yang berada di dalam material [1]. Klasifikasi ini penting karena menentukan apakah cacat termasuk surface-breaking atau embedded, yang selanjutnya memengaruhi penentuan batas toleransi. Tanpa UT, PAUT, atau TOFD, cacat semacam ini dapat terlewat dan tetap berpotensi menyebabkan kegagalan saat pipa beroperasi.
Retak Panas vs Retak Dingin pada Sambungan Las Pipa
Dalam pengelasan pipa, retak umumnya dibedakan menjadi retak panas dan retak dingin. Retak panas terjadi selama proses solidifikasi logam las, biasanya dipicu oleh tegangan tarik saat logam masih dalam kondisi semi-cair dan adanya elemen pengotor seperti sulfur atau fosfor. Retak dingin terjadi setelah las mendingin, umumnya disebabkan oleh difusi hidrogen, tegangan sisa yang tinggi, serta struktur mikro yang getas. Khusus baja karbon tinggi atau low-alloy, retak dingin menjadi ancaman serius jika preheat, interpass temperature, atau post-weld heat treatment tidak dipatuhi.
Menurut kajian umum pengelasan yang dirujuk dari sumber edukasi keselamatan kerja, arc strike—loncatan busur di luar area las—dapat mengubah struktur mikro setempat dan menjadi titik awal retak, terutama pada material sensitif panas [8]. Pada sambungan las pipa OCTG, pengendalian parameter pengelasan dan perlindungan gas sangat penting untuk mencegah terbentuknya retak panas maupun retak dingin.
Prosedur Pemeriksaan Girth Weld di Lapangan: Tahapan Inspeksi yang Benar
Tahap 1: Inspeksi Visual dan Dokumentasi Awal
Langkah pertama pemeriksaan girth weld adalah inspeksi visual. Tahap ini bertujuan memeriksa kondisi permukaan las, profil bead, alignment, undercut, porositas, retak terbuka, serta tanda-tanda lack of fusion pada permukaan. ASNT menegaskan bahwa visual testing merupakan metode NDT fundamental, tetapi kemampuannya terbatas pada deteksi cacat yang mencapai permukaan [7].
Dokumentasi awal juga meliputi pemeriksaan fit-up sebelum pengelasan: kelurusan dan gap antara dua ujung pipa, sudut bevel, kebersihan permukaan, dan penandaan material. Parameter seperti misalignment dan profil bevel menjadi titik perhatian karena PHMSA mencatat keduanya sebagai penyebab utama kegagalan girth weld pada pipa besar [4]. Semua temuan visual harus direkam dalam laporan inspeksi yang dapat dilacak.
Tahap 2: Pemilihan Metode NDT Berdasarkan Sambungan
Setelah inspeksi visual, tim harus memilih metode NDT lanjutan berdasarkan jenis material, posisi las, ketebalan dinding, dan tipe cacat yang dicurigai. ASNT menjelaskan beberapa pilihan metode: ultrasonic testing cocok untuk mendeteksi cacat planar di dalam material; phased array ultrasonic testing dan time of flight diffraction memberikan citra dan data tinggi cacat yang lebih lengkap; magnetic particle testing cepat untuk cacat permukaan pada material feromagnetik; penetrant testing untuk retak terbuka; serta eddy current testing untuk cacat dekat permukaan dan perubahan sifat material [7].
Untuk girth weld pipa OCTG, metode ultrasonik cenderung menjadi pilihan utama karena kebutuhan mendeteksi retak planar, lack of fusion, dan lack of penetration yang sering tidak terlihat dari luar. Rekomendasi ini selaras dengan praktik Automated Ultrasonic Testing pada pipeline girth weld yang dibahas dalam tutorial ASNT [2].
Parameter yang Harus Diverifikasi pada Girth Weld OCTG
Dalam praktik lapangan, inspektur biasanya memverifikasi parameter berikut pada setiap sambungan girth weld:
- Misalignment antar dua pipa saat fit-up.
- Undercut atau pengurangan ketebalan pada toe las.
- Porositas yang melebihi batas ukuran dan jumlah.
- Lack of fusion antara bead dan sidewall.
- Lack of penetration pada root pass.
- Kedalaman dan panjang retak bila terdeteksi.
- Profil las dan lebar cap pass.
Parameter ini diukur dan dievaluasi berdasarkan kriteria acceptance yang berlaku. ASNT menekankan bahwa inspeksi harus dilakukan oleh personel NDT yang memenuhi kualifikasi Level I, II, atau III sesuai standar [2]. Dengan demikian, hasil pemeriksaan tidak hanya bergantung pada alat, tetapi juga pada kompetensi operator dan prosedur kerja yang terdokumentasi.
Tahap 3: Verifikasi Hasil dan Penentuan Status Girth Weld
Tahap akhir adalah mengevaluasi hasil NDT terhadap kriteria penerimaan. Ada dua pendekatan utama yang digunakan industri: workmanship-based dan fracture-mechanics-based. Pendekatan workmanship, seperti API 1104, menetapkan batas cacat berdasarkan kualitas pengerjaan. Sementara pendekatan fracture mechanics menggunakan Engineering Critical Assessment untuk menentukan ukuran cacat maksimum yang masih dapat ditoleransi berdasarkan fitness-for-purpose [1], [3].
Hasil verifikasi menentukan status sambungan: diterima, diperbaiki, atau ditolak. Dalam beberapa kasus, sambungan yang gagal memenuhi kriteria workmanship masih dapat diterima melalui ECA jika terbukti aman secara struktural. Keputusan ini wajib didokumentasikan dan disetujui pihak engineering yang berwenang.
Metode NDT untuk Girth Weld: Visual, Ultrasonik, Radiografi, dan Alternatif Permukaan
Inspeksi Visual: Apa yang Bisa dan Tidak Bisa Dideteksi
Inspeksi visual memberikan gambaran cepat tentang kondisi permukaan las dan kesesuaian geometri sambungan. Namun, ASNT menegaskan bahwa visual testing hanya mampu mendeteksi diskontinuitas yang terbuka ke permukaan [7]. Retak internal, lack of fusion pada root, dan slag inclusion tidak dapat diidentifikasi dengan mata telanjang. Karena itu, inspeksi visual bukan pengganti NDT volumetrik, melainkan tahap awal yang wajib dilalui.
Kegagalan inspeksi visual dapat memberikan rasa aman palsu. Sebuah sambungan yang tampak mulus di permukaan bisa menyimpan cacat planar di dalamnya. Di sinilah metode ultrasonik berperan penting.
Ultrasonic Testing Konvensional, PAUT, dan TOFD: Deteksi Cacat Planar
Ultrasonic testing konvensional menggunakan gelombang suara frekuensi tinggi yang dipancarkan ke material. Pantulan gelombang dari diskontinuitas ditampilkan sebagai sinyal A-scan. Metode ini efektif mendeteksi retak, lack of fusion, dan inklusi, tetapi interpretasi data sangat bergantung pada keterampilan operator.
Phased array ultrasonic testing (PAUT) menggunakan banyak elemen transducer yang dapat diarahkan secara elektronik. Kemampuan beam steering dan focusing memungkinkan pemetaan cacat yang lebih akurat, termasuk orientasi dan kedalaman. Time of flight diffraction (TOFD) sangat andal untuk mengukur tinggi cacat melalui waktu tempuh difraksi dari ujung retak. Data tinggi cacat ini penting untuk penilaian integritas berbasis fracture mechanics [2], [1].
Benchmark umum alat ultrasonic flaw detector portabel modern mencakup rentang pengukuran 0–6000 mm pada kecepatan baja, bandwidth RF hingga 15 MHz untuk material tipis, serta kemampuan transfer data digital. Spesifikasi ini memungkinkan inspeksi lapangan yang praktis tanpa mengorbankan sensitivitas.
Magnetic Particle, Penetrant, dan Eddy Current untuk Cacat Permukaan
Untuk melengkapi deteksi cacat permukaan, tiga metode berikut sering digunakan:
- Magnetic particle testing (MPT) cocok untuk material feromagnetik. Partikel magnetik akan berkumpul di sekitar diskontinuitas permukaan atau dekat permukaan ketika medan magnet diberikan. Metode ini sangat sensitif untuk retak halus pada baja karbon pipa OCTG.
- Penetrant testing (PT) digunakan pada material non-poros, termasuk stainless steel dan paduan non-feromagnetik. Cairan penetrant masuk ke retak terbuka, lalu developer menariknya keluar sehingga indikasi terlihat.
- Eddy current testing (ECT) memanfaatkan induksi elektromagnetik untuk mendeteksi cacat permukaan dan perubahan konduktivitas. ECT dapat diandalkan untuk mendeteksi retak yang sangat dangkal dan perubahan sifat material akibat panas atau korosi.
Dalam konteks OCTG, MPT dan PT umum digunakan pada area weld toe dan root yang dapat diakses, sementara ECT sering digunakan untuk pemeriksaan tubing atau deteksi cacat dekat permukaan pada material non-feromagnetik.
Mengapa Ultrasonik Lebih Unggul dari Radiografi untuk Girth Weld?
Radiografi telah lama digunakan untuk inspeksi las pipa. Radiografi memberikan gambar dua dimensi yang bagus untuk porositas, slag inclusion, dan lack of penetration. Namun, radiografi konvensional memiliki keterbatasan penting: ia hanya dapat menampilkan panjang dan posisi lateral cacat, tetapi tidak memberikan data tinggi cacat yang dapat diandalkan. Pada retak planar yang orientasinya hampir sejajar dengan arah sinar, radiografi berpotensi gagal mendeteksinya [1], [2].
Sebaliknya, UT, PAUT, dan TOFD mampu memberikan data kedalaman dan tinggi cacat. Informasi tinggi cacat sangat penting dalam Engineering Critical Assessment karena menentukan seberapa jauh cacat masih aman terhadap beban operasi. Selain itu, metode ultrasonik tidak menghasilkan radiasi ionisasi, sehingga lebih aman bagi pekerja di lokasi pengeboran dan dapat dilakukan paralel dengan aktivitas lain.
Automated Ultrasonic Testing (AUT) dengan Phased Array + TOFD: Solusi Cepat dan Aman
Cara Kerja AUT dan Keunggulan di Lapangan
Automated Ultrasonic Testing adalah sistem inspeksi girth weld yang menggabungkan PAUT dan TOFD dalam satu platform pemindaian otomatis. Alih-alih inspektur menggerakkan probe secara manual di sepanjang las, AUT menggunakan scanner bermotor yang bergerak konsisten di sekeliling pipa. Data ultrasonik direkam secara digital dan dapat dianalisis setelah pemindaian selesai.
Menurut tutorial ASNT yang diterbitkan di Materials Evaluation, AUT untuk pipeline girth weld mampu bekerja di lingkungan keras, baik onshore maupun offshore, dan dapat dijalankan bersamaan dengan proses pengelasan otomatis [2]. Keunggulan utamanya meliputi efisiensi tinggi, deteksi diskontinuitas yang efektif, hasil yang andal, serta tanpa bahaya radiasi. Dalam banyak aplikasi, satu sambungan girth weld dapat diselesaikan dalam waktu singkat—bahkan kurang dari 2 menit bila tidak ditemukan indikasi yang memerlukan evaluasi ulang.
Spesifikasi Teknis AUT untuk Inspeksi Girth Weld: Kecepatan, Baterai, dan IP Rating
Agar cocok digunakan di lokasi pengeboran, sistem AUT modern dirancang dengan parameter lapangan yang kuat. Berdasarkan tutorial ASNT, beberapa spesifikasi yang relevan antara lain:
- Kecepatan pemindaian maksimum hingga 3 meter per menit.
- Daya baterai lithium mendukung operasi kontinu lebih dari 4 jam.
- Transmisi data nirkabel hingga 10 meter.
- Rating perlindungan lingkungan IP65 untuk ketahanan terhadap debu dan air.
- Integrasi data PAUT dan TOFD untuk pemetaan cacat yang lebih lengkap [2].
Spesifikasi ini menjawab kebutuhan tim inspeksi yang bekerja di lingkungan lapangan dengan akses listrik terbatas dan kebutuhan mobilitas tinggi. Namun, AUT tetap memerlukan prosedur set-up yang benar, kalibrasi, dan operator yang memahami interpretasi data.
Teknologi TFM, FMC, dan PWI: Peningkatan Akurasi Deteksi Cacat
Perkembangan terbaru dalam inspeksi ultrasonik mencakup full matrix capture (FMC), total focusing method (TFM), plane wave imaging (PWI), dan variable slab aperture (VSA). TWI menjelaskan bahwa pendekatan fully focussed ultrasonic inspection memungkinkan fokus penuh pada setiap piksel citra, sehingga meningkatkan kemampuan deteksi dan pengukuran cacat, termasuk varietas cacat yang lebih beragam [5].
Dengan FMC, seluruh sinyal elemen direkam untuk setiap kombinasi transmisi-receive. TFM kemudian memproses data tersebut untuk membangun citra yang tajam di seluruh area interest. Teknologi ini sangat berguna untuk inspeksi girth weld pada pipa OCTG dengan geometri kompleks, karena mampu memvisualisasikan cacat planar yang berukuran kecil sekalipun.
Kriteria Penerimaan Cacat: Workmanship-Based vs Fracture Mechanics/ECA
Pendekatan Workmanship API 1104: Konservatif dan Batasannya
API 1104 adalah standar pengelasan dan inspeksi pipa yang banyak digunakan di industri migas. Dalam pendekatan workmanship, standar ini menetapkan kriteria berdasarkan kualitas pengerjaan las. Seperti dijelaskan dalam presentasi Kiefner pada AGA Operations Conference 2018, API 1104 menyediakan kriteria untuk mengizinkan beberapa imperfeksi pada las selama tidak terlalu besar atau terlalu banyak [3].
Namun, pendekatan workmanship cenderung konservatif. Sambungan yang gagal memenuhi kriteria harus diperbaiki atau dipotong, meskipun secara struktural sebenarnya masih aman. Hal ini dapat meningkatkan biaya, memperpanjang durasi proyek, dan menambah risiko masuknya cacat baru selama perbaikan. Selain itu, Appendix A API 1104 tidak boleh digunakan untuk menerima retak, sehingga deteksi dan karakterisasi retak menjadi sangat penting sejak awal [3].
Pendekatan Fracture Mechanics BS 7910/DNV dan Engineering Critical Assessment
Engineering Critical Assessment adalah alternatif berbasis fracture mechanics yang mengevaluasi apakah cacat tertentu masih aman untuk kondisi operasi spesifik. Pendekatan ini menggunakan data ketangguhan material, tegangan operasi, geometri cacat, dan kurva penilaian kegagalan. TWI menyatakan bahwa ECA memungkinkan ukuran cacat maksimum yang dapat ditoleransi ditentukan berdasarkan fitness-for-purpose; BS 7910 menawarkan lebih banyak fleksibilitas dan memungkinkan rentang kondisi yang lebih luas dinilai dibandingkan prosedur pipeline spesifik [1].
DNV OS F101 dan DNV RP F108 juga menjadi acuan untuk penilaian integritas girth weld pipa bawah laut dan fasilitas produksi. Dengan ECA, perusahaan operator dapat menghindari perbaikan yang tidak perlu, sekaligus memastikan keandalan struktural tetap terjaga. Namun, penerapan ECA membutuhkan pemahaman fracture mechanics yang kuat dan data material yang andal, termasuk ketangguhan retak dan tegangan sisa.
Studi Kasus ECA pada Girth Weld: X65 Pipe dan CTOD Toughness
TWI memaparkan studi kasus penerapan ECA pada pipa grade X65 dengan cacat surface-breaking. Data pengujian menggunakan spesimen SENT untuk memperoleh ketangguhan CTOD, kemudian dikombinasikan dengan kondisi operasi untuk menentukan ukuran cacat yang dapat diterima [1]. Pendekatan ini memungkinkan cacat yang melanggar kriteria workmanship tetap dapat dipertahankan jika terbukti aman terhadap beban operasi dan potensi pertumbuhan lelah.
Sementara itu, presentasi Kiefner membahas penerapan ECA pada vintage girth welds di jaringan pipa PG&E. Pendekatan yang digunakan mencakup failure assessment diagram dan penggabungan kerangka regulasi 49 CFR Part 192 [3]. Kedua contoh ini menunjukkan bahwa ECA bukan sekadar teori, tetapi praktik rekayasa yang telah digunakan untuk memperpanjang umur aset pipa secara aman dan ekonomis.
Alat NDT Portabel vs Sistem Otomatis untuk Inspeksi Pipa OCTG
Keunggulan dan Keterbatasan Alat Ultrasonic Flaw Detector Portabel di Lapangan
Untuk pemeriksaan girth weld di lokasi pengeboran yang tersebar, ultrasonic flaw detector portabel menjadi pilihan praktis. Perangkat modern umumnya berbobot sekitar 1,4–1,8 kg, sehingga ringan dibawa ke lokasi. Daya baterai lithium-ion dapat bertahan 8–10 jam operasi kontinu, cukup untuk satu shift kerja lapangan. Rentang pengukuran hingga 6000 mm dan bandwidth RF hingga 15 MHz memberikan fleksibilitas untuk menguji material dengan ketebalan bervariasi.
Keunggulan utama perangkat portabel adalah kemudahan mobilitas dan biaya relatif lebih rendah dibandingkan sistem otomatis. Namun, keterbatasannya terletak pada ketergantungan terhadap keterampilan manual operator dan kecepatan inspeksi yang lebih rendah bila digunakan untuk volume sambungan besar. Untuk proyek dengan ratusan sambungan, produktivitas AUT lebih unggul.
Sistem Otomatis Skala Industri: Rotoflux Flux Leakage dan Echomac Ultrasonic
Pada skala pabrik atau fasilitas inspeksi OCTG, sistem otomatis digunakan untuk memproses pipa dalam volume tinggi. Teknologi flux leakage dengan rotary probe digunakan untuk mendeteksi cacat longitudinal dan transversal pada material feromagnetik, sementara sistem ultrasonik multikanal seperti Echomac digunakan untuk mendeteksi cacat internal, delaminasi, dan pengukuran ketebalan dinding. Sistem-sistem ini umumnya dirancang untuk memenuhi standar API 5L dan API 5CT, serta ISO dan EN.
Dalam konteks artikel ini, penting untuk membedakan kebutuhan inspeksi di pabrik dan inspeksi lapangan. Sistem otomatis skala besar lebih sesuai untuk pemeriksaan OCTG sebelum pengiriman, sedangkan ultrasonic flaw detector portabel lebih sesuai untuk verifikasi girth weld di lokasi pengeboran setelah pengelasan.
Cara Memilih Alat NDT Berdasarkan Jenis Cacat, Material, dan Anggaran
Pemilihan alat NDT tidak boleh dilakukan secara seragam. Tim inspeksi perlu mempertimbangkan empat faktor utama:
- Jenis cacat yang dicurigai: untuk retak planar dan lack of fusion, pilih UT/PAUT; untuk cacat permukaan feromagnetik, pilih MPT; untuk retak terbuka non-feromagnetik, pilih PT.
- Material pipa: UT cocok untuk baja karbon maupun paduan, tetapi untuk material austenitik diperlukan setting khusus; ECT lebih cocok untuk cacat dekat permukaan pada material non-feromagnetik.
- Lokasi inspeksi: lapangan dengan akses sulit membutuhkan portabilitas dan daya baterai; fasilitas inspeksi tetap dapat menggunakan sistem otomatis.
- Anggaran proyek: alat portabel umumnya lebih terjangkau dan fleksibel, sedangkan AUT menawarkan produktivitas tinggi dengan investasi awal lebih besar.
Dengan mempertimbangkan faktor tersebut, tim QC/QA dapat menyusun matriks pemilihan alat yang selaras dengan tingkat risiko, volume pekerjaan, dan ketersediaan personel tersertifikasi.
Solusi NDT untuk OCTG: Rekomendasi Ultrasonic Flaw Detector Portabel
Spesifikasi Teknis Ultrasonic Flaw Detector Modern: Rentang, Bandwidth, dan Portabilitas
Ultrasonic flaw detector portabel modern memiliki beberapa spesifikasi kunci yang harus diperiksa sebelum digunakan di lapangan. Rentang pengukuran 0–6000 mm pada kecepatan baja memungkinkan inspeksi berbagai ketebalan dinding pipa OCTG. Bandwidth RF hingga 15 MHz mendukung pengujian material tipis dan meningkatkan resolusi deteksi cacat kecil. Bobot sekitar 1,4–1,8 kg dan daya baterai 8–10 jam membuatnya praktis untuk pekerjaan inspeksi keliling.
Selain itu, fitur seperti layar TFT berwarna, penyimpanan data digital, dan konektivitas USB membantu dokumentasi hasil inspeksi yang dapat dilacak. Spesifikasi ini menjadi benchmark umum perangkat portabel yang digunakan tim NDT di industri migas.
MITECH MFD620C untuk Inspeksi Girth Weld OCTG: Fitur dan Aplikasi Lapangan
Untuk kebutuhan pemeriksaan girth weld pipa OCTG di lokasi pengeboran, MITECH MFD620C dapat menjadi salah satu pilihan alat pendeteksi kecacatan portabel. Alat ini dirancang untuk membantu tim inspeksi mendeteksi indikasi cacat pada sambungan las secara non-destruktif, dengan pendekatan yang praktis untuk penggunaan lapangan.
Keunggulan utama alat portabel seperti MFD620C adalah kemampuannya dibawa langsung ke area kerja, meminimalkan waktu tunggu, dan memungkinkan verifikasi awal hasil las sebelum sambungan dipasang atau dioperasikan. Untuk informasi detail fitur, spesifikasi teknis, dan dokumentasi resmi, silakan merujuk ke halaman produk resmi: Alat Pendeteksi Kecacatan MITECH MFD620C.
Studi Kasus Kegagalan Girth Weld dan Pelajaran untuk Tim Inspeksi
Kegagalan Pipa Besar menurut PHMSA: Misalignment dan Bevel yang Salah
Dokumen PHMSA Federal Register 2010-6528 mencatat bahwa kegagalan girth weld pada pipa besar sering terkait dengan misalignment saat penyambungan dan bevel yang tidak dikerjakan sesuai prosedur [4]. Pada pipa diameter 20 inci ke atas dengan material grade X70, kombinasi tegangan operasi dan ketidaksempurnaan geometri dapat memusatkan tegangan pada titik tertentu dan memicu retak.
Pelajaran bagi tim inspeksi OCTG: pemeriksaan fit-up dan profil bevel sebelum pengelasan adalah langkah yang tidak boleh diabaikan. Meski terlihat administratif, kontrol geometri awal terbukti menjadi faktor pencegah kegagalan di kemudian hari.
Kasus Retak Sambungan Las di Indonesia dan Relevansinya dengan Inspeksi OCTG
Dalam konteks Indonesia, beberapa kasus retak pada sambungan las juga pernah terjadi, salah satunya dugaan kegagalan rel akibat retak yang merambat pada area las. Meskipun lokasi dan materialnya berbeda dengan pipa OCTG, prinsip kegagalannya serupa: retak planar yang tidak terdeteksi dapat berkembang secara progresif di bawah beban operasi.
Untuk aplikasi OCTG, risiko serupa muncul pada sambungan girth weld yang mengalami tekanan internal tinggi dan beban siklik. Oleh karena itu, program inspeksi NDT berkala sangat dianjurkan untuk mendeteksi retak sejak dini dan mencegah kegagalan yang berdampak lebih luas.
FAQ: Pertanyaan Umum Pemeriksaan Girth Weld Pipa OCTG
Apa Metode NDT Paling Akurat untuk Girth Weld OCTG?
Untuk deteksi cacat planar seperti retak dan lack of fusion, kombinasi phased array ultrasonic testing dan time of flight diffraction dalam satu sistem AUT adalah pilihan paling akurat. Metode ini memberikan citra yang lebih lengkap dan data tinggi cacat untuk evaluasi integritas [2], [1]. Jika kebutuhan di lapangan lebih menuntut fleksibilitas dan portabilitas, ultrasonic flaw detector portabel dengan rentang ukur hingga 6000 mm menjadi solusi praktis.
Apa Perbedaan Inspeksi Visual dan NDT, serta Berapa Lama Waktu Inspeksi?
Inspeksi visual hanya dapat mendeteksi cacat yang terbuka ke permukaan, sedangkan NDT volumetrik seperti UT dan PAUT mampu mendeteksi cacat internal tanpa merusak material [7]. Waktu inspeksi bervariasi, tetapi AUT dengan kombinasi PAUT dan TOFD dapat menyelesaikan satu sambungan girth weld dalam waktu singkat—dalam banyak kasus kurang dari 2 menit bila tidak ada indikasi [2].
Bagaimana Memilih Alat NDT untuk Pipa OCTG? Apa Pertimbangannya?
Pertimbangkan jenis material, jenis cacat yang dicurigai, lokasi inspeksi, dan anggaran proyek. Untuk retak permukaan pada baja feromagnetik, magnetic particle testing efisien. Untuk cacat internal pada sambungan las, ultrasonic testing adalah pilihan utama. Untuk inspeksi lapangan yang praktis, pilih alat portabel dengan daya baterai cukup, rentang ukur memadai, dan kemudahan dokumentasi. Setelah menentukan kebutuhan, tim dapat mengevaluasi rekomendasi produk seperti MITECH MFD620C untuk aplikasi inspeksi girth weld OCTG.
Pemeriksaan girth weld pipa OCTG di lokasi pengeboran harus dipahami sebagai program inspeksi berlapis, bukan sekadar checklist akhir. Dimulai dari inspeksi visual yang mendokumentasikan geometri, dilanjutkan pemilihan metode NDT berbasis risiko, hingga verifikasi kriteria penerimaan workmanship atau ECA, setiap tahap berkontribusi langsung terhadap keselamatan operasional dan integritas aset migas.
Teknologi AUT yang menggabungkan phased array dan TOFD, serta perkembangan TFM/FMC/PWI, memberi tim inspeksi kemampuan deteksi yang jauh melampaui radiografi konvensional. Pada saat yang sama, alat portable seperti MITECH MFD620C memberikan solusi praktis bagi kebutuhan inspeksi lapangan tanpa kehilangan sensitivitas deteksi cacat planar.
Rekomendasi Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector

Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Untuk mendukung kebutuhan inspeksi girth weld OCTG di lokasi pengeboran, CV. Java Multi Mandiri adalah supplier dan distributor alat ukur serta alat uji, termasuk perangkat non-destruktif untuk aplikasi industri migas. Kami membantu perusahaan mengevaluasi solusi NDT yang sesuai dengan kebutuhan operasional dan komersial. Silakan konsultasikan kebutuhan perusahaan Anda untuk mendiskusikan perangkat inspeksi girth weld yang tepat bagi proyek Anda.
Disclaimer: Artikel ini bersifat informatif dan tidak menggantikan standar resmi, inspeksi oleh personel tersertifikasi, atau keputusan engineering. Selalu rujuk dokumen API, ASME, BS, DNV terbaru, regulasi lokal, dan spesifikasi pabrikan resmi.
References
- Cheaitani, M.J. (2007). Case Studies on ECA-Based Flaw Acceptance Criteria for Pipe Girth Welds using BS 7910:2005. TWI Ltd. Presented at OMAE 2007. Retrieved from https://www.twi-global.com/technical-knowledge/published-papers/case-studies-on-eca-based-flaw-acceptance-criteria-for-pipe-girth-welds-using-bs-79102005-june-2007
- Dongyao, C., Heng, H., & Jiaqiong, L. (2026, April). Using Automated Ultrasonic Testing for Pipeline Girth Weld Inspection. Materials Evaluation, American Society for Nondestructive Testing (ASNT). Retrieved from https://www.asnt.org/me/26/4/automated-ultrasonic-testing-pipeline-girth-weld-inspection
- Zhang, F., Ma, J., Van Auker, M., Rosenfeld, M., & Nguyen, T. (2018). Engineering Critical Assessment of Vintage Girth Welds. Kiefner and Associates, Inc. & Pacific Gas and Electric Company. AGA Operations Conference. Retrieved from https://kiefner.com/wp-content/uploads/2023/12/Engineering-Critical-Assessment-of-Vintage-Girth-Welds-Presentation-AGA2018_Presentation_Final.pdf
- Pipeline and Hazardous Materials Safety Administration, U.S. DOT. (2010). Federal Register Document 2010-6528. Retrieved from https://www.phmsa.dot.gov/regulations/federal-register-documents/2010-6528
- TWI Ltd. (n.d.). Fast Fully Focussed Ultrasonic Inspection of Girth Welds. Retrieved from https://www.twi-global.com/media-and-events/insights/fast-fully-focussed-ultrasonic-inspection-of-girth-welds
- Sucofindo. (n.d.). Proses Inspeksi Pipa OCTG serta Manfaatnya. Retrieved from https://www.sucofindo.co.id/artikel-1/proses-inspeksi-pipa-octg-serta-manfaatnya
- ASNT. (n.d.). Visual Testing. American Society for Nondestructive Testing. Retrieved from https://www.asnt.org/what-is-nondestructive-testing/methods/visual-testing
- Indonesia Safety Center. (n.d.). 10 Cacat Las yang Sering Terjadi dan Solusi Mengatasinya. Retrieved from https://indonesiasafetycenter.org/10-cacat-las-yang-sering-terjadi-dan-solusi-mengatasinya
- American Petroleum Institute. (n.d.). API 1104: Welding of Pipelines and Related Facilities. American Petroleum Institute.
- The British Standards Institution. (n.d.). BS 7910: Guide to Methods for Assessing the Acceptability of Flaws in Metallic Structures. British Standards Institution.
- DNV. (n.d.). DNV OS F101: Submarine Pipeline Systems & DNV RP F108: Fracture Control for Pipeline Installation Methods. Det Norske Veritas.
- MITECH Indonesia. (n.d.). Alat Pendeteksi Kecacatan MITECH MFD620C. Retrieved from https://mitech-ndt.co.id/product/alat-pendeteksi-kecacatan-mitech-mfd620c/