Sambungan las, fitting, dan dinding pipa pada fasilitas hulu migas menyimpan risiko yang tidak selalu terlihat dari permukaan. Porositas, retak halus, atau lack of fusion dapat terbentuk selama fabrikasi dan pengelasan, lalu berkembang menjadi titik awal kebocoran atau kegagalan struktur. Karena sifatnya internal, cacat semacam ini tidak cukup diandalkan hanya dengan inspeksi visual. Di sinilah inspeksi ultrasonik memainkan peran penting: metode uji tidak merusak yang mampu menembus material, mendeteksi diskontinuitas internal, dan memberikan data kuantitatif sebelum sambungan dinyatakan diterima atau ditolak.
Artikel ini disusun sebagai panduan operasional berbahasa Indonesia untuk teknisi NDT, QA/QC inspector, welding inspector, dan engineer yang bekerja pada pipa, fitting, serta sambungan las di lingkungan hulu migas. Anda akan dibawa dari prinsip dasar ultrasonik, pemilihan flaw detector dan probe, prosedur kalibrasi, interpretasi A-scan, penerapan acceptance criteria, hingga strategi pencegahan korosi dan kebocoran—termasuk studi kasus penggunaan Alat Pendeteksi Kecacatan MITECH MFD620C.
- Apa Itu Inspeksi Ultrasonik dan Perannya dalam Uji Tidak Merusak Hulu Migas?
- Prinsip Gelombang Ultrasonik: Frekuensi, Pulse-Echo, dan Time-of-Flight
- Kelebihan dan Keterbatasan UT Dibanding Metode NDT Lain
- Perbedaan A-Scan, B-Scan, dan C-Scan pada Inspeksi Ultrasonik
- Kapan UT Dipilih daripada Radiografi untuk Pengujian Sambungan Las?
- Tinjauan Singkat Metode Uji Tidak Merusak dan Perbedaan NDT vs Destructive Test
- Mengapa Cacat Las Internal Tidak Terdeteksi Visual dan Apa Risikonya?
- Mengenal Ultrasonic Flaw Detector: Cara Kerja, Komponen, dan Fitur Wajib Lapangan
- Apa Itu Flaw Detector dan Bagaimana Cara Kerja Ultrasonic Flaw Detector?
- Komponen Kunci: Transduser, Couplant, Display A-Scan, dan Kurva DAC
- Flaw Detector vs Ultrasonic Thickness Gauge: Kapan Menggunakan Masing-Masing
- Spesifikasi Flaw Detector Portable untuk Operasi Migas: Ketahanan, Baterai, dan Upgrade
- Memilih Probe, Frekuensi, dan Couplant yang Tepat untuk Las dan Pipa
- Langkah-Langkah Inspeksi Ultrasonik Sambungan Las Pipa di Lapangan
- Persiapan Permukaan dan Verifikasi Peralatan Sebelum Uji
- Kalibrasi: Reference Block, DAC/AVG, dan Pengaturan Gain
- Teknik Scanning: Skip Distance, Full Skip, dan Pola Sapuan untuk Las
- Membaca A-Scan: Membedakan Echo Cacat, Echo Geometri, dan Indikasi Palsu
- Tahapan Inspeksi Pipa OCTG dari Penerimaan sampai Sertifikasi
- Acceptance Criteria dan Pelaporan Inspeksi Berdasarkan ASME, AWS, dan API
- Deteksi Korosi Internal dan Pencegahan Kebocoran Pipa: UT, LRUT, PAUT, dan ECT
- Studi Kasus MITECH MFD620C: Spesifikasi, Kalibrasi, Aplikasi, dan Harga
- Sertifikasi Personel NDT, Program Inspeksi Preventif, dan Kepatuhan K3 Migas
- Kesimpulan
- Referensi
Apa Itu Inspeksi Ultrasonik dan Perannya dalam Uji Tidak Merusak Hulu Migas?
Inspeksi ultrasonik, atau ultrasonic testing, adalah metode NDT volumetrik yang menggunakan gelombang suara frekuensi tinggi untuk mendeteksi diskontinuitas internal pada material tanpa merusak benda uji. ASNT menegaskan bahwa UT merupakan inspeksi volumetrik: berbeda dari metode permukaan seperti penetrant dan magnetic particle, UT mampu mendeteksi diskontinuitas internal seperti retak, inklusi, dan delaminasi [1]. Di fasilitas petrokimia, teknisi NDT menggunakan UT setiap hari untuk mengukur ketebalan dinding bejana tekan dan pipa serta mendeteksi retak yang muncul akibat layanan dan perawatan rutin [1].
Prinsip Gelombang Ultrasonik: Frekuensi, Pulse-Echo, dan Time-of-Flight
Prinsip kerja UT berbasis propagasi dan refleksi gelombang akustik. Transduser mengubah pulsa listrik menjadi gelombang suara frekuensi 0,5–25 MHz, kemudian gelombang merambat ke dalam material. Ketika gelombang menemui antarmuka—baik cacat maupun batas material—sebagian dipantulkan kembali. Dalam teknik pulse-echo, waktu tempuh gema atau time-of-flight menunjukkan kedalaman reflektor, sedangkan amplitudo sinyal mencerminkan ukuran serta orientasi indikasi [4]. Keunggulan lapangan yang penting: teknik ini hanya memerlukan akses satu sisi benda uji, sehingga sangat praktis untuk pipa, fitting, dan sambungan las.
Kelebihan dan Keterbatasan UT Dibanding Metode NDT Lain
Dibandingkan dengan liquid penetrant, magnetic particle, radiografi, dan eddy current, UT memiliki beberapa keunggulan signifikan. UT mendeteksi cacat permukaan dan bawah permukaan sekaligus, memiliki penetrasi lebih dalam pada baja, memberikan hasil secara instan, serta tidak menimbulkan bahaya radiasi [1][4]. Namun, metode ini juga memiliki keterbatasan: membutuhkan couplant untuk kontak akustik, operator terlatih, dan lebih sulit diterapkan pada material berbutir kasar karena hamburan gelombang [2][4].
Perbedaan A-Scan, B-Scan, dan C-Scan pada Inspeksi Ultrasonik
Tampilan A-scan adalah representasi amplitudo terhadap waktu, yang paling umum digunakan pada flaw detector portabel untuk mengukur kedalaman dan mengevaluasi reflektor. B-scan menampilkan penampang dua dimensi, sedangkan C-scan menyajikan pandangan atas atau kedalaman dalam bentuk peta warna. ASNT menjelaskan bahwa A-scan cocok untuk evaluasi cepat, sementara B-scan dan C-scan lebih banyak dipakai pada sistem phased array untuk memvisualisasikan distribusi cacat [1].
Kapan UT Dipilih daripada Radiografi untuk Pengujian Sambungan Las?
UT sering dipilih daripada radiografi untuk sambungan las karena lebih sensitif terhadap cacat planar seperti retak dan lack of fusion, tidak memerlukan izin radiasi, dapat dilakukan lebih cepat, dan hanya butuh akses satu sisi [1]. Radiografi tetap unggul untuk memvisualisasikan cacat volumetrik dan menghasilkan rekaman gambar permanen, tetapi UT lebih praktis untuk inspeksi lapangan migas yang membutuhkan hasil cepat dan keselamatan radiasi nol.
Tinjauan Singkat Metode Uji Tidak Merusak dan Perbedaan NDT vs Destructive Test
Secara umum, metode uji tidak merusak mencakup visual inspection, liquid penetrant, magnetic particle, eddy current, ultrasonic testing, radiographic testing, dan acoustic emission. NDT digunakan untuk quality control, inspeksi in-service, dan pemeliharaan, tanpa mengubah fungsi material. Sebaliknya, destructive test menghancurkan sampel, sehingga tidak cocok untuk aset operasional. Tidak ada satu metode tunggal yang memenuhi semua kebutuhan inspeksi; karena itu, kombinasi metode sering diperlukan [1][4].
Mengapa Cacat Las Internal Tidak Terdeteksi Visual dan Apa Risikonya?
Cacat las internal biasanya muncul di bawah permukaan dan tidak terlihat oleh inspeksi visual. Metode permukaan seperti penetrant juga tidak mampu menjangkaunya. Untuk deteksi yang andal dibutuhkan UT atau radiografi [2][4]. Cacat yang terlewat dapat mengurangi kekuatan sambungan, memicu konsentrasi tegangan, dan pada akhirnya berujung pada kebocoran atau kegagalan operasional yang mahal serta berbahaya.
Jenis Cacat Las Internal yang Paling Berbahaya dan Penyebabnya
Porositas: Gas Terperangkap dalam Logam Las
Porositas terbentuk ketika gas terperangkap selama pembekuan logam las. Penyebab umumnya adalah kelembapan, aliran gas pelindung tidak tepat, atau permukaan kotor. Porositas mengurangi luas penampang efektif dan dapat menjadi titik awal retak. Pada A-scan, indikasi porositas sering tampak sebagai kelompok sinyal beramplitudo rendah hingga sedang [2].
Slag Inclusion: Terak Terjebak Antar Lapisan
Slag inclusion terjadi ketika terak dari proses pengelasan sebelumnya tidak dibersihkan dengan sempurna sebelum pass berikutnya. Terak yang terjebak menciptakan diskontinuitas yang melemahkan sambungan. Standar ASME memberikan batas panjang indikasi slag inclusion berdasarkan ketebalan las; indikasi yang melebihi batas harus dievaluasi lebih lanjut [8].
Lack of Fusion: Fusi Tidak Sempurna antara Logam Las dan Dasar
Lack of fusion adalah cacat planar berbahaya yang terbentuk ketika logam las tidak menyatu dengan logam dasar atau antar lapisan. Cacat ini sering lolos dari inspeksi visual. TWI menjelaskan bahwa memindahkan probe ke jarak full skip dapat membantu mendeteksi lack of side-wall fusion karena orientasi sinyal yang khas [2].
Retak: Cacat Paling Berbahaya yang Harus Ditolak
Retak adalah cacat paling kritis karena dapat merambat cepat di bawah beban kerja. Berdasarkan ASME dan AWS, retak, lack of fusion, dan penetrasi tidak sempurna termasuk kategori cacat yang harus ditolak tanpa batas panjang [8][9]. Penyebab umum retak adalah hidrogen, tegangan sisa, atau pendinginan terlalu cepat.
Mengapa Inspeksi Visual dan Penetrant Tidak Cukup untuk Cacat Internal
Inspeksi visual hanya menilai kondisi permukaan. Liquid penetrant juga terbatas pada cacat yang terbuka ke permukaan. Dengan demikian, cacat internal seperti porositas dalam, slag inclusion, retak bawah permukaan, dan lack of fusion tidak dapat dideteksi. UT memberikan kemampuan volumetrik untuk menemukan cacat tersebut tanpa membongkar sambungan [1][4].
Konsekuensi Cacat Las terhadap Integritas dan Keselamatan Operasi
Cacat las yang tidak terdeteksi dapat menyebabkan kebocoran pipa, downtime, kerugian produksi, dan potensi kebakaran atau ledakan. Insiden gangguan pipa gas di Blok Rokan pada awal 2026 yang dikawal Kementerian ESDM menunjukkan pentingnya disiplin pencegahan dan inspeksi [5]. Dalam operasi migas, UT rutin menjadi lapisan pertahanan utama untuk mendeteksi retak yang muncul akibat layanan [1].
Langkah Pencegahan sejak Proses Pengelasan dan Pentingnya Kombinasi Metode NDT
Pencegahan terbaik dimulai dari pengendalian parameter pengelasan: arus, tegangan, kecepatan, preheat, dan kebersihan antar pass. Prosedur kualifikasi las harus mengacu pada ASME dan AWS [8][9]. Setelah pengelasan, kombinasikan UT untuk deteksi internal, MT atau PT untuk permukaan, dan RT bila diperlukan untuk validasi. Kombinasi ini menghasilkan evaluasi yang lebih komprehensif daripada satu metode tunggal.
Mengenal Ultrasonic Flaw Detector: Cara Kerja, Komponen, dan Fitur Wajib Lapangan
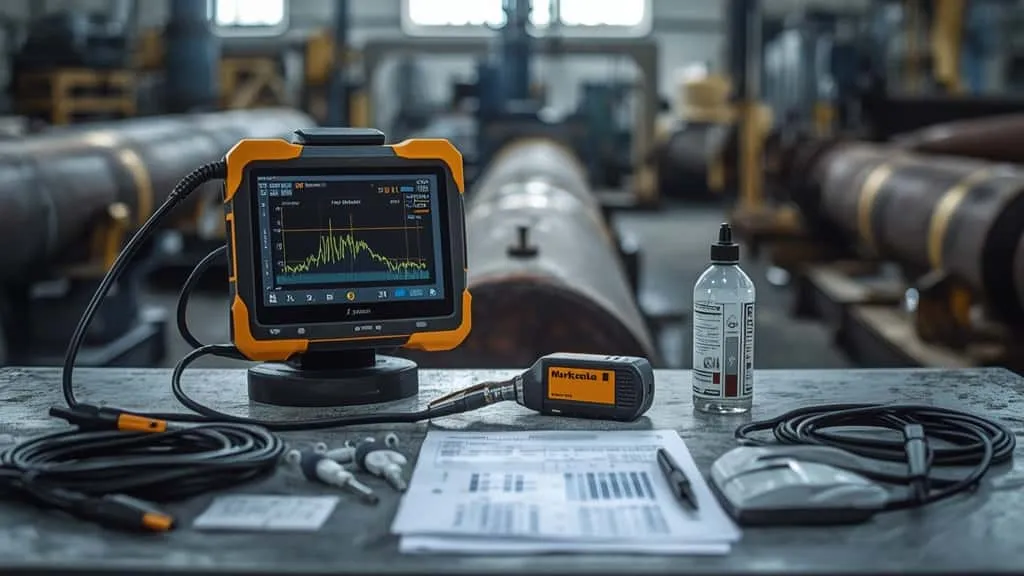
Flaw detector ultrasonik adalah instrumen portabel yang mengirim pulsa gelombang suara melalui probe, lalu menganalisis gema yang kembali untuk mendeteksi retak, rongga, inklusi, dan delaminasi. Alat ini bekerja berdasarkan prinsip pulse-echo dan menampilkan hasilnya pada layar A-scan [4].
Apa Itu Flaw Detector dan Bagaimana Cara Kerja Ultrasonic Flaw Detector?
Bagian utama alat ini mencakup pulser yang membangkitkan pulsa listrik, transduser yang mengubah energi listrik menjadi gelombang akustik, receiver yang menangkap gema, dan display A-scan yang menampilkan amplitudo sebagai fungsi waktu. Waktu tempuh gema digunakan untuk menghitung kedalaman reflektor, sedangkan amplitudo digunakan untuk menilai ukuran dan orientasi [4].
Komponen Kunci: Transduser, Couplant, Display A-Scan, dan Kurva DAC
Transduser atau probe adalah jantung inspeksi. Couplant digunakan untuk menghilangkan celah udara antara probe dan permukaan benda uji. Display A-scan menampilkan sinyal cacat. Kurva DAC/AVG membantu menyamakan evaluasi berbagai reflektor pada kedalaman berbeda [1][2].
Flaw Detector vs Ultrasonic Thickness Gauge: Kapan Menggunakan Masing-Masing
Flaw detector berfungsi untuk mendeteksi dan mengukur diskontinuitas, sedangkan thickness gauge mengukur ketebalan dinding untuk memantau korosi atau erosi. ASNT mencatat bahwa di pabrik petrokimia, pengukuran ketebalan dinding pipa dan bejana tekan dilakukan rutin menggunakan UT 1]. Untuk pipa migas, keduanya saling melengkapi: [thickness gauge untuk program pemantauan korosi, flaw detector untuk evaluasi las dan deteksi retak.
Spesifikasi Flaw Detector Portable untuk Operasi Migas: Ketahanan, Baterai, dan Upgrade
Flaw detector portabel untuk operasi migas idealnya memiliki sensitivitas margin ≥66 dB, dynamic range ≥50 dB, rentang frekuensi multi-band, gain 0–110 dB, dukungan kurva DAC/AVG, memori besar, serta layar yang terbaca di lapangan. Aspek fisik tidak kalah penting: bodi tangguh, peringkat IP memadai, suhu operasi lebar, baterai tahan lama, dan kemampuan upgrade fitur di lapangan untuk mengurangi downtime [4].
Memilih Probe, Frekuensi, dan Couplant yang Tepat untuk Las dan Pipa
Pemilihan probe dan frekuensi adalah fondasi hasil inspeksi yang akurat. TWI menjelaskan bahwa probe untuk pengujian las umumnya memiliki frekuensi antara 2 MHz dan 5 MHz. Frekuensi rendah digunakan untuk material berbutir kasar atau permukaan kasar, sedangkan frekuensi tinggi lebih sensitif terhadap cacat halus seperti retak dan lack of fusion [2].
Probe Sudut vs Probe Lurus: Shear Wave dan Compression Wave
Probe lurus menggunakan gelombang longitudinal, ideal untuk pengukuran ketebalan dan deteksi delaminasi paralel permukaan. Probe sudut menggunakan gelombang geser, efektif untuk mendeteksi cacat planar pada las dengan orientasi miring. Probe sudut standar tersedia pada 30°, 45°, 60°, dan 70° [2].
Panduan Frekuensi Probe 2–5 MHz untuk Baja dan Sambungan Las
Frekuensi lebih rendah menembus lebih dalam dan lebih toleran terhadap permukaan kasar, tetapi resolusinya lebih rendah. Frekuensi lebih tinggi memberikan sensitivitas untuk cacat kecil, tetapi redamannya lebih cepat. Untuk las baja karbon pada pipa dan fitting, rentang 2–5 MHz umumnya menjadi titik keseimbangan terbaik [2].
Kalibrasi dengan Reference Block dan Pembuatan Kurva DAC/AVG
Kalibrasi harus dilakukan menggunakan blok referensi yang sesuai dengan material dan rentang pengukuran. Langkahnya mencakup pengaturan kecepatan suara, rentang, zero offset, gain, dan pembuatan kurva DAC/AVG. ASME Section V memberikan kerangka prosedur kalibrasi yang harus diikuti [1][8].
Pemilihan Couplant dan Teknik Penyapuan untuk Sambungan Las Pipa
Couplant harus mampu menyesuaikan suhu permukaan dan tidak korosif. Untuk permukaan panas atau kasar, pilih couplant dengan viskositas lebih tinggi. Teknik sapuan untuk sambungan las menggunakan pola zig-zag, transversal, dan raster, dengan perhatian khusus pada jarak skip agar sinyal dari cacat planar dapat ditangkap [2].
Langkah-Langkah Inspeksi Ultrasonik Sambungan Las Pipa di Lapangan
Prosedur lapangan yang terstruktur membantu memastikan hasil konsisten dan memenuhi standar. Tahapan inspeksi pipa migas umumnya mencakup penerimaan, dimensi, visual, NDT, uji mekanik, serta sertifikasi dan pelaporan [6].
Persiapan Permukaan dan Verifikasi Peralatan Sebelum Uji
Permukaan las harus dibersihkan dari slag, karat, cat, dan sisa couplant. Verifikasi pulser, probe, kabel, baterai, dan pengaturan dasar sebelum kalibrasi. Kondisi permukaan yang buruk akan meningkatkan noise dan menurunkan akurasi [2][4].
Kalibrasi: Reference Block, DAC/AVG, dan Pengaturan Gain
Kalibrasi dimulai dengan memilih blok referensi, mengatur velocity dan rentang, menetapkan zero offset, lalu membangun kurva DAC/AVG menggunakan reflektor standar. Setiap titik DAC disimpan untuk menyamakan evaluasi indikasi pada kedalaman berbeda. Sensitivitas kemudian diverifikasi menggunakan blok referensi, dan gain disesuaikan sesuai prosedur [2].
Langkah Kalibrasi Kurva DAC pada Flaw Detector Portable
Kalibrasi dimulai dengan memilih blok referensi, mengatur velocity dan rentang, menetapkan zero offset, lalu membangun kurva DAC/AVG menggunakan reflektor standar. Setiap titik DAC disimpan untuk menyamakan evaluasi indikasi pada kedalaman berbeda. Sensitivitas kemudian diverifikasi menggunakan blok referensi, dan gain disesuaikan sesuai prosedur [2].
Teknik Scanning: Skip Distance, Full Skip, dan Pola Sapuan untuk Las
Dalam pengujian angle beam, jarak skip menentukan posisi probe agar gelombang pantulan mencapai area las. TWI menekankan bahwa memindahkan probe ke jarak full skip sangat membantu mendeteksi lack of side-wall fusion [2]. Pola sapuan harus menutup seluruh volume las dan daerah sekitarnya.
Membaca A-Scan: Membedakan Echo Cacat, Echo Geometri, dan Indikasi Palsu
Interpretasi A-scan adalah keterampilan paling penting. Kedalaman diperoleh dari waktu tempuh, sedangkan amplitudo memberikan indikasi ukuran relatif. Echo geometri seperti akar las atau cap memiliki posisi dan karakter yang dapat diprediksi, sedangkan echo palsu bisa muncul dari mode conversion, noise, atau side lobe. Verifikasi dengan menggerakkan probe dan membandingkan lintasan sinyal sebelum menyatakan indikasi sebagai cacat [2].
Indikasi Retak dan Lack of Fusion pada A-Scan
Retak dan lack of fusion biasanya menghasilkan sinyal tajam, amplitudo tinggi, dan muncul pada posisi sesuai orientasi cacat. Indikasi ini harus diperlakukan serius dan dievaluasi berdasarkan standar [2][8].
Indikasi Porositas dan Slag Inclusion pada A-Scan
Porositas cenderung menghasilkan sinyal multipel dengan amplitudo rendah hingga sedang, sedangkan slag inclusion dapat tampak sebagai indikasi dengan amplitudo sedang. Evaluasi menggunakan ambang dan batas panjang sesuai ASME [8].
Membedakan Echo Geometri, Root, dan Mode Conversion
Echo geometri dari akar las dan cap dapat dikenali dari posisinya yang konsisten dan hubungannya dengan gerakan probe. Mode conversion muncul ketika gelombang longitudinal berubah menjadi gelombang geser pada batas material, menghasilkan sinyal sekunder yang dapat disalahartikan sebagai cacat. Validasi sebelum menandai indikasi adalah kunci akurasi [2][4].
Tahapan Inspeksi Pipa OCTG dari Penerimaan sampai Sertifikasi
Inspeksi pipa OCTG mencakup penerimaan material, pengukuran dimensi, inspeksi visual, NDT, pengujian sifat mekanik, dan penerbitan sertifikat atau laporan. UT digunakan pada tahap NDT untuk mendeteksi cacat internal dan mengukur ketebalan dinding [6].
Acceptance Criteria dan Pelaporan Inspeksi Berdasarkan ASME, AWS, dan API
Kriteria penerimaan adalah alat untuk memutuskan apakah indikasi diterima atau ditolak. API memperbarui API 570 dan RP 574 sebagai standar dasar untuk menjaga integritas sistem perpipaan pada industri refining dan petrokimia [3]. Di sisi las, ASME Section V/VIII dan AWS D1.1 memberikan ambang evaluasi dan kategori penolakan [8][9].
Standar ASME Section V/VIII dan AWS D1.1: Ambang Evaluasi dan Kriteria Tolak
Indikasi dengan amplitudo lebih dari 20% dari level referensi harus dievaluasi. Retak, lack of fusion, dan penetrasi tidak sempurna ditolak otomatis. Indikasi lain memiliki batas panjang berdasarkan ketebalan las, misalnya batas tertentu dalam rasio terhadap ketebalan [8][9].
API 570 dan RP 574 untuk Inspeksi In-Service Sistem Perpipaan
API 570 mengatur inspeksi, rating, repair, dan alteration sistem perpipaan dalam layanan, sedangkan RP 574 memberikan praktik inspeksi komponen perpipaan. API juga menyelenggarakan program sertifikasi ICP untuk inspektur perpipaan [3]. Standar ini menjadi dasar untuk interval reinspection, pengukuran ketebalan, dan evaluasi laju korosi.
UT vs RT: Memilih Metode Validasi Cacat Internal
UT lebih sensitif terhadap cacat planar dan lebih cepat, tetapi interpretasi bergantung pada keterampilan operator. RT memberikan gambar visual dan rekaman permanen, tetapi memerlukan akses dua sisi dan kendali radiasi. Untuk sambungan las pipa migas, UT sering menjadi pilihan utama, dengan RT digunakan sebagai pendamping validasi bila perlu [1].
Format Laporan Inspeksi dan Dokumentasi Hasil A-Scan
Laporan NDT harus memuat identifikasi komponen, standar acuan, data kalibrasi, parameter probe, hasil scanning, snapshot A-scan, evaluasi acceptance, dan rekomendasi. Dokumentasi yang baik menciptakan traceability dan mendukung audit [3][8].
Deteksi Korosi Internal dan Pencegahan Kebocoran Pipa: UT, LRUT, PAUT, dan ECT
Korosi internal dan erosi adalah penyebab utama penipisan dinding pipa yang dapat berujung kebocoran. UT digunakan secara rutin di fasilitas petrokimia untuk mengukur ketebalan dinding dan mendeteksi korosi [1]. Untuk area luas, teknik lanjutan seperti Long-Range Ultrasonic Testing dan phased array memberikan efisiensi lebih tinggi [6].
Ultrasonic Thickness Measurement untuk Pemantauan Dinding Pipa
Pengukuran ketebalan dengan UT memungkinkan operator memantau sisa ketebalan dinding, menghitung laju korosi, dan menentukan remaining life. API 570 memberikan dasar perhitungan interval reinspection berdasarkan laju korosi dan risiko [3][1].
Long-Range Ultrasonic Testing untuk Skrining Pipa Sulit Akses
LRUT atau guided wave testing memanfaatkan gelombang frekuensi rendah yang merambat sepanjang aksial pipa. Teknik ini sangat produktif untuk skrining pipa di ketinggian, jetty, atau crossing yang sulit dijangkau. Namun, LRUT adalah alat skrining, bukan sizing; hasilnya harus ditindaklanjuti dengan UT lokal untuk karakterisasi [6].
PAUT dan ECT: Akurasi Lebih Tinggi untuk Karakterisasi Korosi
Phased array ultrasonic testing menawarkan visualisasi penampang dan kemampuan fokus elektronik, sehingga lebih cepat dan akurat untuk corrosion mapping. Eddy current testing juga berguna untuk cacat dekat permukaan. Keduanya melengkapi UT konvensional dalam program manajemen integritas pipa [6].
Menyusun Interval Inspeksi dan Program Pemeliharaan Prediktif
Interval inspeksi ditentukan berdasarkan laju korosi, risiko, dan standar API 570 [3]. Data UT yang terekam dapat diintegrasikan ke dalam sistem prediktif, SCADA, GIS, atau big data untuk prioritas perbaikan dan pencegahan kebocoran. Insiden Blok Rokan menunjukkan pentingnya pendekatan pencegahan yang disiplin [5].
Studi Kasus MITECH MFD620C: Spesifikasi, Kalibrasi, Aplikasi, dan Harga
Alat Pendeteksi Kecacatan MITECH MFD620C adalah contoh ultrasonic flaw detector portable yang dirancang untuk menemukan dan mengukur retakan tersembunyi, rongga, delaminasi, serta diskontinuitas serupa pada las, tempa, billet, poros, tangki, bejana tekan, turbin, dan komponen struktural [7]. Alat ini dapat diakses melalui halaman produk resmi Mitech Indonesia.
Spesifikasi Teknis MFD620C: Rentang Ukur, Resolusi, Blind Area, dan Display
Berdasarkan data pabrikan, MFD620C memiliki rentang pengukuran 0–6000 mm pada kecepatan suara baja, resolusi horizontal ±0,2% FSW dan vertikal 3% FSH, blind area 5 mm, display TFT LCD multi-warna 320×240 piksel, suhu operasi -10 hingga 50 derajat Celsius, serta kelembapan relatif 20–95% RH [7]. Blind area 5 mm berarti area sangat dekat permukaan mungkin tidak terdeteksi, sehingga pemilihan probe dan pengaturan gain harus mempertimbangkan keterbatasan ini.
Aplikasi Utama MFD620C: Las, Bejana Tekan, Poros, dan Komponen Struktural
MFD620C cocok untuk inspeksi las pipa dan fitting, bejana tekan, poros, tangki, serta komponen struktural migas. Dalam praktik lapangan, alat ini digunakan untuk mendeteksi retak dan lack of fusion pada sambungan las, sekaligus membantu evaluasi dinding bejana tekan sesuai standar ASME/AWS.
Kalibrasi dan Verifikasi MFD620C Menggunakan Blok Referensi
Prosedur kalibrasi MFD620C mengikuti prinsip umum UT: memilih blok referensi, mengatur velocity dan rentang, menetapkan zero offset, membangun kurva DAC, dan memverifikasi sensitivitas. Ikuti prosedur ASME Section V dan dokumentasikan setiap pengaturan untuk rekam hasil yang dapat diaudit [8].
Harga dan Pertimbangan Total Biaya Kepemilikan
Harga flaw detector ultrasonik di Indonesia bervariasi menurut kelas, fitur, dan kelengkapan aksesori. Model kelas entry di pasar daring umumnya berada pada kisaran Rp32 juta, tetapi harga bersifat fluktuatif dan bergantung pada kebijakan penjual, kelengkapan probe, PPN, garansi, dan layanan purna jual. Dalam menghitung anggaran, perhatikan juga biaya tambahan: probe cadangan, couplant, kalibrasi tahunan, dan pelatihan operator. Harga yang tertera sebaiknya dikonfirmasi langsung ke distributor resmi.
Sertifikasi Personel NDT, Program Inspeksi Preventif, dan Kepatuhan K3 Migas
Kompetensi operator adalah bagian tak terpisahkan dari keandalan hasil inspeksi ultrasonik. ASNT merekomendasikan kualifikasi personel berdasarkan SNT-TC-1A, dengan level sertifikasi yang menentukan wewenang dan tanggung jawab [1]. Sementara itu, API menyediakan sertifikasi inspektur perpipaan melalui Individual Certification Program [3].
Jalur Sertifikasi ASNT Level I/II/III dan Relevansi untuk Teknisi NDT
ASNT Level I melakukan pekerjaan di bawah pengawasan, Level II mampu menyiapkan prosedur dan menginterpretasi hasil, sedangkan Level III bertanggung jawab atas pengembangan prosedur dan validasi teknik. Di Indonesia, jalur BNSP juga menjadi pelengkap untuk kredensial lokal. Sertifikasi ini penting untuk memenuhi persyaratan proyek hulu migas dan memperkuat kredibilitas laporan inspeksi.
Regulasi K3 Migas, SKK Migas, dan Persyaratan Inspeksi Aset Hulu
Industri hulu migas Indonesia diatur oleh Kementerian ESDM dan SKK Migas. Insiden pipa gas Blok Rokan pada awal 2026 menegaskan bahwa pencegahan dan disiplin operasi harus diperkuat, termasuk inspeksi berkala berbasis standar [5]. Regulasi K3 migas menuntut ketersediaan prosedur inspeksi, personel kompeten, dan dokumentasi yang dapat diaudit.
Membangun Program Inspeksi Berbasis Risiko dan Predictive Maintenance
Program inspeksi preventif sebaiknya dimulai dari identifikasi aset kritis, kemudian menerapkan risk-based inspection untuk menentukan interval dan metode yang sesuai. Integrasikan data UT, LRUT, dan PAUT ke dalam sistem pemantauan korosi, lalu gunakan predictive maintenance untuk mengantisipasi titik-titik rawan. Pendekatan ini membantu menghindari kegagalan mendadak dan mengoptimalkan biaya pemeliharaan [1][3].
Kesimpulan
Inspeksi ultrasonik adalah pilihan utama untuk mendeteksi cacat internal pada pipa, fitting, dan sambungan las migas. Keunggulan volumetriknya menutup keterbatasan inspeksi visual dan metode permukaan. Namun, keberhasilan pengujian tidak hanya bergantung pada alat: pemilihan probe dan frekuensi, kalibrasi dengan blok referensi, pembuatan kurva DAC, interpretasi A-scan, serta penerapan acceptance criteria ASME, AWS, dan API harus dilakukan secara disiplin.
Dengan pendekatan yang tepat, inspeksi ultrasonik tidak hanya membantu memutuskan diterima atau tidaknya sambungan las, tetapi juga menjadi bagian dari strategi jangka panjang untuk mencegah kebocoran dan menjaga integritas aset hulu migas. Jika Anda ingin mendiskusikan kebutuhan inspeksi pada pipa, fitting, atau sambungan las, tim kami siap membantu.
Sebagai penyedia solusi alat ukur dan uji untuk kebutuhan bisnis dan industri, CV. Java Multi Mandiri dapat membantu perusahaan Anda mengoptimalkan operasi dan memenuhi kebutuhan peralatan inspeksi non-destruktif. Untuk konsultasi lebih lanjut, silakan diskusikan kebutuhan perusahaan Anda dengan tim kami.
Disclaimer: Artikel ini disusun untuk tujuan edukasi dan referensi teknis; informasi harga/spesifikasi dapat berubah sewaktu-waktu. Inspeksi wajib dilakukan oleh personel NDT bersertifikat dan mengikuti prosedur resmi/standar terkini. Penulis tidak bertanggung jawab atas keputusan inspeksi yang diambil tanpa verifikasi lapangan.
Rekomendasi Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Referensi
- American Society for Nondestructive Testing. (N.D.). Ultrasonic Testing (UT): PAUT, TOFD & NDT Inspection Techniques. ASNT. Retrieved from https://www.asnt.org/what-is-nondestructive-testing/methods/ultrasonic-testing
- TWI Ltd. (N.D.). Ultrasonic Examination Part 1 (Job Knowledge 127). TWI. Retrieved from https://www.twi-global.com/technical-knowledge/job-knowledge/ultrasonic-examination-part-1-127
- American Petroleum Institute. (N.D.). API Strengthens Piping Inspection Standards with New Updates. API. Retrieved from https://www.api.org/products-and-services/standards/important-standards-announcements/570-574-tradepress
- NDE-Ed.org. (N.D.). Ultrasonics: Introduction to Ultrasonic Testing. Retrieved from https://www.nde-ed.org/NDETechniques/Ultrasonics/Introduction/description.xhtml
- Kementerian ESDM. (N.D.). Kementerian ESDM Kawal Ketat Pemulihan Operasi Blok Rokan Pascagangguan Pipa Gas. Retrieved from https://www.esdm.go.id/id/media-center/arsip-berita/-kementerian-esdm-kawal-ketat-pemulihan-operasi-blok-rokan-pascagangguan-pipa-gas-
- SUCOFINDO. (N.D.). Mengenal Jenis-Jenis Metode Advanced NDT Testing dan Proses Inspeksi Pipa OCTG serta Manfaatnya. Retrieved from https://www.sucofindo.co.id/artikel-1/mengenal-jenis-jenis-metode-advanced-ndt-testing
- MITECH Co., Ltd. (N.D.). Ultrasonic Flaw Detector MFD620C. Retrieved from http://www.mitech-ndt.com/en/home/products_detail.php?flm=6&lm=101&id=546
- ASME. (N.D.). Boiler and Pressure Vessel Code, Section V/VIII. Standard document.
- AWS. (N.D.). AWS D1.1 Structural Welding Code—Steel. Standard document.