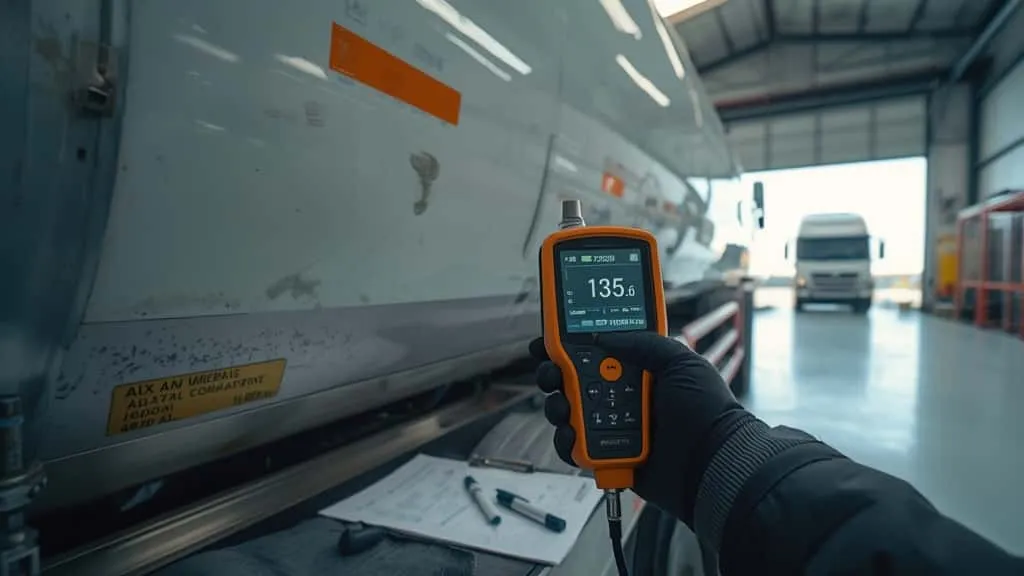
Bayangkan sebuah mobil tangki BBM melintasi jalur distribusi harian. Retak mikro pada dinding tangki tidak terlihat saat pemeriksaan visual pagi hari, tetapi terus berkembang karena getaran jalan dan siklus bongkar-muat berulang. Beberapa bulan kemudian, kebocoran kecil muncul di area sambungan las, memaksa penghentian operasi mendadak di tengah rute, dan menimbulkan risiko keselamatan serta biaya darurat yang jauh lebih besar daripada biaya inspeksi terjadwal.
Masalah yang sering terjadi di banyak tim HSE dan maintenance adalah mencampur dua jenis inspeksi yang berbeda: inspeksi operasional harian dan inspeksi integritas struktural berbasis NDT. Akibatnya, ada dua kegagalan yang sama mahalnya—downtime yang sebenarnya dapat dihindari, atau risiko cacat yang tidak terdeteksi.
Artikel ini memberikan kerangka yang tegas: memisahkan inspeksi pre-trip visual dari inspeksi NDT periodik, memetakan titik kritis dinding tangki, memetakan jenis cacat ke metode deteksi yang tepat—khususnya ultrasonic thickness vs flaw detection—serta membahas inspeksi in-service secara jujur sesuai API 653 dan praktik lapangan Indonesia.
- Kenapa Inspeksi Visual Harian Tidak Cukup untuk Menjamin Integritas Dinding Mobil Tangki?
- Peta Titik Kritis Dinding Mobil Tangki BBM yang Wajib Diperiksa
- Uji Cacat Tangki BBM: Beda Ultrasonic Thickness vs Flaw Detection
- Cara Inspeksi Tangki BBM Tanpa Downtime: Batas Jujur Inspeksi In-Service
- Protokol Persiapan Inspeksi Lapangan Mobil Tangki: Dua Pilar Keselamatan & Teknis-Administratif
- Memilih Alat Pendeteksi Kecacatan Mobil Tangki Portable: Kriteria Teknis dan Total Biaya Kepemilikan
- Menghitung Laju Korosi dan Mengambil Keputusan dari Data Inspeksi Dinding Tangki
- Dokumentasi Temuan, Pelaporan, dan Kepatuhan Regulasi Inspeksi Mobil Tangki BBM
- Pertanyaan Umum (FAQ) Inspeksi Cacat Dinding Mobil Tangki BBM
- Apa yang Harus Dilakukan Jika Ditemukan Retak atau Penipisan Tidak Layak?
- Apakah Flaw Detector Portable Bisa Sekaligus Mengukur Ketebalan dan Mendeteksi Retak?
- Bagaimana Membedakan Retak Permukaan dengan Retak Menembus Dinding?
- Apakah Hasil Inspeksi In-Service Seakurat Saat Tangki Kosong?
- Apakah Inspeksi Visual Berkala Ditambah UT Sudah Cukup untuk Mobil Tangki BBM?
- Kesimpulan
- References
Kenapa Inspeksi Visual Harian Tidak Cukup untuk Menjamin Integritas Dinding Mobil Tangki?
Inspeksi visual harian adalah lapisan pertama yang penting, tetapi bukan lapisan terakhir. Untuk memahami batasannya, kita perlu melihat spektrum inspeksi mobil tangki secara utuh.
Spektrum Inspeksi Mobil Tangki: Pre-Trip Visual vs Inspeksi Teknis Berkala
Inspeksi pre-trip visual 360 derajat berfokus pada keselamatan operasional: kaca spion, lampu rotator, kondisi ban/roda, kebocoran yang terlihat, serta tekanan angin trailer minimal 6–7 bar dan dashboard minimal 8 bar saat mesin idle. Outputnya adalah keputusan go/no-go harian. Ini adalah pemeriksaan yang dilakukan 4–6 kali per pengangkutan BBM oleh awak mobil tangki, menurut studi ergonomi dari Jurnal Teknik Industri Universitas Diponegoro [5]. Frekuensi setinggi itu menunjukkan tingginya paparan siklus operasional, tetapi bukan berarti setiap siklus tersebut diperiksa integritas materialnya.
Inspeksi teknis berkala, sebaliknya, berfokus pada integritas material dinding tangki: ketebalan, korosi, retak, dan cacat las. Instrumennya adalah NDT—ultrasonic thickness gauge untuk penipisan dan flaw detector untuk retak—bukan mata telanjang. Perbedaan tujuannya mendasar: pre-trip menilai apakah kendaraan aman dioperasikan hari ini, sedangkan inspeksi teknis menilai apakah dinding tangki masih layak secara struktural untuk periode layanan berikutnya.
Regulasi dan Wewenang: Siapa yang Berwenang Menerbitkan Sertifikat Inspeksi Teknis?
Di Indonesia, kerangka teknis utama untuk inspeksi tangki BBM mengacu pada pedoman teknis SPBU dan fasilitas penunjang, termasuk kewajiban sertifikat inspeksi teknis, sebagaimana diatur dalam dokumen pedoman teknis Ditjen Migas [4]. Pedoman tersebut mensyaratkan tangki BBM di atas permukaan tanah didesain, difabrikasi, diinspeksi, dan diuji sesuai standar yang berlaku, serta dilengkapi sertifikat inspeksi teknis. Tangki berkapasitas lebih dari 5.000 liter juga wajib memiliki peralatan pencegahan overfilling atau overfill shutoff [4].
Secara kelembagaan, terdapat perbedaan peran yang sering membingungkan operator: Kepala Teknik menandatangani dokumen internal perusahaan, sedangkan sertifikat inspeksi teknis yang bersifat independen umumnya diterbitkan oleh perusahaan inspeksi yang memiliki otorisasi. Otoritas penerbit dan masa berlaku sertifikat dapat berbeda antar terminal atau depot, sehingga wajib diverifikasi pada regulasi domestik terbaru yang berlaku di wilayah operasi masing-masing.
Sebagai pembanding internasional, regulasi kargo tank di Amerika Serikat menegaskan prinsip yang sama: tangki kargo tidak boleh diisi atau ditawarkan untuk diangkut sampai uji atau inspeksi yang jatuh tempo berhasil diselesaikan [1]. Konsekuensi compliance yang tegas ini relevan sebagai tolok ukur manajemen risiko, meskipun penerapannya di Indonesia mengikuti regulasi lokal.
Keterbatasan Inspeksi Visual: Microcrack dan Penipisan Dinding Tidak Terlihat Mata Telanjang
Kerusakan mekanis seperti benturan dapat menghasilkan retakan mikro yang tidak terlihat mata telanjang. Retakan mikro itu kemudian berkembang seiring waktu akibat siklus pengisian-pengosongan berulang dan fluktuasi tekanan internal. Korosi merata juga mengurangi ketebalan dinding tanpa perubahan visual yang signifikan—permukaan tampak utuh, tetapi ketebalan sebenarnya sudah mendekati batas minimum.
Inilah alasan kuat mengapa inspeksi visual, sepenting apa pun, tidak dapat menggantikan NDT. Visual testing memang efektif untuk mendeteksi diskontinuitas permukaan yang terbuka dan kondisi abnormal yang kasat mata, tetapi bukan untuk retak subsurface atau penipisan internal. Maka, program inspeksi yang sehat harus menambahkan lapisan NDT periodik berbasis risiko.
Peta Titik Kritis Dinding Mobil Tangki BBM yang Wajib Diperiksa
Tidak semua area dinding tangki memiliki risiko yang sama. Untuk membangun program inspeksi yang efisien dan hemat downtime, tim maintenance harus memetakan titik kritis terlebih dahulu. Kerangka evaluasi integritas dinding tangki baja dapat mengacu pada API 653 Section 4.3 tentang Tank Shell Evaluation [2].
Zona Shell dan Head: Korosi Merata dan Pitting
Shell course dan head/end cap adalah area utama penipisan umum (general wall loss) dan pitting lokal. Pemicunya antara lain kondensasi uap air, endapan air di dasar tangki, BBM berkadar sulfur, dan lingkungan operasi yang lembap. Pola korosi tidak seragam: bagian bawah shell biasanya lebih agresif karena endapan air, sementara head dapat mengalami penipisan akibat erosi aliran atau pitting dari kontaminan.
Praktik survei NDT tangki di Indonesia menunjukkan bahwa evaluasi titik-titik seperti shell course bawah, circumferential weld, dan head harus menjadi prioritas pengukuran ketebalan. Data ketebalan yang terdistribusi di zona rawan ini menjadi dasar corrosion mapping dan perhitungan laju korosi.
Sambungan Las dan Area Baffle: Retak Fatik Akibat Getaran dan Siklus Bongkar-Muat
Sambungan las longitudinal, circumferential, dan area attachment baffle mengalami konsentrasi tegangan paling tinggi pada mobil tangki. Getaran selama perjalanan, dikombinasikan dengan siklus pengisian-pengosongan berulang serta fluktuasi tekanan internal, menimbulkan kelelahan material (fatigue). Tekanan dan kevakuman berulang memicu retak pada titik tekukan maksimal, terutama pada las yang memiliki tegangan sisa atau cacat awal.
Retak fatik semacam ini sering kali tidak terlihat pada inspeksi visual hingga sudah mencapai permukaan dan membuka. Untuk mendeteksi retak subsurface dan cacat las pada tahap awal, diperlukan ultrasonic flaw detector. Metode NDT lain seperti Magnetic Particle Testing juga berguna untuk retak permukaan pada material magnetik, sebagaimana dijelaskan oleh ASNT [7].
Dasar Tangki dan Endapan Air: Korosi Tersembunyi dari Kondensasi
Dasar tangki adalah penampung alami untuk endapan air dan kondensat. Air yang lebih berat dari BBM mengendap di bawah dan menciptakan lingkungan korosif lokal yang sering tidak terlihat pada inspeksi operasional. Korosi bawah permukaan ini dapat berlangsung lebih cepat daripada korosi merata pada shell, terutama jika air mengandung klorida atau asam.
API 653 memberikan kerangka evaluasi untuk korosi internal dan bottom plate [2]. Pada mobil tangki, area ini sering terlewat karena inspeksi internal yang jarang dan akses yang sulit. Akibatnya, korosi tersembunyi di dasar tangki dapat menjadi sumber kebocoran yang baru terdeteksi setelah parah—momen yang biasanya paling mahal bagi operasi distribusi.
Uji Cacat Tangki BBM: Beda Ultrasonic Thickness vs Flaw Detection
Kebingungan paling kritis dalam tim maintenance adalah menyamakan ultrasonic thickness gauge dengan ultrasonic flaw detector. Padahal keduanya menjawab dua pertanyaan yang berbeda: berapa tebal dinding tersisa? dan apakah ada retak atau diskontinuitas?
ASNT menjelaskan dua peran ini secara eksplisit: UT digunakan untuk mengukur ketebalan dengan membandingkan echo dari permukaan depan dan belakang, dan juga digunakan untuk mendeteksi cacat internal dengan menangkap sinyal balik ketika diskontinuitas berinteraksi dengan gelombang ultrasonik [3]. Huidong Gao, UT Level III dari ASNT, menekankan bahwa hasil UT adalah sumber informasi penting untuk perencanaan perbaikan dan penggantian peralatan, serta menegaskan kualifikasi dan sertifikasi personel mutakhir sebagai hal yang kritis [3].
Kapan Menggunakan Ultrasonic Thickness Gauge: Korosi Umum dan Penipisan Dinding
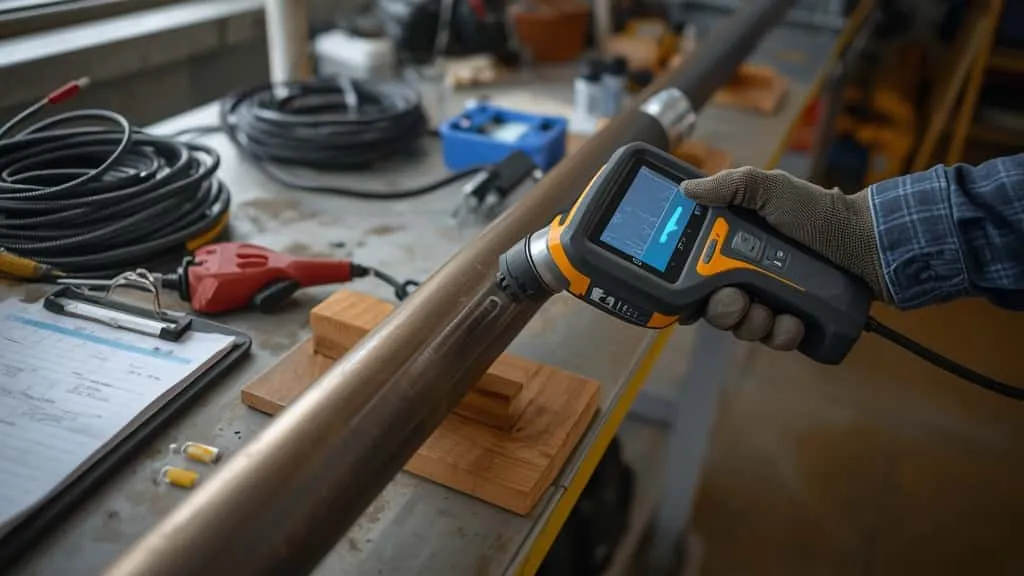
Ultrasonic thickness gauge bekerja dengan prinsip pulse-echo sederhana: gelombang ultrasonik dipancarkan dari satu sisi permukaan, lalu dipantulkan oleh permukaan belakang material. Waktu tempuh dikonversi menjadi ketebalan. Metode ini ideal untuk evaluasi laju korosi umum, corrosion mapping, dan verifikasi ketebalan di titik ukur yang telah ditetapkan.
Untuk aplikasi kargo tank, regulasi 49 CFR 180.407 mensyaratkan alat ukur ketebalan mampu mengukur baja, paduan baja, dan aluminium dengan akurasi ±0,06 mm [1]. Akurasi setingkat ini memungkinkan deteksi penipisan dini sebelum mencapai ketebalan minimum. Hasil pengukuran yang berulang dari titik yang sama menjadi bahan baku perhitungan laju korosi—pembahasan yang akan kita dalami di bagian akhir.
Kapan Menggunakan Ultrasonic Flaw Detector: Retak, Cacat Las, dan Diskontinuitas
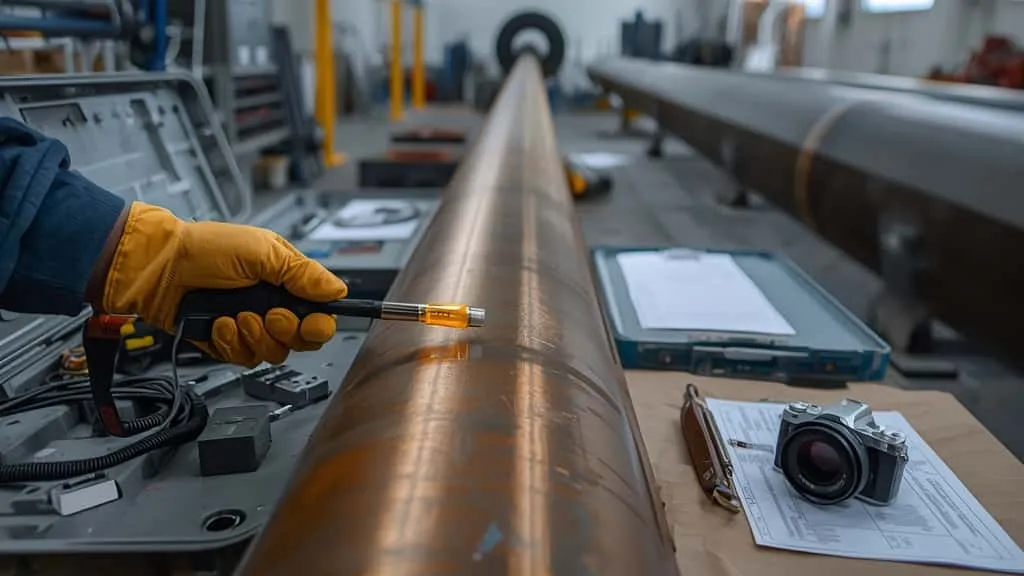
Flaw detector menggunakan prinsip yang sama, tetapi tujuannya berbeda: menangkap sinyal dari diskontinuitas—retak fatik, cacat las, inclusion, atau delaminasi—bukan sekadar mengukur jarak antar permukaan. Alat ini mampu mendeteksi retak subsurface yang berada di dalam material, sesuatu yang tidak mungkin dilakukan oleh thickness gauge biasa.
Pada dinding mobil tangki, flaw detection menjadi krusial untuk sambungan las longitudinal, circumferential, dan area baffle. Retak yang terdeteksi dini dapat diperbaiki secara terjadwal, menghindari kegagalan di jalan dan mengubah potensi insiden menjadi pekerjaan maintenance yang terencana. Dengan kata lain, flaw detector adalah alat pengambilan keputusan berbasis risiko, bukan hanya alat ukur.
Metode NDT Lain sebagai Pelengkap: MFL, Magnetic Particle, dan Penetrant
Selain UT, metode lain melengkapi deteksi cacat spesifik. Magnetic Flux Leakage (MFL) efektif untuk material ferrous dalam mendeteksi korosi dan pitting pada area luas, terutama di dasar tangki. Magnetic Particle Testing (MT) mendeteksi retak permukaan dan sedikit subsurface pada material magnetik, cocok untuk verifikasi las. Penetrant Testing (PT) menangkap retak yang menembus permukaan pada material logam maupun non-logam [7].
Tidak ada satu metode yang bisa menjawab semua pertanyaan. Kombinasi metode harus dipilih berdasarkan jenis cacat yang paling mungkin di tiap zona, sehingga program inspeksi tetap efisien dan tidak over-testing.
Cara Inspeksi Tangki BBM Tanpa Downtime: Batas Jujur Inspeksi In-Service
Salah satu pertanyaan paling mendesak dari manajer operasional adalah: bisakah inspeksi dilakukan tanpa mengosongkan tangki? Jawaban jujurnya: untuk sebagian pengukuran, bisa; untuk inspeksi internal penuh, tidak. Kejujuran ini penting karena menentukan kredibilitas program inspeksi dan kepercayaan antar tim.
Apa yang Bisa Diinspeksi In-Service: UT Thickness dan Inspeksi Eksternal
API 653 secara eksplisit mengizinkan ultrasonic thickness reading pada shell tangki selagi masih beroperasi (in-service) untuk menentukan laju korosi umum [2]. Bagian 4.3.2 tentang inspeksi eksternal dan 4.3.3 tentang inspeksi ketebalan ultrasonik dapat dilakukan tanpa mengosongkan tangki, selama akses dan kondisi permukaan memungkinkan. Dengan demikian, tim dapat memperoleh data ketebalan dan kecenderungan korosi sambil tetap menjalankan distribusi.
Praktiknya, titik ukur yang dapat diakses dari luar—shell course, head, dan sambungan las eksternal—dapat diukur menggunakan alat portable. Data tersebut cukup untuk memperbarui laju korosi dan memperkirakan sisa umur dinding, sehingga keputusan perbaikan tidak harus menunggu pengosongan total.
Apa yang Tidak Bisa Diinspeksi Tanpa Downtime: Inspeksi Internal Penuh dan Deteksi Retak Tertentu
Inspeksi internal penuh, pembersihan, pemeriksaan bottom plate menyeluruh, serta beberapa aplikasi deteksi retak pada area tertutup dan baffle biasanya memerlukan tangki kosong. Alasannya teknis: akses probe yang terbatas, kebutuhan kontak permukaan yang baik, dan potensi atmosfer berbahaya di dalam ruang terbatas. ASNT juga mencatat bahwa UT umumnya membutuhkan kontak permukaan yang baik dan persiapan permukaan yang memadai [3].
Dengan kata lain, inspeksi in-service bukan pengganti inspeksi internal berkala. API 653 Section 6.4 tentang Internal Inspection tetap mensyaratkan inspeksi internal pada interval tertentu [2]. Menyamakan keduanya adalah kesalahan berbahaya: inspeksi in-service mempercepat data eksternal, tetapi tidak melihat apa yang tersembunyi di dalam.
Integrasi In-Service ke Program Inspeksi Berlapis: Frekuensi dan Trade-off
API 653 Section 6.2 memberikan logika frekuensi berbasis laju korosi [2]. Bila laju korosi tidak diketahui, inspeksi UT maksimum dilakukan dalam 5 tahun, dan interval antar inspeksi UT tidak boleh melebihi 15 tahun. Bila laju korosi sudah diketahui dari data berulang, interval dapat disesuaikan—lebih panjang jika laju rendah dan stabil, lebih pendek jika laju tinggi.
Trade-off yang dihadapi adalah biaya dan waktu terhadap risiko. Inspeksi in-service memberikan data cepat tanpa downtime, tetapi cakupannya terbatas. Inspeksi internal memberikan gambaran lengkap tetapi membutuhkan pengosongan dan waktu henti. Program yang matang mengombinasikan keduanya: inspeksi external/UT in-service sebagai lapisan cepat, inspeksi internal terjadwal sebagai lapisan komprehensif.
Protokol Persiapan Inspeksi Lapangan Mobil Tangki: Dua Pilar Keselamatan & Teknis-Administratif
Persiapan inspeksi lapangan yang baik bergantung pada dua pilar yang sering dicampur: keselamatan dan teknis-administratif. Mengabaikan salah satunya berarti inspeksi tidak dapat dijalankan secara aman atau tidak terdokumentasi.
Pilar Keselamatan: APD, Gas Detector, Penerangan Anti-Ledak, dan Prosedur Confined Space
Referensi keselamatan Indonesia menyarankan 12 alat keselamatan wajib saat inspeksi tangki, meliputi helm, sepatu pelindung, kacamata, sarung tangan, masker pernapasan, gas detector, oxygen meter, alat komunikasi, APAR, dan penerangan tahan ledakan [6]. Untuk mobil tangki BBM, daftar ini harus ditempatkan dalam konteks ruang terbatas dan atmosfer mudah terbakar.
Inspeksi internal atau pekerjaan di area terbatas memerlukan prosedur confined space: pemantauan LEL dan H2S sebelum masuk, penggunaan lampu explosion-proof, serta harness dan tripod bila diperlukan. Risiko BBM jauh lebih tinggi daripada tangki air atau tangki non-migas, sehingga persiapan keselamatan bukan formalitas, melainkan syarat mutlak untuk melindungi personel dan operasi.
Pilar Teknis-Administratif: Kalibrasi Alat, Kondisi Permukaan, Checklist Go/No-Go, dan Pelaporan Temuan
Persiapan teknis NDT dimulai dari kalibrasi alat—thickness gauge atau flaw detector—sebelum dan sesudah inspeksi. Titik kontak harus dibersihkan dari cat longgar, karat, atau kotoran yang mengganggu akurasi transmisi gelombang, sebagaimana diisyaratkan oleh keterbatasan permukaan pada UT [3]. Akses probe ke titik ukur juga harus dipastikan, termasuk area shell bawah yang sering sulit dijangkau.
Secara administratif, gunakan checklist go/no-go dengan format yang jelas: titik ukur, metode, pembacaan, lokasi temuan, ukuran cacat, dan klasifikasi severity. Format ini memudahkan tindak lanjut dan menjadi dasar pelaporan kepada HSE atau inspektur yang berwenang.
Checklist Persiapan Lapangan yang Bisa Dicetak
Berikut checklist ringkas dua pilar yang dapat langsung dipakai tim lapangan.
Checklist Keselamatan Ringkas
- Helm, sepatu safety, kacamata, sarung tangan yang sesuai
- Gas detector dan oxygen meter terkalibrasi
- Penerangan anti-ledak (explosion-proof) untuk area terbatas
- APAR dan alat komunikasi darurat
- Izin confined space dan prosedur keselamatan aktif
Checklist Teknis-Administratif Ringkas
- Kalibrasi alat sebelum dan sesudah inspeksi
- Pembersihan titik kontak dari cat longgar/karat
- Verifikasi probe dan konfigurasi alat sesuai material
- Baterai alat terisi penuh untuk operasi minimal 8 jam
- Dokumen inspeksi, titik ukur, dan form pelaporan siap
Memilih Alat Pendeteksi Kecacatan Mobil Tangki Portable: Kriteria Teknis dan Total Biaya Kepemilikan
Bagi pengambil keputusan pengadaan, memilih alat portable bukan sekadar membandingkan harga. Alat yang tepat mengurangi waktu per titik ukur dan meningkatkan akurasi data, sehingga program inspeksi keseluruhan lebih efisien.
Kriteria Utama Alat Portable: Rentang Ukur, Akurasi, Baterai, dan Ketahanan Lapangan
Tujuh kriteria yang perlu diperiksa: rentang ukur material baja dan aluminium, akurasi sesuai standar, bobot unit, daya tahan baterai, kapasitas penyimpanan data, konektivitas, dan kemudahan kalibrasi. Untuk aplikasi mobil tangki, bobot dan baterai menjadi faktor produktivitas—inspeksi lapangan sering berlangsung seharian di area depot atau terminal.
Spesifikasi Teknis Prioritas
Rentang ukur material yang memadai seperti 0–6000 mm pada kecepatan baja memungkinkan alat digunakan untuk berbagai ketebalan dinding shell dan head. Akurasi harus mendukung pengukuran ketebalan dengan toleransi ±0,06 mm sebagai acuan [1]. Kemampuan mendeteksi diskontinuitas internal menjadi pembeda antara thickness gauge dan flaw detector.
Baterai, Bobot, dan Kemudahan Operasi Satu Tangan
Baterai minimal 8 jam adalah standar praktis untuk satu shift inspeksi tanpa bergantung pada sumber daya eksternal. Bobot unit utama di bawah 2 kg memudahkan pergerakan di sekitar kendaraan. Konfigurasi probe terintegrasi memungkinkan operasi satu tangan pada titik ukur yang sulit dijangkau—area bawah shell atau dekat baffle.
Studi Alat: MITECH MFD620C dan Spesifikasi yang Relevan untuk Mobil Tangki
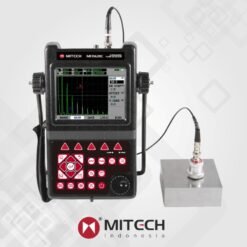
Sebagai contoh portable ultrasonic flaw detector, MITECH MFD620C menawarkan spesifikasi yang relevan untuk inspeksi dinding mobil tangki. Berdasarkan dokumentasi teknis produk, unit utama memiliki bobot 1,8 kg dan dimensi 280×220×70 mm, dengan waktu operasi lebih dari 8 jam. Alat ini menyediakan penyimpanan 50 grup parameter deteksi dan kapasitas hingga 1000 data, serta konektivitas USB 2.0 untuk transfer hasil pengukuran.
Spesifikasi tersebut mendukung kebutuhan lapangan: inspeksi shell, sambungan las, dan deteksi retak pada zona kritis. Namun, penting untuk tidak mengklaim satu alat dapat menggantikan seluruh metode NDT. Flaw detector tetap berperan spesifik untuk deteksi diskontinuitas, sementara pengukuran ketebalan mungkin tetap memerlukan thickness gauge terpisah atau mode yang sesuai.
Total Biaya Kepemilikan: Harga, Kalibrasi, Probe Pengganti, dan Pelatihan Operator
Harga murah di awal tidak selalu berarti biaya total rendah. Total biaya kepemilikan mencakup harga unit, kalibrasi periodik, probe/transduser pengganti, baterai, serta pelatihan operator NDT Level I/II. Kisaran harga pasar Indonesia untuk portable ultrasonic flaw detector berada pada rentang puluhan juta rupiah, dengan variasi signifikan antar distributor—meskipun harga pasti berubah dan perlu diverifikasi saat pengadaan.
Kutipan Huidong Gao dari ASNT relevan di sini: kualifikasi dan sertifikasi personel mutakhir adalah faktor kritis untuk memastikan hasil NDT dapat diandalkan [3]. Oleh karena itu, anggaran pelatihan operator tidak boleh dianggap opsional. Bagi tim yang ingin membandingkan spesifikasi antar merek sebelum memutuskan, katalog multi-merek seperti Alat Test Indonesia dapat menjadi referensi awal secara netral.
Menghitung Laju Korosi dan Mengambil Keputusan dari Data Inspeksi Dinding Tangki
Data ketebalan hanya bermakna ketika diubah menjadi keputusan. Di sinilah laju korosi menjadi penghubung antara pengukuran lapangan dan strategi maintenance.
Rumus Laju Korosi dan Contoh Perhitungan dari Dua Set Data Ketebalan
Rumus dasarnya sederhana: laju korosi = (ketebalan awal – ketebalan akhir) / interval waktu. Misalnya, sebuah titik ukur menunjukkan ketebalan 6,2 mm pada inspeksi pertama dan 5,8 mm dua tahun kemudian. Laju korosinya adalah (6,2 – 5,8) / 2 = 0,2 mm/tahun. Dengan laju ini, tim dapat memperkirakan kapan titik tersebut mencapai ketebalan minimum.
API 653 Section 6.2 memberikan dasar perhitungan interval inspeksi berbasis laju korosi [2]. Yang terpenting adalah konsistensi titik ukur dan metode pengukuran—jika titik atau probe berubah, perbandingan menjadi tidak valid.
Ketebalan Minimum In-Service: Kapan Dinding Tangki Tidak Layak Operasi
Ketebalan minimum in-service adalah batas bawah yang masih aman untuk operasi. Nilai ini tidak bersifat generik; ia dihitung berdasarkan desain tangki, material, dan tekanan operasi. API 653 mengatur evaluasi suitability for service dan retirement thickness [2], sementara 49 CFR 180.407 menetapkan persyaratan minimum thickness untuk tangki kargo [1].
Ketika pengukuran mendekati atau berada di bawah batas itu, tangki tidak boleh diisi atau dioperasikan sampai tindakan perbaikan atau penggantian dilakukan. Menunda tindakan pada titik ini berarti menerima risiko kebocoran saat distribusi.
Menerjemahkan Hasil Inspeksi menjadi Keputusan: Lanjut, Repair, atau Replace
Keputusan dari data inspeksi umumnya jatuh pada tiga opsi. Jika laju korosi rendah dan stabil, interval inspeksi dapat diperpanjang dan operasi dilanjutkan. Jika pitting dalam atau penipisan signifikan ditemukan, perbaikan terencana diperlukan. Jika retak pada las atau diskontinuitas kritis terdeteksi, layanan harus dihentikan untuk evaluasi lanjutan.
Huidong Gao menegaskan bahwa hasil UT adalah sumber informasi penting untuk perencanaan perbaikan dan penggantian peralatan [3]. Keputusan akhir tetap harus disetujui oleh personel yang berwenang, seperti Authorized Inspector atau insinyur yang relevan. Dokumentasi yang baik memungkinkan analisis tren dan mendukung kesiapan audit.
Dokumentasi Temuan, Pelaporan, dan Kepatuhan Regulasi Inspeksi Mobil Tangki BBM
Inspeksi yang tidak terdokumentasi hampir tidak bernilai untuk manajemen aset jangka panjang. Dokumentasi adalah dasar analisis tren, bukti kepatuhan, dan perlindungan terhadap temuan audit.
Format Laporan Temuan Cacat: Lokasi, Ukuran, Severity, dan Rekomendasi
Laporan temuan yang baik minimal memuat: identitas tangki atau nomor kendaraan, tanggal inspeksi, titik ukur, metode NDT yang digunakan, hasil pembacaan, klasifikasi severity, foto jika memungkinkan, dan rekomendasi tindakan. Format ini memudahkan tim berikutnya untuk membandingkan data dan menindaklanjuti temuan secara konsisten.
Frekuensi Minimal Inspeksi dan Sertifikat Inspeksi Teknis Menurut Regulasi
Frekuensi inspeksi pada dasarnya berlapis: pre-trip visual harian, inspeksi berkala, UT setiap 5 tahun bila laju korosi belum diketahui, dan inspeksi internal penuh dalam interval yang ditentukan standar [2]. Untuk tangki kargo, regulasi AS menetapkan daftar uji dan inspeksi yang masing-masing jatuh tempo pada interval berbeda [1].
Di Indonesia, kewajiban sertifikat inspeksi teknis melekat pada tangki BBM di atas permukaan tanah, dengan tangki lebih dari 5.000 liter juga wajib memiliki overfill shutoff [4]. Sertifikat tersebut menjadi dokumen yang diperiksa dalam audit kepatuhan dan menjadi bukti kelayakan operasi di depan regulator maupun mitra bisnis.
Pertanyaan Umum (FAQ) Inspeksi Cacat Dinding Mobil Tangki BBM
Apa yang Harus Dilakukan Jika Ditemukan Retak atau Penipisan Tidak Layak?
Langkah pertamanya adalah menghentikan layanan pada tangki atau kendaraan tersebut, menandai lokasi temuan, dan mengisolasi area dari operasi. Laporkan segera ke HSE dan inspektur yang berwenang untuk evaluasi lanjutan. Jangan melanjutkan distribusi sampai keputusan teknis dikeluarkan, karena prinsip yang sama ditegaskan dalam regulasi kargo tank: tangki yang uji atau inspeksinya belum selesai tidak boleh diisi atau diangkut [1].
Apakah Flaw Detector Portable Bisa Sekaligus Mengukur Ketebalan dan Mendeteksi Retak?
Beberapa alat ultrasonic modern memiliki mode ganda, tetapi pengukuran ketebalan dan deteksi retak adalah dua tujuan teknis yang berbeda [3]. Pastikan spesifikasi dan probe sesuai untuk keduanya, dan jangan mengasumsikan satu alat dapat menggantikan seluruh metode inspeksi. Verifikasi kemampuan alat dari dokumentasi teknis resmi sebelum digunakan.
Bagaimana Membedakan Retak Permukaan dengan Retak Menembus Dinding?
Retak permukaan hanya berada di permukaan luar, subsurface berada sedikit di bawah permukaan, dan through-wall menembus seluruh ketebalan. Konsekuensi ketiganya sangat berbeda. Magnetic Particle Testing dan Penetrant Testing efektif untuk retak permukaan; ultrasonic flaw detection menilai kedalaman dan retak subsurface [7]. Klasifikasi severity harus dilakukan oleh personel tersertifikasi.
Apakah Hasil Inspeksi In-Service Seakurat Saat Tangki Kosong?
UT thickness in-service cukup akurat untuk memperkirakan laju korosi umum pada titik yang dapat diakses dari luar. Namun, akurasi dipengaruhi oleh kondisi permukaan dan akses [3]. Inspeksi internal tetap diperlukan untuk bottom plate, baffle, dan retak tertentu yang tidak dapat dijangkau in-service. Oleh karena itu, keduanya saling melengkapi, bukan saling menggantikan.
Apakah Inspeksi Visual Berkala Ditambah UT Sudah Cukup untuk Mobil Tangki BBM?
Visual dan UT thickness adalah lapisan penting, tetapi belum cukup untuk mendeteksi retak fatik pada sambungan las dan baffle. Flaw detection diperlukan pada titik-titik tersebut. Jawaban terbaik adalah kombinasi metode berbasis risiko, bukan mengandalkan satu pendekatan tunggal.
Kesimpulan
Inspeksi mobil tangki BBM harus dilihat sebagai spektrum bertingkat, bukan sekadar checklist harian. Keselamatan distribusi bergantung pada pemisahan yang jelas antara inspeksi visual operasional dan inspeksi integritas struktural berbasis NDT, peta titik kritis dinding, pemetaan cacat ke metode deteksi yang tepat, serta penerapan inspeksi in-service yang jujur sesuai standar. Keputusan berbasis laju korosi dan dokumentasi yang baik adalah kunci mengurangi downtime tanpa mengorbankan keselamatan.
Gunakan checklist persiapan lapangan dua pilar dalam artikel ini, jadikan tabel pemetaan cacat-ke-metode sebagai referensi tim, dan konsultasikan kebutuhan alat portable seperti MITECH MFD620C dengan penyedia resmi untuk inspeksi dinding mobil tangki BBM yang lebih terencana.
Sebagai pemasok dan distributor alat ukur dan alat pengujian, CV. Java Multi Mandiri membantu perusahaan mengoptimalkan operasi dan memenuhi kebutuhan peralatan komersial untuk aplikasi industri, termasuk inspeksi NDT pada mobil tangki BBM. Jika perusahaan Anda sedang menyusun program inspeksi integritas atau membutuhkan solusi alat portable yang sesuai, silakan konsultasi solusi bisnis atau diskusikan kebutuhan perusahaan dengan tim kami secara langsung.
Disclaimer: Artikel ini bersifat informatif dan tidak menggantikan inspeksi oleh Authorized Inspector/inspektur tersertifikasi atau keputusan teknis resmi. Sebutan produk MITECH MFD620C hanya sebagai contoh alat dan bukan endorsement eksklusif. Seluruh prosedur keselamatan, ruang terbatas, dan kepatuhan regulasi wajib mengikuti ketentuan perusahaan serta peraturan resmi yang berlaku.
Rekomendasi Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector

Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
References
- U.S. Government. (Current). 49 CFR 180.407 — Requirements for test and inspection of specification cargo tanks. Electronic Code of Federal Regulations. Retrieved from https://www.ecfr.gov/current/title-49/subtitle-B/chapter-I/subchapter-C/part-180/subpart-E/section-180.407
- American Petroleum Institute. (2003). API Standard 653: Tank Inspection, Repair, Alteration, and Reconstruction (Third Edition, incorporated-by-reference copy). Retrieved from https://law.resource.org/pub/us/cfr/ibr/002/api.653.2003.pdf
- American Society for Nondestructive Testing. (N.D.). Ultrasonic Testing (UT): PAUT, TOFD & NDT Inspection Techniques. ASNT. Retrieved from https://www.asnt.org/what-is-nondestructive-testing/methods/ultrasonic-testing
- Kementerian ESDM / Ditjen Migas. (N.D.). Keputusan Dirjen Migas 409K tentang Pedoman Teknis SPBU dan Fasilitas Penunjang. Kementerian ESDM. Retrieved from https://migas.esdm.go.id/cms/uploads/perpustakaan/buku-referensi/Kepdirjen-409K-Pedoman-SPBU.pdf
- Jurnal Teknik Industri Universitas Diponegoro. (N.D.). Studi Ergonomi Proses Inspeksi Awak Mobil Tangki. Universitas Diponegoro. Retrieved from https://ejournal3.undip.ac.id/index.php/ieoj/article/download/52564/34093
- Indonesia Safety Center. (N.D.). 12 Alat Keselamatan Wajib Gunakan saat Inspeksi Tangki Timbun Minyak/Gas. Retrieved from https://indonesiasafetycenter.org/12-alat-keselamatan-wajib-gunakan-saat-inspeksi-tangki-timbun-minyak-gas
- American Society for Nondestructive Testing. (N.D.). Magnetic Particle Testing (MT). ASNT. Retrieved from https://www.asnt.org/what-is-nondestructive-testing/methods/magnetic-particle-testing