Tim inspeksi di lapangan sering menghadapi keputusan yang tampak sederhana tetapi menentukan kualitas hasil: memilih ultrasonic flaw detector atau ultrasonic thickness gauge. Keduanya sama-sama memakai gelombang ultrasonik, sama-sama portabel, dan sama-sama diklaim mampu memperkuat program inspeksi pipa serta tangki. Namun, salah memilih alat bukan sekadar soal biaya lebih mahal—melainkan berisiko membuat cacat las lolos, korosi internal tidak teridentifikasi, atau data ketebalan tidak cukup presisi untuk menghitung sisa umur aset.
Artikel ini disusun untuk menjawab kebingungan tersebut dengan kerangka praktis: kapan memakai flaw detector ultrasonik, kapan memakai ultrasonic thickness gauge, dan bagaimana mengubah hasil pengukuran menjadi keputusan maintenance yang dapat ditindaklanjuti. Anda akan mendapatkan pemahaman prinsip pulse-echo, matriks perbandingan, pohon keputusan, prosedur lapangan, hingga perhitungan laju korosi dan sisa umur sesuai API 570. Panduan ini ditujukan untuk insinyur inspeksi, teknisi NDT, dan supervisor maintenance di industri migas, petrokimia, pembangkit listrik, serta manufaktur yang bertanggung jawab atas integritas aset pipa dan tangki.
- Memahami Dasar Ultrasonik: Satu Prinsip Pulse-Echo, Dua Tujuan Berbeda
- Kapan Menggunakan Ultrasonic Flaw Detector: Skenario Deteksi Cacat yang Tidak Boleh Dilewatkan
- Kondisi yang Menuntut Flaw Detector: Cacat Bawah Permukaan, Las, dan Akses Satu Sisi
- Jenis Cacat yang Paling Andal Dideteksi Ultrasonik: Retak, Kurang Fusi, Void, Porositas
- Cara Membaca A-Scan Secara Praktis: Gate, Gain, dan DAC
- Keterbatasan Flaw Detector yang Wajib Dipahami: Dead Zone, Orientasi Cacat, dan Geometri Rumit
- Kapan Menggunakan Ultrasonic Thickness Gauge: Fokus pada Korosi, Penipisan, dan Sisa Tebal Dinding
- Matriks Keputusan dan Pohon Pemilihan: Flaw Detector vs Ultrasonic Thickness Gauge
- Prosedur Inspeksi Pipa dan Tangki: Checklist Langkah Demi Langkah
- Mengubah Data Pengukuran Menjadi Keputusan Maintenance: Laju Korosi, Sisa Umur, dan Interval Inspeksi
- Validasi Silang dan Keterbatasan: Kapan Satu Metode Tidak Cukup
- Mengatasi Masalah Umum di Lapangan: Korosi Tidak Teridentifikasi dan Inspeksi Manual Tidak Akurat
- Rekomendasi Alat: MITECH MFD620C untuk Deteksi Cacat dan Pengukuran Tebal
- FAQ: Menjawab Kebingungan Umum Flaw Detector vs Ultrasonic Thickness Gauge
- Apakah flaw detector bisa mengukur ketebalan material?
- Apakah thickness gauge bisa mendeteksi retak las?
- Mana yang lebih cocok untuk deteksi korosi dinding pipa?
- Apakah bisa membeli satu alat untuk kedua fungsi?
- Berapa akurasi dan resolusi ultrasonic thickness gauge?
- Apakah UT bisa dilakukan saat peralatan masih beroperasi?
- Apakah alat ini bisa mengukur material non-logam seperti plastik dan kaca?
- Kesimpulan
- References
Memahami Dasar Ultrasonik: Satu Prinsip Pulse-Echo, Dua Tujuan Berbeda
Ultrasonic flaw detector dan ultrasonic thickness gauge dibangun di atas fisika yang sama: prinsip pulse-echo. Transduser memancarkan pulsa ultrasonik ke dalam material, pulsa dipantulkan oleh permukaan belakang atau diskontinuitas, lalu waktu tempuh bolak-balik diukur. Dari waktu tempuh dan kecepatan rambat material, jarak atau ketebalan dapat dihitung. Karena gelombang merambat dalam material dan kembali ke transduser, kedua alat dapat bekerja dari satu sisi permukaan—keunggulan utama untuk inspeksi pipa dan tangki tanpa harus membuka, membongkar, atau menghentikan operasi secara total.
Menurut ASNT Pulse, menentukan instrumen yang ideal bergantung pada aplikasi dan apa yang diukur. Untuk pengukuran presisi ulang dan ketebalan korosi saja, thickness gauge direkomendasikan. Jika kebutuhan adalah mendeteksi cacat atau void, memeriksa sambungan las, dan sekaligus mengukur tebal secara wajar, flaw detector adalah pilihan yang lebih tepat. Statement ini menjadi landasan penting: kedua alat tidak saling menggantikan secara penuh, melainkan komplementer berdasarkan tujuan inspeksi.
Secara historis, aplikasi deteksi cacat merupakan penggunaan ultrasonik industri tertua dan paling umum sejak 1940-an. Instrumen modern kini berbobot sekitar 1,8 kg dengan daya tahan baterai lebih dari 8 jam, menjadikannya andal untuk inspeksi lapangan dalam satu shift kerja.
Bagaimana Pulse-Echo Menghitung Jarak dan Tebal: Rumus Dasar yang Sama
Persamaan dasar yang dipakai adalah jarak = kecepatan × waktu ÷ 2, dengan pembagian dua karena pulsa menempuh lintasan pergi-pulang. Pada material baja, kecepatan rambat gelombang longitudinal cenderung stabil sehingga pengukuran menjadi repeatable selama kalibrasi velocity benar. Untuk inspeksi pipa dan tangki, akses satu sisi berarti teknisi dapat menempatkan probe pada dinding luar dan menerima pembacaan dari permukaan dalam—tanpa memotong pipa atau mengosongkan tangki.
Metode ultrasonik bersifat tidak merusak dan memberikan hasil real-time. Evident Scientific menjelaskan bahwa pada sistem pengukuran ultrasonik apa pun—baik transduser dengan thickness gauge maupun flaw detector—terdapat ketebalan material minimum yang di bawahnya pengukuran valid tidak mungkin dilakukan. Semakin tinggi frekuensi transduser, semakin kecil ketebalan minimum yang masih dapat diukur. Inilah dasar teknis mengapa pemilihan frekuensi dan jenis probe menjadi krusial, bukan sekadar pilihan aksesori.
Output Berbeda: Waveform A-Scan/B-Scan vs Nilai Ketebalan Numerik
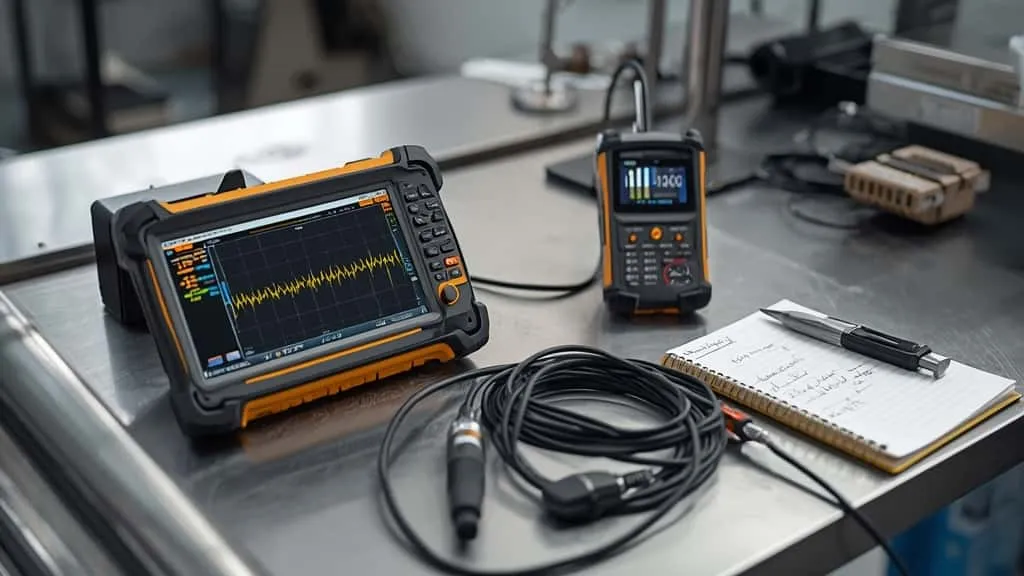
Perbedaan paling kasat mata antara keduanya adalah output layar. Flaw detector menampilkan waveform A-scan, dan pada model tertentu B-scan atau C-scan, sehingga operator dapat menganalisis bentuk sinyal, mengatur gate, gain, serta kurva DAC/AVG untuk mengevaluasi indikasi cacat. Ultrasonic thickness gauge berfokus menampilkan angka ketebalan dalam satuan milimeter atau inci. Perbedaan ini bukan sekadar tampilan; ia menentukan cara operator menafsirkan hasil.
Pada flaw detector, operator harus mampu membaca posisi echo dalam sumbu waktu dan menginterpretasi amplitudo. Pada thickness gauge, interpretasi lebih sederhana: nilai numerik yang stabil dan sesuai rentang ekspektasi menunjukkan pengukuran valid. Namun, kesederhanaan ini juga menjadi batas; thickness gauge tidak memberi gambaran bentuk diskontinuitas di dalam material.
Batas Deteksi Cacat vs Batas Pengukuran Tebal: Setengah Panjang Gelombang vs Satu Panjang Gelombang
Secara fisis, batas deteksi cacat kecil sekitar setengah panjang gelombang, sedangkan batas pengukuran tebal teoretis sekitar satu panjang gelombang. Perbedaan ini menjelaskan mengapa flaw detector dirancang untuk menemukan diskontinuitas dan mengukur ukurannya, sementara thickness gauge dirancang untuk presisi ketebalan. Flaw detector memang dapat mengukur ketebalan secara wajar, tetapi bukan untuk presisi tinggi. Sebaliknya, thickness gauge tidak dirancang untuk melokalisasi atau mengukur diskontinuitas seperti retak dan void.
Pengaruh Frekuensi 0,5–25 MHz Terhadap Sensitivitas dan Penetrasi
Rentang frekuensi operasi tipikal alat uji ultrasonik berada pada 0,5 MHz hingga 25 MHz. Frekuensi tinggi memberi sensitivitas lebih baik dan resolusi lebih tinggi untuk cacat kecil, tetapi penetrasi terbatas karena atenuasi meningkat. Frekuensi rendah menembus material tebal lebih dalam, namun kurang mampu membedakan cacat kecil. Oleh karena itu, inspeksi las baja karbon umumnya berada pada rentang 2–5 MHz, sedangkan pengukuran material sangat tebal atau cast material mungkin memerlukan frekuensi lebih rendah.
Kapan Menggunakan Ultrasonic Flaw Detector: Skenario Deteksi Cacat yang Tidak Boleh Dilewatkan
Ultrasonic flaw detector adalah alat untuk menemukan dan mengukur diskontinuitas seperti retak, void, porositas, dan kurang fusi (lack of fusion) pada material serta sambungan las. ASNT menjelaskan bahwa flaw detector dirancang untuk melokalisasi dan menentukan ukuran diskontinuitas pada berbagai material dan sambungan las. Alat ini juga mampu mengukur ketebalan secara wajar, tetapi bukan untuk presisi ketebalan.
Dalam konteks pipa migas, MDPI Sensors mencatat bahwa ultrasonik unggul untuk mendeteksi cacat planar pada girth weld, sementara metode magnetik seperti MFL kurang efektif untuk jenis cacat tersebut. Ini menjadikan flaw detector pilihan utama saat inspeksi las dan deteksi cacat planar menjadi prioritas keselamatan dan kepatuhan.
Kondisi yang Menuntut Flaw Detector: Cacat Bawah Permukaan, Las, dan Akses Satu Sisi
Flaw detector wajib dipilih ketika kondisi berikut muncul:
- Cacat berada di bawah permukaan—retak internal, void, porositas, delaminasi—yang tidak terlihat secara visual.
- Hanya satu sisi permukaan yang dapat diakses, seperti pipa berisolasi sebagian atau dinding luar vessel.
- Kebutuhan mendeteksi retak dan lack of fusion pada sambungan las, terutama sambungan butt weld dan girth weld.
- Material tebal yang membutuhkan penetrasi dalam.
- Kebutuhan hasil real-time tanpa shutdown untuk evaluasi cepat di lapangan.
Evident Scientific membedakan dua jenis transduser utama untuk flaw detection: contact probe (straight beam) untuk cacat di bawah permukaan sejajar permukaan, dan angle beam probe untuk inspeksi las dengan mengarahkan gelombang pada sudut refraksi tertentu. Pemilihan ini tidak bisa diabaikan karena orientasi cacat terhadap arah rambat gelombang menentukan apakah cacat terdeteksi atau terlewat.
Studi Kasus Lapangan: Inspeksi Girth Weld Pipa Migas
Pada inspeksi girth weld pipa migas, teknisi umumnya menggunakan probe sudut dengan wedge, misalnya K2 dengan sudut refraksi sekitar 63°, dikalibrasi pada blok referensi standar seperti CSK-IA. Setelah kalibrasi DAC, scanning dilakukan di sepanjang weld bevel dari kedua sisi. Indikasi echo pada A-scan yang berada di antara gate dan melebihi kurva DAC dievaluasi terhadap kriteria penerimaan AWS D1.1 atau API 1104. Hasilnya direkam dengan posisi asli pada sketsa weld, panjang indikasi, dan amplitudo maksimum. Jika ditemukan indikasi yang tidak dapat diterima, perbaikan dan pengelasan ulang dilakukan, lalu diuji kembali.
Jenis Cacat yang Paling Andal Dideteksi Ultrasonik: Retak, Kurang Fusi, Void, Porositas
Ultrasonik paling andal untuk cacat planar seperti retak dan kurang fusi karena orientasi planar menghasilkan refleksi kuat ketika beam tegak lurus terhadap permukaan cacat. Studi IAEA/INIS yang membandingkan hasil ultrasonik dan radiografi untuk cacat planar dan non-planar menunjukkan bahwa tidak ada metode tunggal sempurna, tetapi UT memiliki keunggulan pada cacat planar. MDPI Sensors juga menegaskan bahwa UT lebih efektif dibanding MFL untuk cacat planar girth weld. Void dan porositas dapat terdeteksi, tetapi interpretasinya memerlukan perhatian lebih karena bentuk bulatnya mempengaruhi amplitudo echo.
Cara Membaca A-Scan Secara Praktis: Gate, Gain, dan DAC
Membaca A-scan secara benar dimulai dari pengaturan gate—batas wilayah waktu tempat echo dievaluasi. Atur gain sehingga echo referensi dari blok kalibrasi mencapai amplitudo standar, misalnya 80% tinggi layar. Bangun kurva DAC/AVG dari beberapa echo pada blok kalibrasi untuk mengompensasi atenuasi terhadap jarak. Saat scanning, indikasi cacat tampak sebagai echo di antara trigger dan echo belakang; jika echo melampaui kurva DAC, indikasi perlu dievaluasi lebih lanjut. Noise, permukaan kasar, dan coupling tidak sempurna dapat menghasilkan echo palsu, sehingga verifikasi ulang dengan menggerakkan probe dan menyesuaikan gain penting sebelum menarik kesimpulan.
Keterbatasan Flaw Detector yang Wajib Dipahami: Dead Zone, Orientasi Cacat, dan Geometri Rumit
Flaw detector memiliki dead zone dekat permukaan; cacat sangat dangkal dapat tertutup echo transmisi. Orientasi cacat planar yang tidak tegak lurus terhadap beam dapat menghasilkan refleksi lemah dan tidak terdeteksi. Geometri rumit—nozzle, fillet, atau permukaan lengkung ekstrem—menyulitkan coupling. NDT.net, melalui Paul Grosser, mengingatkan bahwa ketebalan lokal menipis akibat pitting membutuhkan persiapan, waktu, dan upaya lebih besar; ini berlaku pula pada Flaw detection di area tidak beraturan. Material dengan atenuasi tinggi seperti stainless tipe tertentu atau cast material juga melemahkan sinyal.
Kapan Menggunakan Ultrasonic Thickness Gauge: Fokus pada Korosi, Penipisan, dan Sisa Tebal Dinding
Ultrasonic thickness gauge adalah alat untuk pengukuran ketebalan dinding secara presisi dan repeatable, terutama untuk mendeteksi korosi merata dan penipisan pada pipa, tangki, serta pressure vessel. ASNT secara tegas merekomendasikan thickness gauge untuk repeatable precision corrosion thickness measurement. Berbeda dengan flaw detector, alat ini dioptimalkan untuk pengukuran numerik cepat tanpa perlu analisis waveform mendalam.
Mengukur Korosi Merata dan Sisa Ketebalan dari Satu Sisi Tanpa Membongkar
Korosi internal pada pipa dan tangki sering tidak terdeteksi secara visual tanpa memotong atau membongkar. Ultrasonic thickness gauge memungkinkan pengukuran sisa ketebalan dinding dari satu sisi secara cepat dan berulang selama inspeksi terjadwal. API 570 sebagai standar inspeksi pipa in-service menekankan pemantauan ketebalan pada titik Condition Monitoring Location (CML) sebagai dasar penilaian integritas. Evident Scientific menjelaskan bahwa akses satu sisi dan kemampuan presisi menjadikan metode ini ideal untuk precision corrosion gaging pada dinding pipa serta tangki.
Probe Dual-Element vs Single-Element untuk Permukaan Korosi
Probe dual-element memiliki dua kristal terpisah—satu untuk transmit, satu untuk receive—yang mengurangi noise dari pantulan permukaan dan meningkatkan resolusi dekat permukaan. Ini sangat menguntungkan pada permukaan terkorosi atau kasar. Keunggulan lain adalah V-path correction dan auto-zero compensation yang membuat pembacaan tipis lebih akurat. Namun, probe dual-element memiliki blind zone tertentu dan efek W/V yang perlu dipahami agar tidak salah interpretasi. Probe single-element dengan delay block lebih sesuai pada permukaan relatif halus atau saat diperlukan pengukuran lebih dalam. NDT.net Paul Grosser menyoroti bahwa twin crystal probe memiliki keunggulan sekaligus blind zone, sehingga pemilihan harus dikaitkan dengan rentang ketebalan target.
Prosedur Kalibrasi Wajib: Blok Kalibrasi, Couplant, dan Verifikasi
Kalibrasi wajib dilakukan sebelum setiap sesi pengukuran, minimal pada awal dan akhir inspeksi. Gunakan blok kalibrasi bertingkat standar dengan ketebalan yang mencakup rentang target. Terapkan couplant secukupnya pada permukaan bersih, lalu lakukan zeroing dan kalibrasi velocity sesuai material. Verifikasi pada ketebalan referensi yang mendekati target, misalnya 10 mm dan 30 mm, untuk memastikan linearitas. Evident Scientific menekankan perlunya kalibrasi pada ketebalan minimum agar pembacaan valid pada dinding tipis.
Kesalahan Umum Kalibrasi yang Membuat Hasil Tidak Akurat
Kesalahan kalibrasi paling umum antara lain couplant tidak memadai atau mengering, zeroing tidak konsisten, velocity material salah, dan tidak memverifikasi pada ketebalan dekat target. Inspectioneering mencatat bahwa ketidakpastian pengukuran manual sekitar 0,03 inci atau 0,762 mm. Kesalahan kecil pada kalibrasi dan pengukuran merambat ke perhitungan laju korosi dan akhirnya retirement date aset. Karena itu, kalibrasi yang terdokumentasi dan operator tersertifikasi ISO 9712/ASNT menjadi prasyarat keandalan data.
Keterbatasan Thickness Gauge: Mengapa Tidak Bisa Mendeteksi Retak Las atau Pitting Terisolasi
Thickness gauge tidak dirancang untuk mendeteksi retak las atau menemukan pitting terisolasi. Output numerik berbasis gate tidak menampilkan waveform lengkap, sehingga operator tidak dapat membedakan penipisan umum, pitting, atau cacat planar. NDT.net Paul Grosser menyatakan bahwa pengujian ketebalan adalah persis seperti itu—thickness testing is exactly that—dan localized thinning seperti pitting menuntut persiapan serta waktu lebih besar. Gating pada thickness meter tidak cocok untuk isolated pitting corrosion karena area reflektornya kecil dan permukaannya tidak paralel. Untuk kasus tersebut, flaw detector dengan A-scan dan probe dual-element, atau bahkan eskalasi ke PAUT, diperlukan.
Matriks Keputusan dan Pohon Pemilihan: Flaw Detector vs Ultrasonic Thickness Gauge
Pertanyaan paling mendasar sebelum memilih alat adalah: “Mau deteksi cacat atau ukur ketebalan?” Jika jawabannya deteksi cacat, retak, void, atau inspeksi las, pilih flaw detector. Jika jawabannya pengukuran ketebalan presisi untuk korosi merata dan sisa umur, pilih ultrasonic thickness gauge. ASNT Betsy Kenaston merangkum: untuk repeatable precision corrosion thickness measurement, pilih thickness gauge; untuk detect flaws/voids, check welds, dan plus thickness, pilih flaw detector.
Tabel Perbandingan 7 Kriteria: Tujuan, Output, Deteksi Cacat, Akurasi Tebal, Probe, Aplikasi, Biaya Relatif
Berikut matriks perbandingan tujuh kriteria untuk membantu keputusan:
- Tujuan utama: Flaw detector untuk menemukan dan mengukur diskontinuitas; thickness gauge untuk presisi ketebalan dan korosi.
- Output layar: Flaw detector menampilkan A-scan/B-scan untuk analisis sinyal; thickness gauge menampilkan angka ketebalan.
- Kemampuan deteksi cacat: Flaw detector unggul untuk retak, kurang fusi, void, porositas; thickness gauge tidak dirancang untuk ini.
- Akurasi pengukuran tebal: Thickness gauge lebih presisi untuk ketebalan; flaw detector wajar tetapi tidak presisi tinggi.
- Jenis probe: Flaw detector memakai straight beam, angle beam, dual-element; thickness gauge umumnya dual-element untuk korosi.
- Aplikasi pipa/tangki: Flaw detector untuk las dan konfirmasi cacat; thickness gauge untuk pemantauan korosi dan CML.
- Biaya relatif: Flaw detector umumnya lebih mahal karena kompleksitas fitur; thickness gauge lebih terjangkau untuk pemantauan rutin.
Pohon Keputusan: Awali dengan Pertanyaan ‘Mau Deteksi Cacat atau Ukur Ketebalan?’
Pohon keputusan dimulai dari tujuan inspeksi. Apakah Anda mencari diskontinuitas di bawah permukaan, retak las, atau kurang fusi? Jika ya, gunakan flaw detector. Apakah Anda hanya mengukur sisa ketebalan dinding untuk menghitung laju korosi? Jika ya, gunakan thickness gauge. Apakah ada kecurigaan pitting terisolasi, korosi lokal, atau geometri rumit? Maka gunakan flaw detector atau pertimbangkan PAUT. Apakah Anda mengelola program korosi rutin pada banyak titik CML? Thickness gauge dengan pencatatan data adalah jawaban paling efisien. Faktor akses, material, dan keterampilan operator juga harus dipertimbangkan.
Contoh Skenario: Pipa Corroded vs Las Baru vs Tangki Timbun
Pipa berkarat dengan kecurigaan korosi internal: gunakan ultrasonic thickness gauge dengan probe dual-element dan pemetaan grid untuk mendapatkan profil sisa tebal. Las baru pada pipa yang memerlukan validasi setelah pengelasan: gunakan flaw detector dengan probe sudut dan kalibrasi DAC sesuai AWS D1.1/API 1104. Tangki timbun yang dindingnya menipis akibat korosi: gunakan thickness gauge pada grid area rawan seperti bottom plate dan shell dekat liquid level, lalu hitung laju korosi dari data historis. Ketiga skenario menunjukkan bahwa alat yang tepat ditentukan oleh tujuan dan kondisi spesifik, bukan sekadar preferensi merek.
Kapan Anda Justru Membutuhkan Keduanya dalam Program Inspeksi
Program integritas aset yang sehat umumnya memakai keduanya. Thickness gauge dipakai untuk pemantauan korosi rutin, membangun data CML dari waktu ke waktu, dan menghitung laju korosi. Flaw detector dipakai untuk inspeksi las pada sambungan baru, validasi hasil radiografi yang meragukan, dan konfirmasi indikasi cacat. ASNT menegaskan bahwa flaw detector memang dapat mengukur ketebalan secara wajar, tetapi bukan dirancang untuk presisi ketebalan—oleh karena itu, tim yang serius terhadap akurasi data korosi tetap memerlukan thickness gauge terpisah. Menggabungkan keduanya memberi kedalaman interpretasi yang tidak dimiliki satu alat tunggal.
Prosedur Inspeksi Pipa dan Tangki: Checklist Langkah Demi Langkah
Prosedur inspeksi pipa dan tangki harus terdokumentasi dan konsisten antar operator. API 570 menuntut pengelolaan CML untuk pipa in-service, sedangkan pengukuran grid pada tangki mengikuti prinsip yang sama. Evident Scientific merekomendasikan pengambilan data dengan increments tidak lebih dari setengah diameter transduser agar pitting atau variasi ketebalan lokal tidak terlewat. Studi lokal dari Politeknik Negeri Ambon di PLTMG Ambon memberikan contoh konkret: 624 titik ukur pada 78 meter pipa dengan jarak antar titik 12,5 cm, menggunakan ultrasonic thickness gauge dan rumus API 570 untuk laju korosi serta remaining life.
Persiapan Permukaan dan Pemilihan Couplant
Persiapan permukaan adalah langkah awal yang menentukan. Bersihkan permukaan dari kotoran, karat lepas, dan cat yang menggelembung. Coating yang menghalangi transmisi harus dihilangkan di titik ukur, kecuali metode multiple back wall digunakan dan dikalibrasi khusus. Pilih couplant berdasarkan suhu permukaan: couplant berbasis air untuk permukaan normal, couplant khusus temperatur tinggi untuk aset yang beroperasi panas. Permukaan kasar dapat menyebarkan beam dan melemahkan echo, sehingga pembersihan mekanis ringan sering diperlukan.
Pemilihan Probe dan Frekuensi: Sudut vs Lurus, Single vs Dual
Pemilihan probe mencakup tiga variabel utama: jenis beam, elemen, dan frekuensi. Straight beam probe dipakai untuk laminasi, pengukuran presisi, dan cacat sejajar permukaan. Angle beam probe diperlukan untuk inspeksi las karena dapat mengarahkan beam ke weld bevel. Dual-element probe direkomendasikan untuk permukaan korosi dan pengukuran dinding tipis. Frekuensi harus disesuaikan dengan ketebalan material: baja tipis 5 MHz, material tebal 2 MHz, sementara pitting kecil dapat memerlukan probe diameter kecil dengan frekuensi lebih tinggi.
Mengapa K-value dan Sudut Refraksi Harus Disesuaikan dengan Tebal Material
K-value adalah rasio jarak terhadap kedalaman pada probe sudut, misalnya K2 berarti beam merambat dua unit horizontal per satu unit vertikal. Sudut refraksi menentukan cakupan beam terhadap bevel las. K-value yang terlalu besar tidak selalu lebih baik karena dapat mengurangi resolusi dan mengganggu sensitivitas pada ketebalan tertentu. Untuk pelat tipis, sudut lebih besar membantu jangkauan; untuk pelat tebal, sudut lebih kecil memberi penetrasi lebih baik. Tabel sudut refraksi umum—45°, 60°, 70°—dipilih berdasarkan tebal dan desain bevel sesuai standar.
Kalibrasi DAC/AVG dan Blok Referensi untuk Deteksi Cacat
Kalibrasi DAC/AVG dilakukan dengan blok referensi standar. Dimulai dengan menempatkan echo dari blok kalibrasi, menyesuaikan gain hingga amplitudo referensi tercapai, lalu menyimpan kurva pada beberapa titik kedalaman. DAC mengompensasi atenuasi terhadap jarak; AVG memberikan kurva berdasarkan ukuran cacat ekivalen. Setelah kurva tersimpan, setiap indikasi yang melampaui kurva dievaluasi terhadap kriteria penerimaan AWS D1.1 atau ASME. Kalibrasi harus diulang jika probe, wedge, atau pengaturan berubah.
Pemetaan Titik Ukur (Grid) dan Teknik Pemindaian: Overlap hingga 50%
Pemetaan grid pada pipa dan tangki dilakukan dengan jarak yang ditentukan, biasanya tidak lebih besar dari setengah diameter probe. NDT.net merekomendasikan overlapping closed-grid scanning hingga 50% untuk mendeteksi pitting terisolasi, serta teknik baseline monitoring seperti metode 3/6/9 untuk melacak perubahan sinyal dari baseline yang sudah direkam. Liquid penetrant developer dapat dipakai sebagai bantu penanda jejak scanning agar tidak ada area yang terlewat. Praktik ini penting pada bottom plate tangki dan area rawan korosi lokal.
Pencatatan Data dan Pelaporan: Dari Indikasi ke Laporan Inspeksi
Setiap titik ukur dicatat dengan informasi: posisi CML, ketebalan aktual, tanggal inspeksi, jenis probe, dan kalibrasi. Data historis membentuk CML libraries yang menjadi dasar perhitungan laju korosi jangka panjang dan pendek. Inspectioneering menegaskan pentingnya data ketebalan yang konsisten untuk menghitung corrosion rate dan menentukan retirement date. Laporan inspeksi harus mencantumkan peta titik ukur, pembacaan aktual, perbandingan dengan baseline, serta rekomendasi interval inspeksi berikutnya.
Mengubah Data Pengukuran Menjadi Keputusan Maintenance: Laju Korosi, Sisa Umur, dan Interval Inspeksi
Data ketebalan yang dikumpulkan dengan tepat dapat diubah menjadi keputusan maintenance yang objektif. Inspectioneering menjelaskan bahwa pengukuran ketebalan digunakan untuk menghitung laju korosi jangka pendek dan jangka panjang seperti tercantum dalam API 570. Laju korosi jangka panjang kemudian dipakai untuk menentukan sisa umur atau retirement date berdasarkan corrosion allowance dan minimum allowable thickness. Ketidakpastian dalam pengukuran ketebalan merambat ke perhitungan laju korosi dan retirement date, sehingga akurasi data menjadi faktor penentu kualitas keputusan.
Rumus Laju Korosi API 570 dan Contoh Perhitungan Langsung
Menurut API 570 Poin 7.1, laju korosi jangka panjang dihitung dari perubahan ketebalan antara dua inspeksi dibagi interval waktu. Rumus umumnya: corrosion rate = (t_initial – t_actual) / years. Contoh: jika ketebalan awal 10,0 mm dan ketebalan aktual 8,0 mm setelah 5 tahun, laju korosi jangka panjang adalah (10,0 – 8,0) / 5 = 0,4 mm per tahun. Angka ini menjadi dasar penilaian risiko dan perencanaan inspeksi. Studi Politeknik Negeri Ambon menerapkan rumus API 570 Poin 7.1 pada data pengukuran aktual untuk mendapatkan laju korosi pipa penyalur fuel.
Menentukan Remaining Life dan Interval Inspeksi Berbasis Risiko (RBI)
Setelah laju korosi diketahui, remaining life dihitung dengan rumus API 570 Poin 7.2: remaining life = (t_actual – t_min) / corrosion rate, dengan t_min adalah ketebalan minimum yang diizinkan termasuk corrosion allowance. Jika t_actual = 8,0 mm, t_min = 6,0 mm, dan corrosion rate = 0,4 mm/tahun, maka remaining life = (8,0 – 6,0) / 0,4 = 5 tahun. Interval inspeksi berikutnya ditentukan setengah dari remaining life atau berdasarkan pendekatan risk-based inspection, sehingga aset tetap aman dan biaya inspeksi efisien.
Mengapa Akurasi dan Ketidakpastian Pengukuran Mempengaruhi Keputusan
Inspectioneering menyebut standar deviasi pengukuran manual sekitar 0,03 inci (0,762 mm). Ketidakpastian ini merambat: kesalahan ketebalan 0,762 mm pada perhitungan laju korosi dapat mengubah estimasi remaining life secara signifikan. Karena itu, kalibrasi yang terdokumentasi, pemilihan probe tepat, dan operator tersertifikasi bukan sekadar formalitas, melainkan pengendalian kualitas data. Evident Scientific juga menegaskan bahwa minimum measurable thickness bergantung pada frekuensi dan jenis transduser, sehingga pemilihan alat harus sesuai rentang target.
Validasi Silang dan Keterbatasan: Kapan Satu Metode Tidak Cukup
Tidak ada satu metode NDT yang sempurna. MDPI Sensors mencatat bahwa metode magnetik seperti MFL/EC menguasai sekitar 90% pasar inspeksi in-line, tetapi lemah untuk cacat planar pada girth weld, tempat UT lebih unggul. Studi IAEA/INIS yang membandingkan UT dan radiografi menunjukkan bahwa keduanya dapat saling melengkapi; kombinasi memperkuat keandalan. Validasi silang dengan RT, MT, atau PT penting saat hasil UT meragukan atau ketika konsekuensi kegagalan sangat tinggi. Personel NDT bersertifikat ISO 9712/ASNT menjadi prasyarat.
Mengapa Cacat Las Bisa Lolos Inspeksi: Orientasi Cacat, Frekuensi, dan Kesalahan Prosedur
Cacat las bisa lolos karena beberapa sebab. Orientasi cacat planar yang tidak tegak lurus terhadap beam melemahkan echo dan dapat diasumsikan noise. Frekuensi atau probe tidak tepat mengurangi sensitivitas pada kedalaman tertentu. Persiapan permukaan buruk menyebabkan coupling buruk. Kalibrasi DAC tidak dilakukan atau tidak diverifikasi membuat ukuran indikasi tidak akurat. Keterampilan operator yang kurang juga menjadi faktor dominan. Diagram orientasi cacat versus sudut probe membantu memahami mengapa retak dengan kemiringan tertentu dapat terlewat, dan mengapa scanning dari beberapa arah diperlukan.
UT vs RT vs MFL: Kelebihan, Kelemahan, dan Kapan Menggabungkan
UT unggul untuk cacat planar, hasil real-time, dan tanpa bahaya radiasi, tetapi memerlukan operator terampil dan permukaan yang relatif halus. Radiografi memberikan citra visual yang mudah diaudit, cocok untuk volumetric defect, tetapi memiliki bahaya radiasi dan biaya logistik. MFL cepat untuk scanning korosi dan cacat dinding, tetapi lemah pada cacat planar dan memerlukan kalibrasi magnetik. Menggabungkan UT dengan RT pada sambungan kritis, atau UT dengan MFL untuk profil korosi menyeluruh, memberikan keyakinan lebih tinggi bahwa tidak ada cacat signifikan yang lolos.
Kapan Eskalasi ke PAUT atau FMC/TFM untuk Geometri Kompleks
Phased array ultrasonic testing (PAUT) memakai multi-elemen sensor untuk mengarahkan beam secara terkontrol dan menghasilkan citra 2D bagian dalam pipa. PAUT menjadi pilihan saat geometri sambungan kompleks, dibutuhkan dokumentasi lebih baik, atau kecepatan inspeksi penting. FMC/TFM memberikan citra dengan fokus lebih tajam untuk area lokal. Bakrie Pipe Industries menyebut PAUT sebagai salah satu metode dalam inspeksi pipa baja untuk citra 2D. Waygate Technologies juga menyoroti aplikasi flaw detector dan PAUT pada aset kritis seperti oil & gas dan power generation.
Pertimbangan Anggaran: Flaw Detector Konvensional vs PAUT
Flaw detector konvensional lebih terjangkau dan memadai untuk deteksi cacat umum pada las dan material standar. PAUT lebih mahal, tetapi menawarkan cakupan, kecepatan, dan dokumentasi lebih baik untuk aplikasi kritis sesuai API 570 dan proyek besar. Untuk tim inspeksi dengan volume pengujian sedang dan geometri standar, flaw detector konvensional seperti MITECH MFD620C memberikan keseimbangan biaya dan fungsi. PAUT dipertimbangkan saat anggaran memungkinkan dan kebutuhan citra serta otomatisasi menjadi prioritas.
Mengatasi Masalah Umum di Lapangan: Korosi Tidak Teridentifikasi dan Inspeksi Manual Tidak Akurat
Dua masalah paling sering di lapangan adalah korosi pipa yang tidak teridentifikasi dan inspeksi manual yang tidak akurat. Evident Scientific menegaskan bahwa korosi internal sering tidak terdeteksi secara visual tanpa membongkar. Inspectioneering mencatat ketidakpastian pengukuran manual sekitar 0,762 mm. Kunci mengatasinya adalah pemetaan area rawan, prosedur kalibrasi ketat, dan konsistensi titik ukur.
Peta Area Rawan Korosi pada Pipa dan Tangki yang Harus Dipetakan
Area rawan korosi pada pipa meliputi low point tempat kondensat terkumpul, dekat support, sambungan las, dan area dengan coating rusak. Pada tangki, area rawan adalah bottom plate, shell dekat liquid level, dan area dengan pengendapan air. API 570 menyarankan CML ditempatkan di area rawan untuk memantau ketebalan dari waktu ke waktu. Pemetaan grid lebih rapat di area ini, dengan jarak sesuai half diameter transduser, membantu menangkap penipisan lokal sebelum mencapai batas.
Faktor Akurasi Inspeksi Manual: Operator, Kalibrasi, dan Konsistensi Titik Ukur
Akurasi inspeksi manual dipengaruhi keterampilan operator, konsistensi kalibrasi, pemilihan titik ukur, tekanan probe, dan interpretasi sinyal. Operator tersertifikasi ISO 9712/ASNT memahami prosedur dan batas metode. Kalibrasi yang terdokumentasi sebelum dan sesudah sesi memastikan tidak ada drift. Titik ukur harus dipetakan dan diulang pada titik yang sama di inspeksi berikutnya agar laju korosi jangka panjang valid.
Checklist Akurasi Sebelum dan Sesudah Pengukuran
Checklist singkat berikut membantu menjaga akurasi: verifikasi kalibrasi pada blok standar; bersihkan permukaan dan pastikan couplant memadai; pilih probe dan frekuensi sesuai ketebalan target; catat posisi titik ukur secara konsisten; ulangi pengukuran di area mencurigakan; bandingkan hasil dengan baseline historis. Menjalankan checklist ini di setiap sesi inspeksi mengurangi risiko kesalahan manual yang berdampak pada keputusan maintenance.
Rekomendasi Alat: MITECH MFD620C untuk Deteksi Cacat dan Pengukuran Tebal
MITECH MFD620C adalah alat pendeteksi kecacatan portable yang dirancang untuk aplikasi deteksi cacat dan mode pengukuran ketebalan. Sesuai pembahasan sebelumnya, alat ini berada pada kategori flaw detector dengan kemampuan A-scan dan mode pengukuran tebal, menjadikannya pilihan relevan untuk inspeksi las dan pipa di fasilitas produksi. Spesifikasi umum instrumen modern seperti berat sekitar 1,8 kg dan baterai lebih dari 8 jam juga relevan untuk kenyamanan lapangan, meskipun spesifikasi detail MFD620C perlu diverifikasi pada halaman produk resmi.
Fitur Kunci untuk Inspeksi Las dan Pipa
MITECH MFD620C mendukung mode A-scan/B-scan, pengaturan gain dan gate, serta kalibrasi DAC untuk evaluasi indikasi cacat. Dukungan terhadap probe sudut dan lurus memungkinkan inspeksi las girth weld pada pipa maupun deteksi cacat bawah permukaan pada pelat. Portabilitas dan ketahanan baterai mendukung inspeksi lapangan dalam satu shift tanpa bergantung pada sumber listrik eksternal. Fitur-fitur ini selaras dengan kebutuhan deteksi cacat planar dan inspeksi las yang diuraikan dalam matriks keputusan.
Cara Menggunakan MFD620C dalam Program Inspeksi Harian
Alur penggunaan harian MFD620C dimulai dari power-on, pemilihan probe sesuai jenis inspeksi, kalibrasi velocity dan zero, lalu kalibrasi DAC pada blok referensi. Atur gate dan gain sesuai prosedur, kemudian lakukan pemindaian sepanjang weld atau area uji. Indikasi yang melampaui kurva DAC dicatat dan dievaluasi terhadap kriteria penerimaan yang berlaku. Simpan data untuk pelaporan dan perbandingan historis. Tekankan bahwa kalibrasi DAC harus diulang saat probe, wedge, atau pengaturan berubah.
Kapan Tetap Memerlukan Ultrasonic Thickness Gauge Terpisah
Meskipun MFD620C dapat mengukur ketebalan, ASNT mengingatkan bahwa flaw detector tidak dirancang untuk presisi ketebalan. Untuk program pemantauan korosi rutin, penghitungan laju korosi, dan pengukuran CML secara berulang, ultrasonic thickness gauge terpisah tetap disarankan. Keputusan ini bukan berarti alat Anda kurang lengkap, tetapi mengikuti prinsip bahwa tujuan inspeksi menentukan instrumen. Lihat kembali matriks keputusan pada bagian sebelumnya sebagai panduan.
FAQ: Menjawab Kebingungan Umum Flaw Detector vs Ultrasonic Thickness Gauge
Apakah flaw detector bisa mengukur ketebalan material?
Bisa secara wajar. ASNT menegaskan bahwa flaw detector memiliki kemampuan mengukur ketebalan material secara akurat dalam batas wajar, tetapi tidak dirancang untuk presisi ketebalan. Untuk pengukuran korosi presisi, gunakan ultrasonic thickness gauge.
Apakah thickness gauge bisa mendeteksi retak las?
Tidak. Thickness gauge fokus pada nilai ketebalan dan tidak menampilkan waveform A-scan untuk evaluasi retak. Alat ini tidak dirancang untuk menemukan retak atau mengukur ukuran diskontinuitas. Untuk retak las, gunakan flaw detector dengan probe sudut.
Mana yang lebih cocok untuk deteksi korosi dinding pipa?
Ultrasonic thickness gauge lebih cocok untuk korosi merata dan pemantauan sisa ketebalan. Jika dicurigai pitting terisolasi, retak, atau cacat planar, gunakan flaw detector atau eskalasi ke PAUT. NDT.net menegaskan bahwa isolated pitting corrosion membutuhkan perlakuan khusus yang tidak mampu diberikan thickness gauge konvensional.
Apakah bisa membeli satu alat untuk kedua fungsi?
Flaw detector modern seperti MITECH MFD620C dapat menampilkan A-scan dan mode pengukuran ketebalan. Namun untuk presisi korosi rutin, thickness gauge terpisah tetap disarankan karena flaw detector tidak dirancang untuk presisi ketebalan.
Berapa akurasi dan resolusi ultrasonic thickness gauge?
Inspectioneering mencatat ketidakpastian pengukuran manual sekitar 0,03 inci atau 0,762 mm. Akurasi dipengaruhi kalibrasi, material, dan jenis probe. Resolusi layar berbeda dari akurasi pengukuran; angka di layar belum tentu mencerminkan ketidakpastian aktual.
Apakah UT bisa dilakukan saat peralatan masih beroperasi?
UT portable dapat dilakukan selama inspeksi terjadwal tanpa shutdown pada titik akses yang aman. Namun temperatur tinggi dan permukaan coating memengaruhi hasil, sehingga couplant dan probe harus disesuaikan. Batasan operasional harus mengikuti API 570 dan prosedur keselamatan perusahaan.
Apakah alat ini bisa mengukur material non-logam seperti plastik dan kaca?
Ultrasonic thickness gauge dapat mengukur plastik, keramik, dan kaca jika permukaan atas-bawah sejajar atau koaksial, dengan kalibrasi velocity material yang tepat. Namun untuk material dengan atenuasi tinggi, frekuensi rendah dan probe khusus mungkin diperlukan.
Kesimpulan
Kunci memilih antara flaw detector ultrasonik dan ultrasonic thickness gauge bukanlah spesifikasi, melainkan tujuan inspeksi: deteksi cacat versus pengukuran ketebalan. Flaw detector adalah pilihan untuk menemukan retak, kurang fusi, void, dan inspeksi las; thickness gauge adalah pilihan untuk pengukuran presisi korosi dan sisa tebal dinding. Pohon keputusan yang dimulai dari pertanyaan “mau deteksi cacat atau ukur ketebalan?” menyederhanakan proses pemilihan. Data pengukuran yang valid kemudian diubah menjadi laju korosi, sisa umur, dan interval inspeksi berbasis risiko sesuai API 570. Gunakan checklist dan SOP inspeksi ini di lapangan, serta pastikan seluruh pengujian dilakukan oleh personel NDT tersertifikasi.
Untuk kebutuhan perusahaan Anda, CV. Java Multi Mandiri adalah supplier dan distributor instrumen pengukuran dan pengujian yang melayani pelanggan bisnis serta aplikasi industri. Kami dapat membantu mengoptimalkan operasi inspeksi, memenuhi kebutuhan peralatan komersial untuk deteksi cacat dan pengukuran ketebalan, serta merekomendasikan solusi berbasis skenario pipa dan tangki Anda. Silakan kunjungi halaman produk MITECH MFD620C untuk spesifikasi lengkap, atau hubungi tim kami melalui konsultasi solusi bisnis untuk mendiskusikan kebutuhan perusahaan Anda.
Artikel ini bersifat edukatif dan bukan pengganti prosedur inspeksi resmi atau engineering judgment; wajib mengikuti standar perusahaan serta API 570/ASME/AWS D1.1 dan dilakukan oleh personel NDT tersertifikasi ISO 9712/ASNT.
Rekomendasi Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
Ultrasonic Flaw Detector

Ultrasonic Flaw Detector
References
- Kenaston, B. (ASNT Pulse / Olympus). Thickness Gauge or Flaw Detector: Which Is Best for Your Application?. American Society for Nondestructive Testing. Retrieved from https://www.asnt.org/standards-publications/blog/thickness-gauge-or-flaw-detector-which-is-best-for-your-application
- Evident Scientific (Olympus IMS). Introduction to Flaw Detection. Retrieved from https://ims.evidentscientific.com/en/applications/introductory-ultrasonics/introduction-flaw-detection
- Evident Scientific (Olympus IMS). Corrosion Thickness Gauging with Dual Element Transducers. Application Note. Retrieved from https://ims.evidentscientific.com/en/applications/corrosion-gaging-dual-element-transducers
- Schieke, S., & Geisenhoff, M. (2021, February 15). Ultrasonic Corrosion Monitoring – It’s Time for a Paradigm Shift (Part 1: A Holistic Approach). Inspectioneering. Retrieved from https://inspectioneering.com/blog/2021-02-15/9512/ultrasonic-corrosion-monitoring–its-time-for-a-paradigm-shift
- MDPI Sensors. (2024). Systematic Evaluation of Ultrasonic In-Line Inspection Techniques for Oil and Gas Pipeline Defects. Sensors, 24(9), 2699. Retrieved from https://www.mdpi.com/1424-8220/24/9/2699
- Grosser, P. (2006). Ultrasonic Detection and Measuring of Isolated or Pitting Corrosion (IPC). NDT.net, Asia-Pacific Conference on NDT. Retrieved from https://www.ndt.net/article/apcndt2006/papers/51.pdf
- Politeknik Negeri Ambon. Analisis Sisa Umur Pakai Pipa Penyalur Fuel B.35 di PLTMG Ambon Peaker 30 MW. Jurnal Mekanika dan Energi (JME). Retrieved from https://ejournal-polnam.ac.id/index.php/JME/article/download/2888/1302/11495
- American Petroleum Institute. API 570: Piping Inspection Code—In-Service Inspection, Rating, Repair, and Alteration. Retrieved from https://www.api.org/products-and-services/individual-certification-programs/certifications/api570
- IAEA INIS. Pemeriksaan Cacat Planar dan Non-Planar: Perbandingan Ultrasonik dan Radiografi. International Atomic Energy Agency, International Nuclear Information System. Retrieved from https://inis.iaea.org/records/tjyzg-2jn67/files/54089376.pdf
- Waygate Technologies / Baker Hughes. Ultrasonic Flaw Detectors. Industrial Ultrasonic Testing, Portable Ultrasound Equipment. Retrieved from https://www.bakerhughes.com/waygate-technologies/industrial-ultrasonic-testing/portable-ultrasound-equipment/ultrasonic-flaw-detectors
- Bakrie Pipe Industries. Istilah Penting pada Proses Inspeksi Pipa Baja – Bagian 2. Retrieved from https://bakrie-pipe.com/id/berita-terkini/detail/istilah-penting-pada-proses-inspeksi-pipa-baja-bagian-2