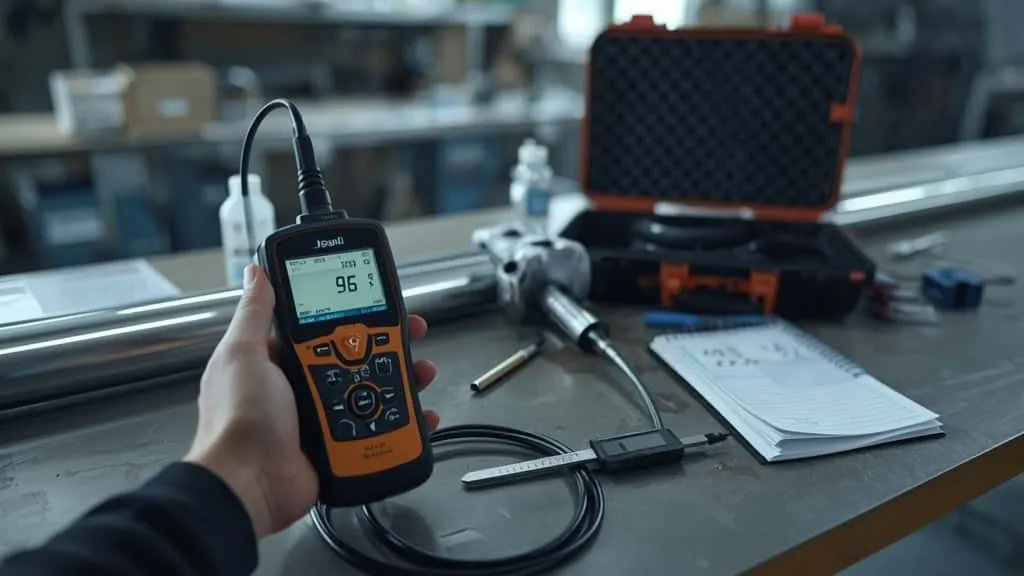
Salah satu kebingungan paling umum yang muncul di lapangan adalah ketika teknisi atau staf QC harus mengukur aset berlapis cat, epoxy, atau lapisan pelindung, lalu pembacaan ultrasonic thickness gauge tampak lebih besar dari ketebalan aktual yang tercatat pada drawing atau spesifikasi desain. Apakah alatnya rusak? Apakah operator kurang pelumas couplant? Atau justru mode yang dipakai tidak sesuai? Dalam banyak kasus, akar masalah adalah pemilihan mode pengukuran: Pulse-Echo (P-E) digunakan untuk kondisi yang seharusnya memerlukan Echo-Echo (E-E), atau sebaliknya.
Artikel ini disusun khusus untuk insinyur pemeliharaan, teknisi NDT, dan staf QC di sektor manufaktur, konstruksi, serta pembangkit listrik yang memerlukan panduan praktis berbahasa Indonesia—bukan sekadar teori produsen. Anda akan memahami perbedaan sinyal yang diukur pada mode P-E dan E-E, kapan masing-masing layak dipakai, bagaimana coating mengganggu hasil, prosedur kalibrasi, hingga troubleshooting pembacaan tidak akurat. Di akhir, kami juga memberikan matriks keputusan dan contoh perhitungan nyata agar Anda dapat langsung menerapkannya sebagai SOP lapangan.
- Mengenal Ultrasonic Thickness Gauge dan Prinsip Dasar Pengukurannya
- Perbedaan Mode Pulse-Echo dan Echo-Echo: Sinyal yang Diukur
- Kapan Harus Pakai Mode Pulse-Echo atau Echo-Echo? Panduan Langkah demi Langkah
- Langkah 1: Identifikasi Material dan Kondisi Permukaan
- Langkah 2: Estimasi Ketebalan Coating Sebelum Memilih Mode
- Langkah 3: Gunakan Matriks Keputusan Mode
- Langkah 4: Kalibrasi yang Tepat untuk Setiap Mode (Zero Probe vs Two-Point)
- Langkah 5: Verifikasi dengan Blok Referensi dan Pembandingan
- Langkah 6: Pilih Mode Single-Point atau Scan
- Flowchart Pemilihan Mode: SOP Singkat untuk Lapangan
- Teknik Ketiga: Thru-Coat sebagai Alternatif Echo-Echo
- Troubleshooting: Mengapa Hasil Pengukuran Ketebalan Tidak Akurat?
- Mengukur Material Berlapis: Kendala Lapisan Cat pada Logam dan Solusi Profesional
- Studi Kasus dan Contoh Perhitungan Lapangan (E-E-A-T)
- Rekomendasi Alat: Memahami Spesifikasi MITECH MT180 Multi Mode sebagai Contoh Praktis
- FAQ: Pertanyaan Umum Seputar Mode Pulse-Echo dan Echo-Echo
- Apakah Mode Echo-Echo Selalu Lebih Akurat untuk Material Berlapis?
- Apakah Saya Perlu Kalibrasi Ulang Saat Berpindah Mode?
- Apakah Ultrasonic Thickness Gauge Bisa Mengukur Plastik dan Kaca?
- Berapa Ketebalan Coating Minimum agar Echo-Echo atau Thru-Coat Bekerja?
- Apa yang Harus Dilakukan Jika Material Tidak Menghasilkan Backwall Echo Ganda?
- Kesimpulan
- Daftar Pustaka
Mengenal Ultrasonic Thickness Gauge dan Prinsip Dasar Pengukurannya
Sebelum membahas mode, penting untuk memahami fondasi teknis ultrasonic thickness gauge (alat ukur ketebalan ultrasonic). Perangkat ini memanfaatkan gelombang ultrasonik untuk mengukur ketebalan material dari satu sisi akses saja—karakteristik yang menjadikannya sangat bernilai untuk inspeksi pipa, tangki, bejana tekan, lambung kapal, dan struktur tertutup lainnya di lingkungan industri.
Prinsip Kerja Ultrasonic Thickness Gauge: Rumus d = Vt/2
Prinsip kerja inti adalah mengukur waktu tempuh pulsa ultrasonik dari transduser menembus material, dipantulkan oleh dinding belakang (backwall), lalu kembali ke transduser. Dengan mengetahui kecepatan suara (V) pada material dan waktu tempuh pulang-pergi (t), alat menghitung ketebalan menggunakan rumus d = Vt/2[4].
Pembagian dua diperlukan karena waktu yang terukur adalah waktu total pergi-pulang, sedangkan ketebalan hanya mewakili satu lintasan. Di sinilah peran couplant menjadi krusial: tanpa media kopling akustik (gel, air, atau cairan khusus) antara probe dan permukaan, sebagian besar energi ultrasonik akan terpantul oleh celah udara dan tidak pernah mencapai material. Couplant memastikan transmisi akustik yang stabil dan echo backwall yang jelas.
Berapa Tingkat Akurasi yang Realistis untuk Pengukuran Ketebalan Logam?
Banyak spesifikasi mencantumkan akurasi ±0,01 mm (±0,001 inci), dan pada kondisi optimal bahkan hingga ±0,001 mm. Namun, angka tersebut hanya tercapai bila alat dikalibrasi dengan benar terhadap material yang sama dan kondisi permukaan terkendali[5]. Dalam praktik lapangan, akurasi alat tidak akan pernah lebih baik daripada kualitas kalibrasinya. Kecepatan suara yang tidak disetel tepat, suhu material yang menyimpang, atau kekasaran permukaan yang tinggi dapat memperbesar deviasi melebihi toleransi nominal.
Penting juga membedakan akurasi dan resolusi. Resolusi 0,1 mm atau 0,01 mm hanya menunjukkan tingkat pembacaan angka pada layar, bukan jaminan akurasi pengukuran. Kecepatan suara pada baja karbon umumnya sekitar 5.920 m/s, aluminium sekitar 6.320 m/s, tembaga sekitar 4.700 m/s, akrilik sekitar 2.730 m/s, kaca sekitar 5.640 m/s, dan besi tuang biasanya lebih rendah serta bervariasi karena struktur butir kasarnya. Menggunakan nilai kecepatan suara yang salah—misalnya memakai nilai baja untuk aluminium—akan menghasilkan error sistematis yang konsisten.
Material yang Bisa dan Tidak Bisa Diukur dengan Ultrasonic Thickness Gauge
Secara umum, material homogen dengan transmisi akustik yang baik dapat diukur: baja, aluminium, tembaga, kaca, plastik akrilik, dan beberapa komposit tertentu. Namun, material dengan atenuasi tinggi seperti besi tuang, komposit berpenguat serat (FRP), atau material dengan struktur butir kasar cenderung menghamburkan energi ultrasonik sehingga echo backwall melemah atau hilang[4]. Akibatnya, pembacaan tidak stabil atau bahkan tidak muncul sama sekali. Kemampuan mengukur non-logam juga bergantung pada rentang kecepatan suara yang didukung alat—misalnya 1.000–9.999 m/s pada perangkat kelas menengah.
Istilah Teknis Penting: Couplant, Backwall Echo, Zero Offset, dan Delay Line
Memahami istilah berikut akan memudahkan membaca seluruh artikel ini[8]:
- Couplant: media akustik gel yang menjembatani probe dan permukaan agar gelombang ultrasonik dapat masuk ke material.
- Backwall echo: pantulan gelombang dari dinding belakang material; waktu tempuh pantulan inilah yang menjadi dasar perhitungan ketebalan.
- Zero offset: koreksi waktu tempuh pada wajah transduser atau delay line sebelum pulsa masuk ke material; kesalahan zero offset menimbulkan deviasi konsisten pada semua pembacaan.
- Delay line: lapisan penunda pada probe khusus yang memisahkan pulsa eksitasi dari echo permukaan, berguna untuk pengukuran material sangat tipis.
Perbedaan Mode Pulse-Echo dan Echo-Echo: Sinyal yang Diukur
Perbedaan mendasar antara kedua mode terletak pada sinyal yang dihitung oleh alat. Inilah inti kebingungan yang banyak terjadi di lapangan.
Cara Kerja Mode Pulse-Echo (P-E)
Pada mode Pulse-Echo, alat mengirim satu pulsa ultrasonik dan menghitung waktu dari pulsa awal tersebut hingga echo pertama yang melewati ambang amplitudo tertentu[2]. Karena echo pertama itu mencakup seluruh lintasan dari permukaan luar material—termasuk cat, epoxy, atau lapisan non-logam apa pun di atasnya—ketebalan yang dilaporkan adalah ketebalan gabungan coating plus substrat logam.
Rentang pengukuran mode P-E umumnya sangat lebar, misalnya 0,65–600 mm pada baja untuk perangkat kelas multi mode[7]. Mode ini menjadi standar untuk material telanjang, pelat tipis, atau komponen yang tidak memiliki lapisan pelindung signifikan.
Cara Kerja Mode Echo-Echo (E-E) / Through-Coating
Mode Echo-Echo mengubah logika perhitungan. Alat tidak lagi mengukur dari pulsa awal ke echo pertama. Sebaliknya, alat mengukur selang waktu antara dua echo backwall berturut-turut[1]. Karena kedua echo tersebut sama-sama menempuh jalur coating dua kali (pergi-pulang), kontribusi waktu coating saling menghilangkan secara matematis. Hasilnya, pembacaan hanya mewakili ketebalan logam substrat—bukan coating di atasnya.
Konsekuensinya, mode E-E memerlukan minimal dua backwall echo yang terdeteksi. Pada material korosi parah, atenuasi tinggi, atau permukaan sangat kasar, echo ganda mungkin tidak muncul sehingga mode E-E gagal memberikan pembacaan[1]. Rentang pengukuran E-E juga jauh lebih sempit daripada P-E: tipikal 3–30 mm pada baja untuk perangkat kelas menengah seperti MITECH MT180[7]. Ini adalah batasan yang sering terlewat saat membeli alat.
Contoh Perhitungan: Mengapa Coating Menambah Pembacaan Pulse-Echo?
Untuk memahami efek coating secara kuantitatif, perhatikan contoh dari Dakota NDT: lapisan cat setebal 0,5 mm dengan kecepatan suara sekitar 2.000 m/s—jauh lebih lambat daripada baja—akan membuat gelombang ultrasonik menempuh waktu yang jauh lebih lama di coating. Karena alat menginterpretasikan waktu tempuh sebagai ketebalan logam (dengan asumsi kecepatan suara baja), pembacaan bisa bertambah sekitar 1,5 mm hanya karena coating 0,5 mm tersebut[2].
Sonatest memberikan angka pembanding yang konsisten: kecepatan suara coating non-logam umumnya sekitar 2,5 kali lebih lambat daripada baja, sehingga error setara sekitar 2,5 kali lipat ketebalan coating. Coating 0,010 inci (0,254 mm) otomatis menimbulkan error sekitar 0,025 inci (0,635 mm)[3]. Evident Scientific juga menegaskan bahwa keberadaan cat biasanya meningkatkan ketebalan logam yang terbaca lebih dari dua kali lipat ketebalan cat[1]. Artinya, pada pipa yang seharusnya memiliki sisa dinding 4 mm, coating 1 mm bisa membuat pembacaan P-E tampak di atas 5 mm—situasi berbahaya karena bisa menyembunyikan wall loss kritis.
Kapan Cat Tipis Tidak Memerlukan Echo-Echo? Ambang 150 µm
Tidak semua coating memerlukan mode Echo-Echo. Ambang praktis yang banyak dirujuk adalah sekitar 150 µm (0,15 mm). Di bawah ambang tersebut, Pulse-Echo sering memberikan hasil yang hampir identik dengan Echo-Echo[2]. Contoh paling umum adalah aluminium anodisasi: lapisan anodik pada aluminium biasanya tidak melebihi 150 µm, sehingga mode P-E sering kali sudah cukup akurat. Inilah mengapa penting untuk melakukan verifikasi lapangan (dibahas pada bagian berikutnya) daripada langsung berasumsi bahwa setiap permukaan berlapis memerlukan E-E.
Kapan Harus Pakai Mode Pulse-Echo atau Echo-Echo? Panduan Langkah demi Langkah
Berikut prosedur praktis enam langkah yang dapat dijadikan SOP ringkas untuk memilih mode yang tepat.
Langkah 1: Identifikasi Material dan Kondisi Permukaan
Tentukan jenis material: baja, aluminium, plastik homogen, atau material atenuatif seperti besi tuang. Amati juga kondisi permukaan: halus, kasar, berkarat, berlubang (pitting), atau melengkung. Faktor ini memengaruhi pemilihan mode dan frekuensi transduser[4]. Permukaan kasar dan melengkung cenderung menghamburkan sinyal, sehingga memerlukan penyesuaian couplant, tekanan probe, atau frekuensi transduser.
Langkah 2: Estimasi Ketebalan Coating Sebelum Memilih Mode
Langkah yang paling sering dilewatkan. Anda perlu memperkirakan ketebalan coating sebelum menentukan mode. Ada tiga cara: (a) gunakan coating thickness gauge magnetik atau eddy current untuk substrat logam, (b) periksa spesifikasi proyek atau data pelapisan, atau (c) jika sama sekali tidak diketahui, asumsikan ada coating dan verifikasi dengan pembandingan mode. Ingat ambang kritis 150 µm: di bawah itu P-E umumnya cukup; di atas itu pertimbangkan E-E.
Perlu ditegaskan perbedaan terminologi: coating thickness gauge magnetik/eddy current mengukur ketebalan lapisan non-magnetik (cat, epoxy) di atas substrat logam magnetik atau non-magnetik, sedangkan ultrasonic thickness gauge mengukur ketebalan material secara keseluruhan. Banyak kebingungan di pasar muncul karena kedua istilah ini dicampuradukkan.
Langkah 3: Gunakan Matriks Keputusan Mode
Setelah mengetahui material dan estimasi coating, gunakan aturan sederhana:
| Kondisi Aplikasi | Mode yang Disarankan | Alasan |
|---|---|---|
| Logam telanjang tanpa coating | Pulse-Echo | Rentang lebar, respons cepat, cukup akurat |
| Pelat sangat tipis (<3 mm) | Pulse-Echo | E-E biasanya tidak bisa mengukur di bawah 3 mm |
| Coating tipis <150 µm (mis. anodisasi) | Pulse-Echo | Error akibat coating tidak signifikan |
| Coating >150 µm, tidak ingin mengupas | Echo-Echo | Menghilangkan kontribusi coating |
| Korosi parah, backwall echo ganda hilang | Pulse-Echo atau metode lain | E-E tidak berfungsi tanpa multiple echo |
| Coating tebal, permukaan halus, suhu <50 °C | Thru-Coat | Memisahkan coating dan substrat secara terpisah |
Langkah 4: Kalibrasi yang Tepat untuk Setiap Mode (Zero Probe vs Two-Point)
Mode P-E umumnya menggunakan zero calibration atau probe zero: alat dikalibrasi terhadap blok standar atau permukaan referensi untuk mengoreksi zero offset sebelum pengukuran. Mode E-E, karena echo pertama menjadi referensi internal, umumnya memerlukan kalibrasi dua titik pada dua ketebalan berbeda agar akurasinya terjaga[6]. Selalu lakukan kalibrasi ulang setiap kali berpindah mode dan sebelum memulai inspeksi harian.
Langkah 5: Verifikasi dengan Blok Referensi dan Pembandingan
Sebelum mengukur aset sesungguhnya, ukur blok referensi dengan ketebalan yang diketahui dan catat deviasi. Jika deviasi melebihi toleransi, periksa kalibrasi, kecepatan suara, dan kondisi probe sebelum melanjutkan. Ulangi verifikasi setelah inspeksi untuk memastikan tidak ada drift selama pengukuran[5].
Langkah 6: Pilih Mode Single-Point atau Scan
Untuk titik pengukuran spesifik, gunakan single-point mode (sekitar 7 pembacaan per detik). Untuk penilaian korosi dan pencarian titik tertipis di suatu area, gunakan scan mode (sekitar 16 pembacaan per detik) yang otomatis mencatat nilai minimum. Scan mode adalah pilihan yang tepat untuk penilaian sisa ketebalan dinding pada area yang dicurigai mengalami wall loss[6][7].
Flowchart Pemilihan Mode: SOP Singkat untuk Lapangan
Secara operasional, alur pengambilan keputusan dapat diringkas:
Mulai → Identifikasi material & permukaan → Apakah ada coating?
Tidak → Gunakan P-E, kalibrasi zero, verifikasi blok → Selesai
Ya → Estimasi ketebalan coating
Coating <150 µm → Gunakan P-E, verifikasi silang dengan E-E jika tersedia
Coating >150 µm → Gunakan E-E jika backwall echo ganda tersedia
E-E gagal / perlu pisahkan coating → Gunakan Thru-Coat jika syarat terpenuhi
Semua gagal → Cari titik baseline tanpa coating atau pertimbangkan metode lain
Akhir → Verifikasi blok referensi, catat hasil
Teknik Ketiga: Thru-Coat sebagai Alternatif Echo-Echo
Banyak teknisi belum mengenal teknik ketiga yang sering kali lebih tepat daripada Echo-Echo dalam situasi tertentu.
Apa Itu Thru-Coat dan Bedanya dengan Echo-Echo?
Thru-Coat adalah teknik yang menggunakan perangkat lunak terpaten untuk mengidentifikasi interval waktu putaran (round-trip) di dalam lapisan coating. Alat kemudian menampilkan ketebalan coating dan ketebalan substrat logam secara terpisah[1]. Berbeda dengan Echo-Echo yang mengabaikan coating dengan mengukur selang antara dua backwall echo, Thru-Coat justru mengukur coating sebagai entitas tersendiri.
Kelebihan dan Batasan Thru-Coat
Kelebihan utama Thru-Coat: rentang ketebalan logam yang lebar (1 mm hingga lebih dari 50 mm pada baja), hanya memerlukan satu backwall echo (lebih toleran terhadap korosi), dan memberikan data coating sekaligus substrat. Namun, batasannya juga ketat: coating harus non-logam dengan ketebalan minimal 0,125 mm, permukaan harus relatif halus, memerlukan dua transduser khusus, dan suhu permukaan maksimum hanya 50 °C[1]. Batasan suhu ini menjadi kendala signifikan untuk inspeksi pipa beroperasi atau peralatan panas.
Kapan Thru-Coat Lebih Tepat daripada Echo-Echo?
Pilih Thru-Coat ketika Anda membutuhkan data ketebalan coating secara terpisah (misalnya untuk verifikasi spesifikasi pelapisan), atau ketika Echo-Echo gagal karena backwall echo ganda tidak muncul namun satu backwall echo masih terdeteksi. Thru-Coat juga lebih baik untuk deteksi pitting pada material dengan coating tebal. Hindari Thru-Coat pada permukaan kasar, suhu tinggi, atau coating yang sangat tipis di bawah 0,125 mm.
Perbandingan Tiga Teknik: Pulse-Echo, Echo-Echo, dan Thru-Coat
| Parameter | Pulse-Echo (P-E) | Echo-Echo (E-E) | Thru-Coat |
|---|---|---|---|
| Sinyal diukur | Pulsa awal → echo pertama | Antara dua backwall echo | Interval round-trip coating |
| Efek coating | Coating ikut terhitung | Coating terabaikan | Coating & substrat terpisah |
| Rentang tipikal baja | 0,65–600 mm | 3–30 mm | 1 mm–>50 mm |
| Syarat utama | Satu backwall echo | Minimal dua backwall echo | Coating ≥0,125 mm, permukaan halus |
| Suhu maksimum | Umumnya tinggi (s.d. ratusan °C) | Hingga ~500 °C | Maksimum 50 °C |
| Transduser | Standar 5 MHz dual-element | Standar 5 MHz dual-element | Dua transduser khusus |
Troubleshooting: Mengapa Hasil Pengukuran Ketebalan Tidak Akurat?
Ketidakakuratan hasil pengukuran dapat dibedakan menjadi dua kategori besar: penyebab sistematis (konsisten, berarti ada kesalahan kalibrasi atau pengaturan) dan penyebab acak (tidak stabil, biasanya akibat coupling atau kondisi permukaan).
Penyebab Sistematis: Kalibrasi, Kecepatan Suara, dan Suhu Material
Jika hasil selalu meleset dengan deviasi konsisten—misalnya semua pembacaan 0,2 mm lebih besar—kemungkinan besar penyebabnya adalah zero offset salah, kecepatan suara tidak sesuai dengan grade material, atau pengaruh suhu material. Kecepatan suara pada baja berubah terhadap suhu, dan dua grade baja yang berbeda dapat memiliki kecepatan suara yang tidak identik[5]. Solusi: setel kecepatan suara sesuai grade material, lakukan zero probe pada blok referensi, dan ukur pada suhu yang mewakili kondisi inspeksi[6].
Penyebab Acak: Coupling, Kekasaran Permukaan, dan Atenuasi Material
Pembacaan tidak stabil, muncul-hilang, atau berfluktuasi lebih sering disebabkan oleh couplant yang kurang, permukaan kasar atau melengkung, atau material atenuatif seperti besi tuang dan komposit[5]. Solusi praktis: tambahkan couplant, siapkan permukaan dengan pembersihan, gunakan probe frekuensi lebih rendah untuk material kasar, atau pilih titik ukur yang lebih representatif.
Tabel Troubleshooting: Gejala → Penyebab → Verifikasi → Solusi
| Gejala | Kemungkinan Penyebab | Langkah Verifikasi | Solusi |
|---|---|---|---|
| Hasil lebih besar dari nominal | Coating ikut terhitung; kecepatan suara terlalu rendah | Ukur titik tanpa coating; cek set kecepatan suara | Gunakan E-E atau Thru-Coat; setel ulang kecepatan |
| Hasil lebih kecil dari nominal | Kecepatan suara terlalu tinggi; zero offset salah | Bandingkan dengan blok referensi | Setel ulang kecepatan; kalibrasi zero |
| Pembacaan tidak stabil | Couplant kurang, permukaan kasar, atenuasi | Periksa kopling akustik; siapkan permukaan | Tambah couplant; haluskan area; ganti frekuensi probe |
| Tidak ada pembacaan | Material atenuatif, probe rusak, permukaan sangat kasar | Uji pada blok referensi; cek kabel & probe | Ganti probe; pilih metode lain |
| Hasil berbeda antar mode | Kalibrasi mode tidak sesuai; coating signifikan | Verifikasi blok referensi tiap mode | Kalibrasi ulang per mode; gunakan mode sesuai kondisi |
Checklist 5 Titik Sebelum Menyimpulkan Alat Rusak
- Periksa pengaturan kecepatan suara.
- Lakukan zero/calibration pada blok standar.
- Pastikan couplant cukup dan kontak probe stabil.
- Siapkan permukaan ukur (bersihkan, ratakan jika perlu).
- Bandingkan hasil dengan tebal nominal atau titik referensi tanpa coating.
Prosedur Validasi Cepat di Lapangan
Ukur area tanpa coating sebagai baseline, lalu ukur area ber-coating pada mode P-E, kemudian ukur area yang sama pada mode E-E. Jika hasil P-E lebih besar secara signifikan daripada E-E, coating memang memengaruhi pembacaan. Jika keduanya sama, P-E sudah memadai dan coating tidak menjadi masalah.
Mengukur Material Berlapis: Kendala Lapisan Cat pada Logam dan Solusi Profesional
Lapisan cat pada logam adalah sumber kesalahan paling umum yang dihadapi dalam inspeksi ketebalan.
Dua Mode Kegagalan Pulse-Echo pada Aset Berlapis
Pulse-Echo dapat gagal pada aset berlapis dengan dua cara berbeda[2]. Pertama, waktu tempuh coating dihitung sebagai tambahan ketebalan logam—seperti contoh 0,5 mm coating menambah 1,5 mm pembacaan. Kedua, jika batas coating-substrat memiliki kontras akustik yang kuat, alat bisa melaporkan hanya ketebalan coating, bukan ketebalan total. Keduanya berbahaya karena dapat menyembunyikan wall loss. Sonatest bahkan menekankan konsekuensi safety: error semacam ini bisa mengubah status komponen dari rejectable menjadi acceptable[3].
Alur Kerja Dua Instrumen: Coating Gauge + Ultrasonic Thickness Gauge
Standar profesional untuk inspeksi serius adalah menggunakan dua instrumen berbeda: coating thickness gauge magnetik/eddy current untuk mengukur ketebalan lapisan secara akurat, lalu ultrasonic thickness gauge untuk mengukur ketebalan material. Data coating dari instrumen pertama membantu memutuskan apakah perlu mode E-E, Thru-Coat, atau cukup P-E dengan koreksi manual. Pemahaman bahwa ini adalah dua alat dengan fungsi berbeda juga mengatasi kebingungan terminologi yang banyak terjadi.
Kapan Mengupas Cat atau Mencari Titik Baseline?
Jika mode E-E dan Thru-Coat tidak tersedia, atau hasil tidak meyakinkan, buat titik uji dengan mengupas lapisan cat secara lokal atau cari area tanpa cat sebagai baseline. Pengupasan memang bersifat semi-traumatik, tetapi pada kasus kritis—seperti verifikasi sisa dinding pipa bertekanan—hal ini sering kali lebih murah daripada salah menilai kondisi aset. Selalu dokumentasikan titik baseline dan lakukan pengupasan sesuai prosedur kerja aman.
Bagaimana Mengukur Substrat di Bawah Multiple Layers atau Komposit?
Untuk sistem multilayer, Echo-Echo mengabaikan semua lapisan coating di atas substrat, sementara Thru-Coat dapat memisahkan coating dan substrat pada kondisi tertentu. Namun, untuk komposit FRP dengan atenuasi tinggi, lapisan tipis di bawah batas deteksi alat, atau coating dengan adhesi buruk yang melemahkan echo, metode laboratorium seperti cross-section microscopy tetap lebih unggul[1]. Jujur terhadap keterbatasan metode portabel adalah bagian dari profesionalisme inspeksi.
Studi Kasus dan Contoh Perhitungan Lapangan (E-E-A-T)
Contoh 1: Pipa Baja Berlapis Cat 200 µm
Dengan rasio kecepatan suara coating sekitar 2,5× lebih lambat dari baja, error pada P-E dapat diperkirakan sekitar 2,5 × 0,2 mm = 0,5 mm[3]. Jika sisa dinding pipa sebenarnya 5,2 mm, pembacaan P-E bisa tampil 5,7 mm. Mode E-E akan menghilangkan error ini selama backwall echo ganda tersedia.
Contoh 2: Pelat Baja 2 mm Tanpa Coating
Mode P-E jelas pilihan yang benar. Mode E-E berisiko gagal karena rentang minimum E-E pada kelas perangkat ini adalah 3 mm[7]. Salah memilih mode E-E di sini hanya akan membuat pengukuran tidak muncul atau tidak stabil.
Contoh 3: Aluminium Anodisasi <150 µm
Kedua mode seharusnya memberikan hasil yang sama. Jika hasil berbeda signifikan, periksa kalibrasi, couplant, atau kontak probe. Anodisasi aluminium di bawah 150 µm pada umumnya tidak memengaruhi akurasi secara berarti[2].
Prosedur Uji Verifikasi Tiga Langkah
- Ukur area tak dicat sebagai baseline.
- Ukur area ber-coating dengan mode P-E.
- Ukur area sama dengan mode E-E.
Bandingkan ketiganya. Selisih signifikan antara baseline dan P-E mengonfirmasi pengaruh coating; kedekatan hasil E-E dengan baseline menunjukkan mode E-E berfungsi menghilangkan kontribusi coating.
Tabel Skenario: Tebal Coating, Mode yang Disarankan, Potensi Error
| Kondisi Coating | Mode Disarankan | Estimasi Potensi Error (P-E) |
|---|---|---|
| Tanpa coating | P-E | ± akurasi alat normal |
| Coating 50 µm | P-E | <0,15 mm, umumnya dapat diabaikan |
| Coating 150 µm | P-E / verifikasi E-E | Sekitar batas ambang, perlu verifikasi |
| Coating 200 µm | E-E | ±0,5 mm pada P-E |
| Coating 500 µm | E-E | ±1,5 mm pada P-E |
| Multilayer | E-E atau Thru-Coat | Bervariasi; perlu pemisahan |
Rekomendasi Alat: Memahami Spesifikasi MITECH MT180 Multi Mode sebagai Contoh Praktis
Untuk memberikan gambaran nyata, berikut kita bahas spesifikasi MITECH MT180 sebagai contoh perangkat multi mode yang relevan dengan topik ini—bukan sebagai iklan, melainkan sebagai studi kasus kemampuan perangkat kelas menengah di pasar Indonesia.
Spesifikasi Teknis MT180 dan Implikasi Praktis
MT180 mendukung dua mode: Pulse-Echo dengan rentang 0,65–600 mm pada baja, dan Echo-Echo dengan rentang 3–30 mm pada baja[7]. Rentang E-E yang jauh lebih sempit ini adalah sumber potensi kekecewaan pembeli yang tidak membaca spesifikasi secara cermat: mode E-E tidak akan bekerja untuk pelat tipis di bawah 3 mm. Akurasi ±(0,5% dari pembacaan + 0,01 mm) berarti pada pembacaan 10 mm, toleransi sekitar ±0,06 mm; pada pembacaan 100 mm, toleransi sekitar ±0,51 mm. Resolusi 0,1 mm / 0,01 mm serta rentang kecepatan suara 1.000–9.999 m/s memungkinkan pengukuran berbagai logam dan beberapa non-logam homogen.
Konfigurasi Standar vs Probe Opsional
Paket standar mencakup probe dual-element 5 MHz (P5EE), couplant, manual, baterai, dan carrying case[7]. Probe opsional tersedia untuk frekuensi 2/5/7 MHz dan probe high-temperature khusus. Probe frekuensi lebih rendah (2 MHz) lebih cocok untuk material atenuatif atau permukaan kasar, sedangkan probe high-temperature diperlukan untuk pengukuran di atas suhu operasi normal. Biaya tambahan probe opsional perlu dianggarkan sejak awal, bukan setelah unit tiba di gudang.
Kapan MT180 Cocok dan Kapan Tidak
Cocok untuk inspeksi umum logam (baja, aluminium), pipa diameter kecil hingga Φ15 mm × 2,0 mm, dan aset berlapis dengan ketebalan total dalam rentang alat. Tidak cocok untuk pelat di bawah 0,65 mm, kondisi Echo-Echo di bawah 3 mm, atau permukaan dengan suhu melebihi spesifikasi tanpa probe khusus[7]. Memahami batasan ini penting agar alat tidak disalahgunakan.
Checklist Pembelian Ultrasonic Thickness Gauge di Indonesia
Saat membandingkan penawaran, pastikan paket yang diterima lengkap: unit utama, probe sesuai aplikasi, blok kalibrasi, couplant, kabel, baterai ekstra, dan dokumen manual. Banyak listing online menampilkan harga sangat rendah tanpa menyertakan probe atau blok kalibrasi—sehingga harga efektif setelah pelengkap justru lebih mahal. Verifikasi juga ketersediaan dukungan teknis lokal dan garansi resmi. Untuk membandingkan spesifikasi antar merek, referensi katalog tersedia di Alat Test Indonesia.
Estimasi Biaya Kepemilikan dan Dukungan Teknis
Biaya total kepemilikan mencakup unit utama, probe cadangan, kalibrasi berkala oleh laboratorium terakreditasi, blok referensi, dan perangkat lunak transfer data. Kelas harga multi mode di pasar lokal berada di kisaran puluhan juta rupiah; harga yang jauh lebih rendah patut dicurigai kelengkapan atau keasliannya. Dukungan teknis lokal—termasuk ketersediaan probe pengganti dan layanan kalibrasi—sering kali lebih menentukan produktivitas daripada selisih harga di muka.
FAQ: Pertanyaan Umum Seputar Mode Pulse-Echo dan Echo-Echo
Apakah Mode Echo-Echo Selalu Lebih Akurat untuk Material Berlapis?
Tidak. Untuk coating tipis di bawah 150 µm seperti anodisasi aluminium, Pulse-Echo sering memberikan hasil sama akurat. Echo-Echo unggul untuk coating tebal tetapi memiliki rentang minimum dan mensyaratkan backwall echo ganda[2].
Apakah Saya Perlu Kalibrasi Ulang Saat Berpindah Mode?
Ya. P-E umumnya menggunakan zero calibration, sementara E-E umumnya menggunakan kalibrasi dua titik. Selalu verifikasi dengan blok referensi setiap kali berganti mode dan sebelum inspeksi harian[6].
Apakah Ultrasonic Thickness Gauge Bisa Mengukur Plastik dan Kaca?
Bisa untuk material homogen seperti akrilik dan kaca, selama kecepatan suara disetel dengan benar dan material tidak terlalu atenuatif. Hasil mungkin kurang stabil dibandingkan logam[4].
Berapa Ketebalan Coating Minimum agar Echo-Echo atau Thru-Coat Bekerja?
Echo-Echo tidak memiliki minimum formal; ia bekerja selama ada dua backwall echo. Thru-Coat mensyaratkan coating non-logam minimal 0,125 mm dan permukaan relatif halus[1].
Apa yang Harus Dilakukan Jika Material Tidak Menghasilkan Backwall Echo Ganda?
Kembali ke Pulse-Echo, gunakan Thru-Coat jika syarat terpenuhi, atau cari area tanpa coating sebagai baseline. Jika korosi parah membuat semua metode ultrasonik tidak dapat diandalkan, pertimbangkan metode inspeksi lain[1].
Kesimpulan
Pulse-Echo adalah pilihan tepat untuk material telanjang, pelat tipis, dan coating di bawah 150 µm. Echo-Echo diperlukan ketika coating lebih tebal ingin diabaikan tanpa mengupas lapisan, tetapi mode ini memiliki rentang minimum lebih tinggi dan bergantung pada keberadaan backwall echo ganda. Thru-Coat menjadi alternatif ketika coating dan substrat perlu diukur secara terpisah, dengan batasan suhu dan kekasaran permukaan yang ketat.
Inti dari pemilihan mode bukan menghafal aturan, melainkan membangun kebiasaan verifikasi: estimasi coating, kalibrasi sesuai mode, ukur blok referensi, dan bandingkan pembacaan antar mode ketika ragu. Dengan pendekatan ini, kesalahan akibat coating yang berpotensi menyembunyikan wall loss dapat diminimalkan. Gunakan matriks keputusan dan checklist dalam artikel ini sebagai SOP ringkas di lapangan, dan pastikan alat yang digunakan dikalibrasi oleh laboratorium terakreditasi secara berkala.
Apabila perusahaan Anda membutuhkan solusi pengukuran ketebalan ultrasonic yang andal, CV. Java Multi Mandiri adalah supplier dan distributor alat ukur dan instrumen pengujian yang melayani kebutuhan bisnis dan aplikasi industri. Kami siap membantu mengoptimalkan operasional dan memenuhi kebutuhan peralatan komersial terkait inspeksi ketebalan material—bukan sebagai penyedia jasa pengujian, kontraktor konstruksi, atau konsultan rekayasa. Diskusikan kebutuhan perusahaan Anda untuk mendapatkan solusi yang sesuai dengan aplikasi spesifik lapangan.
Disclaimer: Artikel ini bersifat edukasional dan tidak menggantikan pelatihan/sertifikasi NDT profesional. Spesifikasi alat dapat berubah; selalu rujuk manual resmi dan lakukan kalibrasi oleh laboratorium terakreditasi. Penyebutan MITECH MT180 adalah contoh kemampuan, bukan endorse eksklusif.
Rekomendasi Multi-Mode Ultrasonic Thickness Gauge
Multi-Mode Ultrasonic Thickness Gauge

Multi-Mode Ultrasonic Thickness Gauge

Multi-Mode Ultrasonic Thickness Gauge
Multi-Mode Ultrasonic Thickness Gauge
Daftar Pustaka
- Evident Scientific. (2024). How the Echo-to-Echo and THRU-COAT™ Techniques Measure Up for Corrosion Inspection. Industrial Measurement Systems. Retrieved from https://ims.evidentscientific.com/en/insights/echo-to-echo-vs-thru-coat
- Dakota Ultrasonics (Dakota NDT). (N.D.). Principles of Echo-Echo Measurement to Ignore Protective Coatings with the CX Range. Dakota NDT Application Note. Retrieved from https://dakotandt.com/en/principles-of-echo-echo-measurement-to-ignore-protective-coatings-with-the-cx-range
- Sonatest Ltd. (N.D.). Thickness and Coating Measurement Echo to Echo Technique on the Alphagage+. Application Note A020. Retrieved from https://sonatest.com/resources/application-notes/echo-echo-and-coating-thickness-measurements
- Evident Scientific. (N.D.). Introductory Ultrasonics: Introduction to Thickness Gauging. Industrial Measurement Systems. Retrieved from https://ims.evidentscientific.com/en/applications/introductory-ultrasonics/introduction-thickness-gauging
- Evident Scientific. (N.D.). Theory and Application of Precision Ultrasonic Thickness Gaging. Industrial Measurement Systems White Paper. Retrieved from https://ims.evidentscientific.com/en/learn/white-papers/theory-and-application-of-precious-ultrasonic-thickness-gaging
- A&D Company. (N.D.). AD-3255 Ultrasonic Thickness Gauge Instruction Manual. Retrieved from https://aandd.jp/products/manual/test_measuring/ad3255_manual.pdf
- Mitech Indonesia. (N.D.). Alat Ukur Ketebalan Multi Mode MITECH MT180. Mitech Indonesia Product Page. Retrieved from https://mitech-ndt.co.id/product/alat-ukur-ketebalan-multi-mode-mitech-mt180/
- American Society for Nondestructive Testing. (N.D.). ASNT NDT Handbook (Standard Terminology Reference). ASNT.