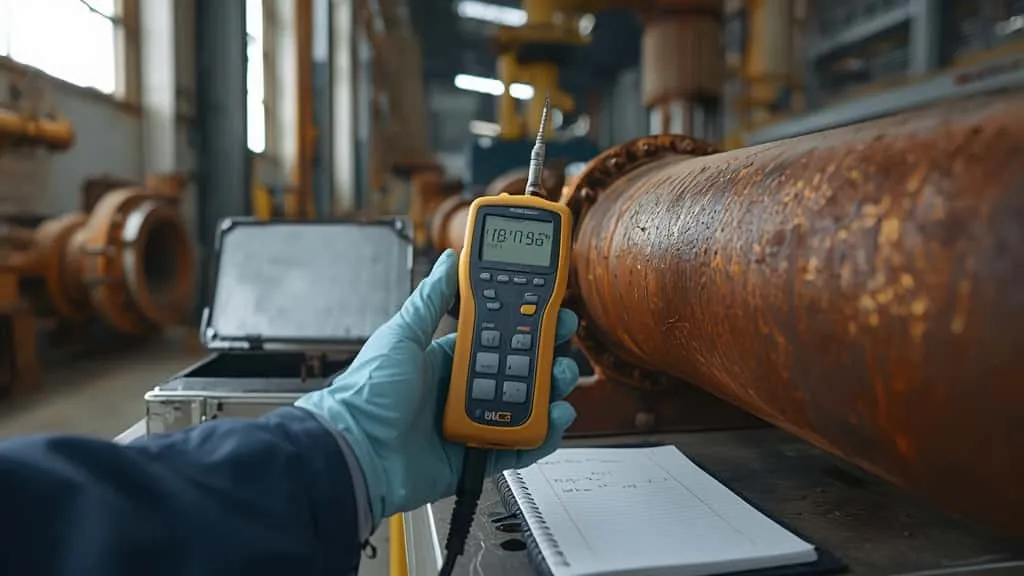
Anda berdiri di depan pipa terpasang yang sudah berkarat, permukaannya tidak rata, dan hanya sisi luar yang bisa diakses. Jangka sorong tidak mungkin menjangkau dinding pipa. Hasil pengukuran dengan mode biasa tampak terlalu tebal, tetapi Anda tidak yakin angka itu aman. Ini bukan sekadar masalah alat, melainkan masalah mode pengukuran dan interpretasi fisika sinyal ultrasonik. Karat dan lapisan oksida bukan sekadar kotoran yang bisa diabaikan; lapisan itu dapat membuat sisa ketebalan dinding tampak lebih tebal dari kondisi sebenarnya. Jika angka yang dilaporkan terlalu optimistis, keputusan inspeksi bisa mengarah ke perpanjangan operasi yang tidak aman.
Panduan ini menjelaskan cara mengukur sisa ketebalan pipa berkarat dengan ultrasonic thickness gauge, mengapa mode P-E sering tidak akurat pada permukaan terkorosi, dan kapan mode E-E justru menjadi solusi serta kapan ia bisa menyesatkan. Anda akan mendapatkan dasar time-of-flight, tabel kecepatan rambat suara material, matriks pemilihan mode, prosedur lapangan langkah demi langkah, strategi grid deteksi pitting, perhitungan sisa umur pakai, dan transparansi pemilihan alat termasuk MITECH MT180.
- Jenis Alat Ukur Ketebalan Pipa: Kenapa Ultrasonik Paling Tepat untuk Pipa Terpasang?
- Prinsip Kerja Ultrasonic Thickness Gauge: Time-of-Flight dan Sound Velocity
- Kenapa Pipa Berkarat atau Pitting Membuat Mode Biasa (P-E) Tidak Akurat?
- Mode E-E vs Mode P-E: Fisika, Rentang Ukur, dan Batas Kejujuran
- Matriks Keputusan: Kapan Pakai Mode P-E, Mode E-E, atau Ganti Strategi
- Prosedur Lapangan: Mengukur Ketebalan Pipa Berkarat Secara Akurat Langkah demi Langkah
- Strategi Grid dan Deteksi Pitting: Mengapa Akurasi Instrumen Tidak Sama dengan Akurasi Lapangan
- Menghitung Ketebalan Sisa, Corrosion Allowance, dan Sisa Umur Pakai dari Hasil Pengukuran
- Memilih Alat Ukur Ketebalan Multi-Mode: Membandingkan Mitech MT180 dengan Model Lain
- Harga Alat Ukur Ketebalan Multi-Mode dan Total Cost of Ownership
- Kesalahan Umum Saat Mengukur Pipa Berkarat dan Cara Menghindarinya
- Kesimpulan
- Referensi
Jenis Alat Ukur Ketebalan Pipa: Kenapa Ultrasonik Paling Tepat untuk Pipa Terpasang?
Tiga metode umum sering disebut sebagai alat ukur ketebalan pipa: mekanik, induksi magnetik, dan ultrasonik. Ketiganya menjawab kebutuhan berbeda, tetapi untuk inspeksi korosi pada pipa terpasang, hanya ultrasonik yang bekerja dari satu sisi tanpa membongkar sistem.
| Metode | Material didukung | Akses permukaan | Akurasi tipikal pada pipa terpasang | Catatan praktis |
|---|---|---|---|---|
| Jangka sorong/mikrometer | Semua material padat | Harus ujung terbuka, kedua sisi | Tinggi hanya di titik yang bisa dijangkau | Tidak relevan untuk pipa terpasang berkarat |
| Induksi magnetik | Baja/besi feromagnetik | Satu sisi, permukaan relatif bersih | Sedang, sangat dipengaruhi coating/kotoran | Tidak berlaku untuk stainless austenitik, tembaga, PVC |
| Ultrasonik | Logam dan banyak non-logam akustik | Satu sisi | Instrument ±0,05 mm; lapangan korosi sekitar 0,5 mm | Metode andalan untuk evaluasi korosi pipa |
Perbedaan mendasar ini sering membingungkan karena banyak konten di pasar mencampur ketiga kelompok menjadi satu label “alat ukur ketebalan pipa”. Padahal konsekuensinya besar: salah memilih alat bisa membuat pengukuran tidak mungkin dilakukan atau menghasilkan data yang menyesatkan.
Jangka Sorong dan Mikrometer: Hanya untuk Ujung Pipa Terbuka
Jangka sorong dan mikrometer mengukur jarak fisik secara langsung di antara dua permukaan. Pada pipa terpasang, alat ini hanya dapat digunakan jika ujung pipa terbuka dan kedua sisi dinding dapat dijangkau. Pada sambungan, elbow, atau area berkarat di tengah jalur pipa, akses seperti itu tidak tersedia. Oleh karena itu, jangka sorong tidak akan menyelesaikan pengukuran ketebalan pipa terpasang yang mengalami korosi. Inspektur yang mengandalkan metode mekanik di lapangan akan berhenti pada titik di mana akses dua sisi hilang.
Metode Induksi Magnetik: Hanya Cocok untuk Baja Feromagnetik
Alat induksi magnetik bekerja dengan mengukur respons magnetik terhadap material dasar. Metode ini hanya valid untuk material feromagnetik, seperti baja karbon. Pada baja tahan karat austenitik, tembaga, aluminium, atau plastik, pembacaan tidak dapat diandalkan. Untuk pipa baja karbon pun, permukaan yang sangat kasar atau berkarat dapat mengganggu kopling magnetik. Jadi, metode induksi magnetik bukan solusi umum untuk semua pipa; fungsinya terbatas pada aplikasi pelapisan di atas substrat baja feromagnetik yang relatif rata.
Ultrasonic Thickness Gauge: Solusi Akses Satu Sisi untuk Berbagai Material
Ultrasonic thickness gauge adalah metode non-destruktif yang mengirim pulsa suara dari satu sisi dan mengukur waktu pantul dari dinding belakang. Karena hanya membutuhkan akses satu sisi, alat ini dapat digunakan pada pipa terpasang, tangki, bejana tekan, dan struktur lain yang tidak mungkin diukur dengan metode mekanik. Kemampuan ini menjadikannya tulang punggung inspeksi korosi di industri migas, petrokimia, pembangkit listrik, dan manufaktur. Standar inspeksi perpipaan dan fitness-for-service, seperti API 570/579, secara konseptual mengandalkan data ketebalan ultrasonik untuk evaluasi korosi dan sisa umur.
Prinsip Kerja Ultrasonic Thickness Gauge: Time-of-Flight dan Sound Velocity
Cara kerja ultrasonic thickness gauge sederhana secara konsep: probe memancarkan pulsa ultrasonik, pulsa merambat ke dalam material, memantul dari back wall, dan kembali ke probe. Ketebalan dihitung dari waktu tempuh dikalikan kecepatan rambat suara material, dibagi dua karena sinyal menempuh lintasan bolak-balik.
Rumus dasarnya: d = (V × t) / 2, dengan d adalah ketebalan, V adalah sound velocity material, dan t adalah waktu tempuh pulsa. White paper Evident Scientific yang ditulis Kenneth A. Fowler, Gerry M. Elfbaum, dan Thomas J. Nelligan menjelaskan persamaan ini sebagai dasar tiga mode timing pengukuran ultrasonik, termasuk mode yang kami sebut P-E dan E-E [1]. Memahami rumus ini penting, karena kesalahan memilih sound velocity akan langsung membuat hasil pengukuran salah secara sistematis.
Bagaimana Alat Menghitung Ketebalan dari Waktu Tempuh Ultrasonik?
Ketika probe diletakkan pada permukaan material, ia mengirim pulsa pendek. Pulsa merambat ke sisi berlawanan, memantul, dan kembali. Alat mengukur selang waktu antara pulsa awal dan gema pantul pertama; selang waktu itu kemudian dikonversi menjadi ketebalan menggunakan kecepatan suara material [1]. Untuk baja karbon dengan kecepatan rambat sekitar 5920 m/s, waktu tempuh yang sangat singkat sudah cukup untuk menunjukkan ketebalan dalam skala milimeter. Itulah mengapa kalibrasi sound velocity harus dilakukan sebelum pengukuran.
Tabel Kecepatan Rambat Suara Material yang Wajib Dipahami Inspektur
Setiap material memiliki kecepatan rambat suara berbeda. Jika pengaturan velocity pada instrumen tidak sesuai material yang diukur, alat tetap menampilkan angka, tetapi angka itu bukan ketebalan sebenarnya. Tabel berikut adalah referensi praktis yang dapat diverifikasi dari manual instrumen dan literatur NDT.
| Material | Kecepatan rambat suara tipikal |
|---|---|
| Baja karbon | ±5920 m/s |
| Besi cor | ±4800 m/s |
| Aluminium | ±6320 m/s |
| Tembaga | ±4700 m/s |
| Akrilik | ±2730 m/s |
Pada banyak instrumen, rentang pengaturan velocity tersedia antara 1000–9999 m/s. Sebelum mengukur, pastikan material sudah teridentifikasi dan velocity sudah disetel ke nilai yang tepat.
Pengenalan Mode Dasar: Pulse-Echo (P-E) vs Echo-Echo (E-E)
Mode dasar alat ukur ketebalan ultrasonik dibedakan oleh gema mana yang digunakan sebagai dasar pengukuran. Mode P-E mengukur dari pulsa awal ke back-wall echo pertama. Mode E-E mengukur interval antara dua back-wall echo berurutan, bukan dari pulsa awal. Secara umum, P-E cocok untuk permukaan bersih tanpa coating, sedangkan E-E dirancang untuk mengurangi pengaruh coating atau cat. Namun, keduanya memiliki syarat dan batas yang harus dipahami; penjelasan teknis akan diuraikan pada bagian berikutnya.
Kenapa Pipa Berkarat atau Pitting Membuat Mode Biasa (P-E) Tidak Akurat?
Kondisi permukaan adalah faktor terbesar yang menentukan apakah hasil pengukuran dapat dipercaya. Pada pipa berkarat atau pitting, mode P-E sering menghasilkan angka yang terlalu tebal karena lapisan karat/scale ikut masuk ke dalam perhitungan atau karena sinyal pantul tidak berasal dari back wall yang seharusnya.
Rust, Scale, dan Coating Sebagai Lapisan Aktif yang Menipu Pembacaan
Lapisan karat dan scale bersifat porous serta meredam sinyal ultrasonik. Jika lapisan ini tidak dibersihkan, sinyal dapat terpantul di antarmuka scale-metal, lalu dianggap sebagai back wall. Alat menampilkan angka ketebalan yang mencakup sebagian lapisan karat, sehingga sisa dinding tersaji lebih tebal dari kenyataan. Lebih jauh, tutorial teknis Evident Scientific menyatakan bahwa coating nonmetalik biasanya memiliki kecepatan suara sekitar setengah dari baja, sehingga coating dapat menambah kesalahan sekitar dua kali ketebalan aktual coating pada pembacaan [2]. Inilah salah satu penyebab utama hasil pengukuran ketebalan pipa berkarat tidak akurat.
Kesalahan W-Effect: Ketika Echo Kedua Dianggap Echo Pertama
Pada pit atau permukaan tidak paralel, lintasan pulsa dapat membentuk jalur menyerupai huruf W. Paul Grosser dalam makalah terpublikasi melalui NDT.net menjelaskan bahwa pada material tipis, beam path dapat mengambil jalur W; akibatnya, first back-wall echo tidak tertampilkan dan second back-wall echo disalahartikan sebagai first echo. Hasilnya, ketebalan yang terukur bisa menjadi dua kali ketebalan aktual [3]. Ini adalah kesalahan interpretasi sinyal yang berbahaya karena angkanya terlihat valid, tetapi sebenarnya salah besar.
Data Lapangan: Ultrasonik Meremehkan Kedalaman Pitting
Bukti empiris memperkuat kehati-hatian. Dalam studi yang dirujuk Grosser, dari 14 pit alami pada pelat setebal 6 mm, dua tim pengukuran ultrasonik tidak mendeteksi 2 pit. Secara umum, ultrasonik cenderung meremehkan kedalaman pitting; artinya ketebalan sisa yang dilaporkan cenderung lebih tebal dari kondisi aktual [3]. Bias ini adalah bias tidak aman: inspektur dapat menganggap pipa masih layak, padahal titik kritis sudah menipis.
Mode E-E vs Mode P-E: Fisika, Rentang Ukur, dan Batas Kejujuran
Perbandingan P-E dan E-E harus dipahami sampai ke konsekuensi teknis, bukan sekadar fitur di lembar spesifikasi. Mode E-E menghapus ketebalan coating secara matematis, tetapi ia tidak bekerja pada semua kondisi permukaan.
Cara Kerja Mode E-E Menghilangkan Ketebalan Coating Secara Matematis
Dalam mode E-E, instrumen mengabaikan echo pertama yang datang dari permukaan luar coating/cat, lalu mengukur interval antara first back-wall echo dan second back-wall echo. Karena interval itu hanya melintasi material logam, ketebalan coating tidak ikut dihitung. Dengan kata lain, coating thickness saling menghilangkan dalam perhitungan [2]. Syarat praktisnya antara lain coating relatif tipis dan terdapat rasio material-ke-coating yang memadai; manual instrumen resmi biasanya menyebutkan syarat transducer tertentu untuk mode E-E.
Mengapa Rentang Mode E-E Lebih Pendek (3–30 mm) dan Butuh Probe Single-Element?
Mode E-E memerlukan minimal dua back-wall echo yang bersih dan terpisah agar interval waktunya dapat diukur. Pada material yang tebal atau permukaan yang kasar, energi sinyal cepat terdisipasi; echo kedua sering hilang. Itulah sebabnya rentang E-E pada banyak instrumen kelas menengah hanya sekitar 3–30 mm pada baja, jauh lebih sempit daripada P-E yang bisa mencapai 0,65–600 mm [1]. Selain itu, E-E umumnya memerlukan probe single-element dengan pulsa sempit agar dua gema dapat dipisahkan; probe dual-element yang umum untuk permukaan kasar belum tentu menghasilkan resolusi gema yang dibutuhkan.
Kapan Mode E-E Gagal pada Permukaan Sangat Terkorosi atau Pitting
Mode E-E bukan mode ajaib. White paper Evident Scientific menegaskan: Mode 3 atau E-E hanya dapat digunakan jika muncul multiple back-wall echo yang bersih; pada kekasaran berat atau korosi parah, sinyal loss akibat roughness akan menghapus echo kedua [1]. Pada kondisi seperti itu, mode E-E tidak valid. Praktisi juga mencatat probe twin-crystal berkinerja buruk ketika sisa ketebalan berada di bawah 2–3 mm pada permukaan korosi. Jika second echo tidak muncul, alat tidak memiliki dasar pengukuran yang sah.
Kenapa Hasil P-E dan E-E Berbeda dan Tidak Boleh Dicampur Tanpa Dokumentasi Mode
Karena P-E dapat menyertakan coating dalam pembacaan, sedangkan E-E menghilangkannya, hasil pada pipa yang sama bisa berbeda. Mencampur kedua mode dalam satu laporan tanpa label mode akan menciptakan tren korosi yang tidak konsisten. Aturan integritas data sederhana: setiap titik pengukuran harus dicatat beserta mode yang digunakan. Laporan inspeksi yang mencampur P-E dan E-E tanpa dokumentasi mode tidak dapat dipakai untuk evaluasi laju korosi yang sah.
Matriks Keputusan: Kapan Pakai Mode P-E, Mode E-E, atau Ganti Strategi
Untuk memilih mode secara cepat di lapangan, gunakan matriks berbasis kondisi permukaan. Tujuannya bukan mencari mode paling canggih, tetapi mode yang paling jujur terhadap kondisi aktual.
Matriks Kondisi Permukaan: Coated Tipis, Coating Tebal, Karat Ringan, Pitting Berat
| Kondisi permukaan | Mode direkomendasikan | Alasan | Catatan keselamatan |
|---|---|---|---|
| Coating tipis, logam di bawahnya sehat | E-E | Menghindari pelepasan coating | Pastikan second echo stabil |
| Coating tebal atau tidak diketahui | P-E setelah surface prep | Hasil lebih konservatif | Lepaskan coating sampai logam telanjang |
| Karat ringan–sedang | P-E setelah wire brush/grinding | Menghilangkan lapisan scale | Bersihkan area titik ukur |
| Pitting berat atau sangat kasar | P-E dengan grid rapat; pertimbangkan A-scan | E-E sering gagal karena echo kedua hilang | Jangan gunakan E-E tanpa verifikasi waveform |
Konsekuensi keselamatan dari salah memilih mode tidak boleh diremehkan: menggunakan E-E pada pitting berat dapat membuat alat tidak memberikan pembacaan yang valid, dan jika dipaksakan, hasilnya bisa keliru.
Jika Mode E-E Tidak Valid: Opsi Langkah Turun atau Alat Lain
Jika second echo tidak muncul, turunkan strategi ke P-E dengan persiapan permukaan sampai logam telanjang. Jika sinyal masih tidak stabil, pertimbangkan probe frekuensi lebih rendah untuk penetrasi lebih baik, couplant yang lebih kental untuk permukaan kasar, atau instrumen ultrasonik dengan A-scan untuk melihat waveform bukan sekadar angka. Verifikasi waveform sangat penting ketika angka tampak terlalu tebal atau terlalu tipis.
Prosedur Lapangan: Mengukur Ketebalan Pipa Berkarat Secara Akurat Langkah demi Langkah
Prosedur berikut dapat dijadikan SOP internal tim inspeksi. Alat utama yang digunakan adalah ultrasonic thickness gauge multi-mode, misalnya MITECH MT180, tetapi prinsipnya berlaku untuk instrumen lain dengan fitur setara.
Langkah 1: Bersihkan Permukaan Karat Sampai Sejauh Apa?
Untuk mode P-E, bersihkan titik ukur menggunakan wire brush atau grinder sampai logam telanjang. Untuk mode E-E, coating tipis boleh dipertahankan, tetapi karat tebal tidak boleh dibiarkan. Permukaan yang tersisa kasar akan membuat sinyal terpencar dan hasil menjadi tidak stabil. Dokumentasikan kondisi permukaan sebelum dan sesudah pembersihan; foto before/after membantu audit inspeksi.
Langkah 2: Kalibrasi Zero-Point dan Two-Point dengan Blok Referensi
Lakukan zero-point calibration pada blok referensi bawaan instrumen, lalu lakukan two-point calibration pada sampel material dengan ketebalan diketahui. Verifikasi dengan blok referensi, misalnya blok 4,00 mm pada beberapa instrumen, sebelum memulai pengukuran. Kalibrasi ulang jika material, probe, atau rentang ketebalan berubah secara signifikan.
Langkah 3: Pilih Probe, Couplant, dan Atur Sound Velocity
Untuk E-E, gunakan probe single-element yang direkomendasikan manual instrumen. Untuk P-E pada permukaan kasar, probe dual-element sering lebih toleran terhadap kekasaran. Frekuensi kerja tipikal berada pada 1–10 MHz; frekuensi lebih rendah memberikan penetrasi lebih baik tetapi resolusi lebih rendah. Pilih couplant sesuai kondisi permukaan; permukaan kasar membutuhkan couplant dengan viskositas lebih tinggi agar celah udara terisi. Setel sound velocity sesuai material, merujuk tabel kecepatan di atas.
Langkah 4: Tentukan Titik Ukur, Pola Grid, dan Posisi Jam
Jangan mengukur secara acak. Tentukan pola grid dan tandai titik secara permanen agar pengukuran dapat diulang pada posisi yang sama pada inspeksi berikutnya. Gunakan penandaan posisi jam (clock position) dan jarak longitudinal. Untuk area korosi aktif, gunakan kerapatan yang lebih tinggi; sebagai panduan praktis, Anda dapat menggunakan 5 titik per penampang dan jarak antar ring circumferential kurang dari 0,5 m pada zona kritis. Konsistensi titik pengukuran lebih penting daripada banyaknya data yang tidak repeatable.
Langkah 5: Tangkap Nilai Minimum dan Catat di Formulir
Jangan mengandalkan rata-rata. Scan perlahan dan tangkap nilai minimum per titik. Scan mode yang cepat bisa melewatkan pit lokal. Grosser merekomendasikan overlapping scan hingga 50% dan kalibrasi dalam rentang ±25% dari ketebalan bagian [3]. Catat nilai minimum bersama posisi jam, tanggal, mode, dan kondisi permukaan pada formulir. Formulir sederhana dengan kolom titik, jam, nilai, dan catatan sudah cukup untuk menciptakan jejak audit yang kuat.
Strategi Grid dan Deteksi Pitting: Mengapa Akurasi Instrumen Tidak Sama dengan Akurasi Lapangan
Banyak inspektur terpaku pada resolusi tampilan 0,01 mm dan menganggap hasilnya akurat sampai dua desimal. Kenyataannya, akurasi pengukuran lapangan adalah konsep berlapis, dan resolusi hanyalah lapisan paling dangkal.
Resolusi Tampilan 0,01 mm Tidak Berarti Akurasi Lapangan 0,01 mm
Resolusi display adalah digit terkecil yang dapat ditampilkan alat, bukan jaminan keandalan pada permukaan tidak rata. Spesifikasi akurasi instrumen biasanya valid untuk permukaan paralel halus. Pada korosi, akurasi lapangan realistis dapat berada di sekitar 0,5 mm, bukan 0,01 mm. Menyamakan keduanya adalah kesalahan interpretasi data yang mahal.
Model Akurasi Berlapis: Instrumen, Lapangan, Pit, dan Statistik
Gunakan empat lapisan untuk mengevaluasi hasil: akurasi instrumen, akurasi lapangan, akurasi deteksi pit, dan perlakuan statistik. Akurasi instrumen ±0,05 mm pada ketebalan ≤10 mm hanyalah titik awal. Akurasi lapangan dipengaruhi oleh pembersihan permukaan, kalibrasi, couplant, dan stabilitas sinyal. Akurasi deteksi pit bergantung pada ukuran pit, frekuensi probe, grid, dan teknik minimum capture. Terakhir, statistik dari banyak titik membantu memperkirakan ketidakpastian, tetapi tidak menghilangkan bias underestimating pit depth yang sudah dibahas [3].
Menentukan Grid dan Jumlah Titik agar Pit Tidak Terlewat
Overlapping scan hingga 50% adalah saran berbasis literatur untuk meningkatkan probabilitas deteksi [3]. Kerapatan grid harus dinaikkan pada area dengan indikasi korosi aktif, sambungan, dan titik rendah yang berpotensi menampung air. Minimum capture pada setiap titik lebih penting daripada kecepatan; satu nilai rendah dapat menjadi penanda dini kegagalan dinding.
Cara Membaca Hasil: Over-Estimate Ketebalan Sisa adalah Bias Tidak Aman
Hasil ultrasonik pada pitting cenderung melaporkan ketebalan sisa lebih tebal dari kondisi nyata [3]. Artinya, inspektur harus membaca angka dengan margin keselamatan, membandingkan dengan ketebalan nominal desain, dan tidak langsung menyimpulkan aman hanya karena angka di layar di atas batas minimum. Kalibrasi dalam rentang ±25% ketebalan bagian dan verifikasi titik mencurigakan dengan A-scan membantu mengurangi risiko.
Menghitung Ketebalan Sisa, Corrosion Allowance, dan Sisa Umur Pakai dari Hasil Pengukuran
Data ketebalan menjadi berguna ketika dikonversi menjadi keputusan inspeksi: apakah pipa masih aman, kapan harus diperbaiki, atau kapan harus diganti.
Contoh Perhitungan Time-of-Flight: Ketebalan = (Kecepatan × Waktu) / 2
Misalnya instrumen mengukur waktu tempuh pulsa pada baja karbon dengan V = 5920 m/s. Jika waktu tempuh total pulang-pergi adalah 2,0 µs (2,0 × 10⁻⁶ detik), maka ketebalan d = (5920 × 2,0 × 10⁻⁶) / 2 = 5,92 mm. Rumus ini sesuai dengan prinsip dasar yang dijelaskan Evident Scientific [1]. Bandingkan hasil itu dengan ketebalan nominal pipa; selisihnya adalah indikasi kehilangan material.
Menghitung Laju Korosi dan Sisa Umur Pakai Secara Sederhana
Rumus sisa umur pakai yang banyak digunakan adalah:
Sisa umur = (ketebalan sisa terukur − ketebalan minimum yang diizinkan) / laju korosi
Laju korosi diperoleh dari selisih ketebalan antara dua inspeksi dibagi interval waktu. Jika ketebalan sisa masih jauh di atas minimum dan laju korosi rendah, pipa dapat terus beroperasi. API 570/579 memberikan kerangka evaluasi fitness-for-service dan inspeksi perpipaan; hasil pengukuran harus diperlakukan sebagai input, bukan keputusan final.
Batas Minimum Aman dan Kapan Harus Lakukan Repair atau Replace
Ketebalan minimum dapat berasal dari kode desain, spesifikasi klien, atau perhitungan fitness-for-service. Jika hasil mendekati batas minimum, lakukan pengukuran ulang dengan grid lebih rapat, dokumentasikan kondisi, dan gunakan engineering judgment. Jangan menunggu angka turun tepat ke batas; margin diperlukan karena akurasi deteksi pit terbatas.
Memilih Alat Ukur Ketebalan Multi-Mode: Membandingkan Mitech MT180 dengan Model Lain
Kebutuhan inspeksi korosi menuntut alat dengan kemampuan through-coating yang jujur. MITECH MT180 adalah contoh alat ukur ketebalan multi-mode yang relevan, tetapi pemilihan harus mempertimbangkan rentang E-E, resolusi, probe, dan isi paket.
Tabel Perbandingan Seluruh Model Mitech: Rentang P-E, E-E, dan Resolusi
| Model | Rentang P-E | Rentang E-E | Resolusi | Catatan |
|---|---|---|---|---|
| MT150/MT160 | 0,75–300 mm | Tidak ada through-coating | 0,1 mm | Cukup untuk pengukuran dasar |
| MT180 | 0,65–600 mm | 3–30 mm | 0,1/0,01 mm | Through-coating untuk aplikasi umum |
| MT190 | 0,65–600 mm | 3–60 mm | 0,1/0,01 mm | Rentang E-E lebih lebar |
| MT600/MT660 | hingga 600 mm | 3–100 mm | 0,01/0,001 mm | Resolusi lebih tinggi untuk rentang lebih luas |
Data ini dirangkum dari snapshot spesifikasi; selalu verifikasi lembar data resmi sebelum membeli.
Fokus Spesifikasi MITECH MT180 untuk Pipa Berkarat
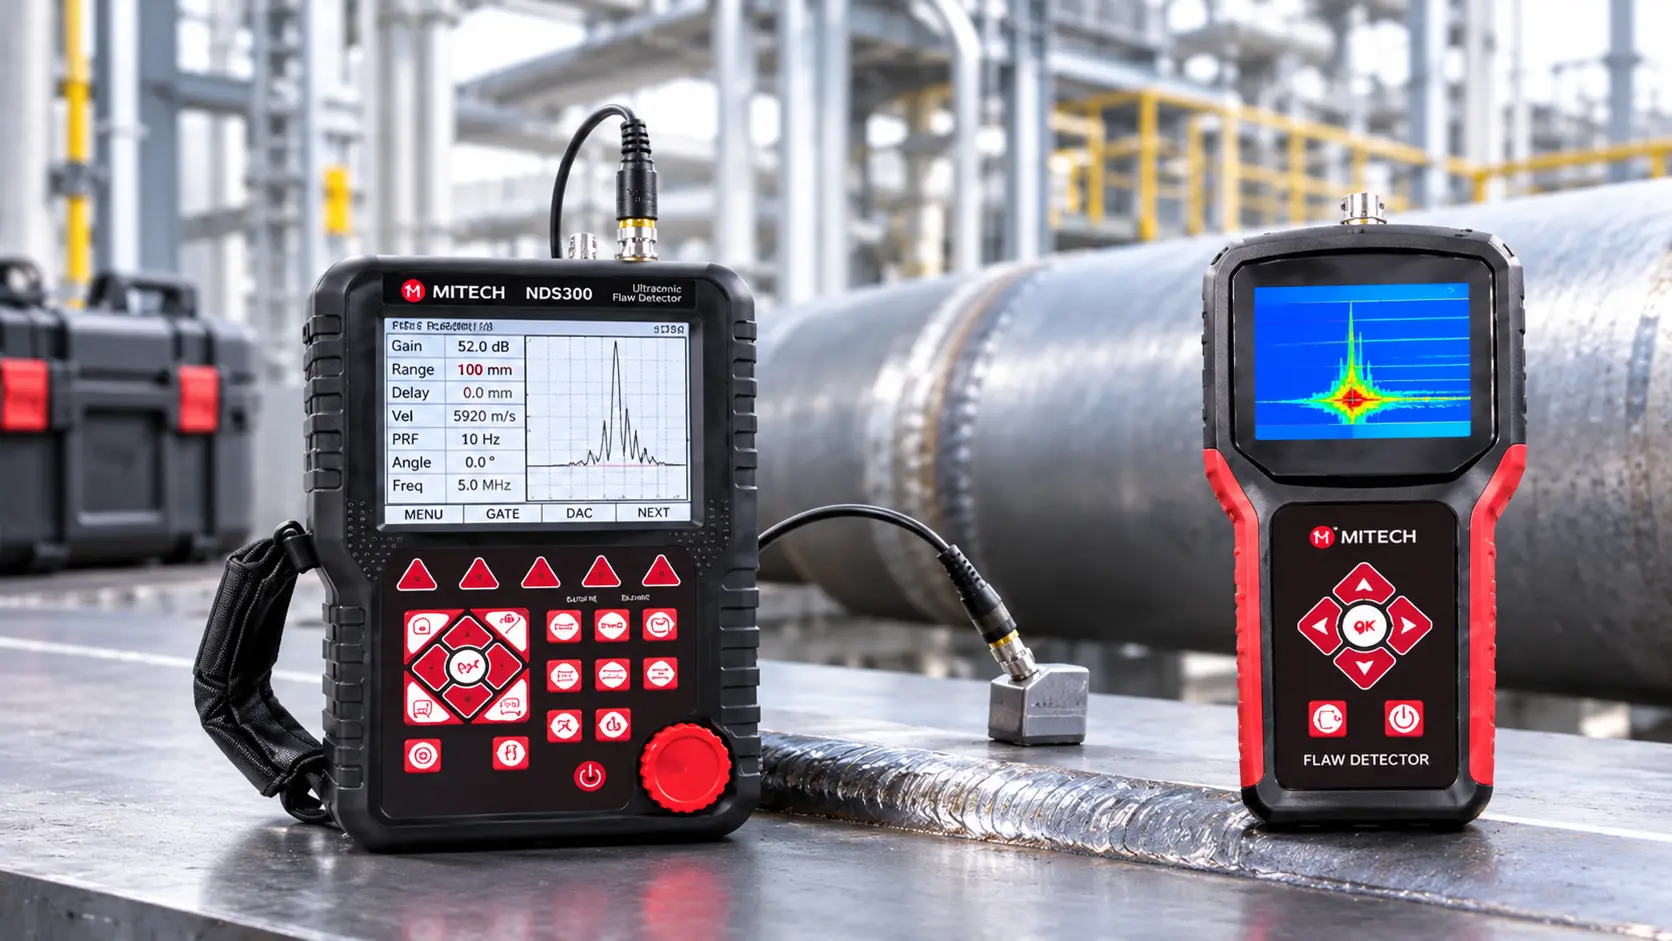
MITECH MT180 memiliki rentang P-E 0,65–600 mm dan E-E 3–30 mm, resolusi 0,1/0,01 mm, akurasi ±0,05 mm untuk ketebalan ≤10 mm, pengaturan velocity 1000–9999 m/s, bobot sekitar 245 gram, dan daya baterai hingga 100 jam. Rentang E-E 3–30 mm cocok untuk coated pipe tipis, tetapi pada pitting berat Anda harus kembali ke P-E dengan grid rapat. Link produk: Alat Ukur Ketebalan Multi Mode MITECH MT180.
Apa Isi Kotak Sebenarnya: Couplant, Blok Kalibrasi, Sertifikat, dan Aksesori
Jangan berasumsi semua aksesori tersedia. Beberapa penjual tidak menyertakan couplant karena pertimbangan pengiriman, dan blok kalibrasi tidak selalu menjadi aksesori standar. Sebelum transaksi, tanyakan secara eksplisit: apakah couplant termasuk, apakah blok kalibrasi tersedia, apakah sertifikat kalibrasi disertakan, dan berapa biaya probe cadangan.
Cara Verifikasi Keaslian Produk dan Garansi Resmi di Indonesia
Mintalah nomor seri, cek ketersediaan garansi distributor resmi, dan pastikan sertifikat kalibrasi dapat diverifikasi. Alat ukur bermerek sering dipalsukan, dan unit tanpa garansi resmi dapat memiliki akurasi yang tidak terjamin. Distributor resmi biasanya dapat menunjukkan dokumentasi dan dukungan purnajual.
Harga Alat Ukur Ketebalan Multi-Mode dan Total Cost of Ownership
Harga alat ukur ketebalan multi-mode sangat bervariasi, tetapi perbedaan itu umumnya mencerminkan rentang E-E, resolusi, probe, dan kelengkapan sertifikat.
Kenapa Harga Bisa Beda Jauh: Rentang E-E, Resolusi, Probe, dan Sertifikat
Perbedaan paling signifikan terletak pada rentang E-E: model dengan E-E 3–30 mm jauh lebih terjangkau daripada model E-E 3–100 mm. Resolusi 0,001 mm juga menaikkan harga dibandingkan 0,01 mm. Material housing, kualitas probe, dan sertifikat kalibrasi turut memengaruhi biaya. Memahami hubungan ini mencegah Anda membayar fitur yang tidak dibutuhkan.
Kisaran Harga Terpantau di Indonesia dan Internasional
Berdasarkan snapshot riset untuk artikel ini, harga ultrasonic thickness gauge multi-mode di Indonesia terpantau mulai sekitar Rp 7,2 juta hingga Rp 8,6 juta untuk kelas entry–mid. Di pasar internasional, kelas serupa terpantau sekitar USD 335 untuk tanpa through-coating, USD 374 untuk E-E 3–30 mm, USD 450 untuk E-E 3–60 mm, dan USD 638–785 untuk E-E 3–100 mm dengan resolusi lebih tinggi. Angka ini adalah potret tanggal pemantauan dan dapat berubah sewaktu-waktu.
Biaya Tersembunyi: Couplant, Blok Kalibrasi, Probe Pengganti, dan Kalibrasi Ulang
Total biaya kepemilikan sering melampaui selisih harga awal. Couplant adalah bahan habis pakai, probe dapat aus, blok kalibrasi mungkin perlu dibeli terpisah, dan kalibrasi ulang tahunan diperlukan untuk menjaga ketertelusuran. Sebelum membeli, hitung biaya lima tahun: alat, aksesori, kalibrasi, dan potensi probe pengganti.
Tempat Membeli dengan Garansi Resmi dan Cara Evaluasi Nilai
Bandingkan nilai, bukan hanya harga. Misalnya, jika aplikasi Anda tidak memerlukan E-E 100 mm, membeli model dengan rentang lebih pendek bisa lebih efisien. Pilih jalur pembelian yang memberikan garansi resmi, dukungan teknis, dan akses kalibrasi. Mitech Indonesia menyediakan informasi produk dan konsultasi untuk kebutuhan bisnis; evaluasi vendor berdasarkan rekam jejak layanan, bukan sekadar angka diskon.
Kesalahan Umum Saat Mengukur Pipa Berkarat dan Cara Menghindarinya
Kesalahan berikut adalah yang paling sering membuat hasil inspeksi tidak akurat atau tidak dapat dipertahankan dalam audit.
Menggunakan Mode P-E pada Pipa Coated Tanpa Menghapus Coating
Coating yang tidak dihilangkan pada mode P-E dapat menambah ketebalan semu sekitar dua kali ketebalan coating [2]. Selalu identifikasi apakah permukaan hanya berkarat atau masih memiliki coating. Jika coating ada dan mode E-E tidak memungkinkan, bersihkan sampai logam telanjang sebelum P-E.
Mencampur Data P-E dan E-E dalam Satu Laporan
Data dari dua mode tidak setara. Mencampurnya tanpa label mode menciptakan tren korosi yang palsu. Pisahkan kolom mode di formulir pencatatan, dan jangan pernah menggabungkan nilai P-E dan E-E dalam satu perhitungan laju korosi.
Menganggap Akurasi 0,01 mm Sama dengan Akurasi Lapangan
Resolusi bukan akurasi. Pada korosi, akurasi lapangan realistis dapat sekitar 0,5 mm. Gunakan spesifikasi instrumen hanya untuk permukaan ideal, dan perlakukan hasil lapangan dengan rentang ketidakpastian yang wajar.
Tidak Melakukan Minimum Capture dan Grid Rapat
Rata-rata dan scan cepat menyembunyikan pit. Tangkap nilai minimum pada setiap titik, naikkan kerapatan grid pada area korosi, dan gunakan overlapping scan hingga 50% [3]. Satu titik tipis yang terdeteksi lebih berharga daripada seratus titik tebal yang membuat Anda merasa aman.
Kesimpulan
Mode E-E adalah alat yang kuat untuk pipa ber-coating karena dapat menghilangkan ketebalan coating secara matematis tanpa membongkar lapisan. Namun, mode ini bukan solusi universal untuk pipa berkarat berat atau pitting. Pada permukaan sangat kasar, echo kedua yang menjadi dasar E-E bisa hilang, dan memaksakan mode ini akan menghasilkan data yang menyesatkan. Itulah mengapa memilih antara P-E dan E-E harus didasarkan pada kondisi permukaan, bukan sekadar preferensi fitur.
Pahami fisika time-of-flight, jangan samakan resolusi tampilan dengan akurasi lapangan, lakukan kalibrasi sound velocity, gunakan grid rapat dengan minimum capture, dan jangan mencampur data P-E/E-E tanpa dokumentasi mode. Dengan pendekatan itu, inspektur Indonesia dapat mengevaluasi korosi pipa dengan lebih aman dan dapat dipertanggungjawabkan.
Gunakan urutan prosedur pada artikel ini sebagai checklist internal tim inspeksi. Untuk validasi lebih lanjut terkait pemilihan mode dan alat ukur ketebalan multi-mode seperti MITECH MT180, Anda dapat berkonsultasi dengan tim teknis.
Sebagai bagian dari CV. Java Multi Mandiri, Mitech Indonesia adalah supplier dan distributor alat ukur serta instrumen pengujian untuk aplikasi industri dan komersial. Kami membantu perusahaan mengoptimalkan program inspeksi korosi dan memenuhi kebutuhan peralatan pengukuran ketebalan, bukan sebagai penyedia jasa pengujian atau kontraktor konstruksi. Jika Anda sedang mengevaluasi instrumen yang sesuai untuk program pemeliharaan pipa, diskusikan kebutuhan perusahaan Anda untuk mendapatkan rekomendasi yang selaras dengan kondisi operasional dan anggaran.
Disclaimer: Hasil pengukuran dan perhitungan umur pakai harus diverifikasi oleh inspektur NDT/engineer yang kompeten dan mengacu pada standar serta spesifikasi desain yang berlaku. Data harga adalah potret tanggal pemantauan tertentu dan dapat berubah sewaktu-waktu. Penyebutan MITECH MT180 bersifat ilustratif sebagai solusi, bukan endorsement atau pengganti evaluasi independen.
Rekomendasi Thickness Gauge – Alat Ukur Ketebalan

Ultrasonic Thickness Gauge

Ultrasonic Thickness Gauge

Multi-Mode Ultrasonic Thickness Gauge
Multi-Mode Ultrasonic Thickness Gauge

Multi-Mode Ultrasonic Thickness Gauge
Ultrasonic Thickness Gauge
Multi-Mode Ultrasonic Thickness Gauge
Referensi
- Fowler, K.A., Elfbaum, G.M., & Nelligan, T.J. (N.D.). Theory and Application of Precision Ultrasonic Thickness Gaging. Evident Scientific. Retrieved from https://ims.evidentscientific.com/en/learn/white-papers/theory-and-application-of-precious-ultrasonic-thickness-gaging
- Evident Scientific. (N.D.). Precision Ultrasonic Gauging for Measuring Coatings (Ultrasonic Thickness Gauge Tutorial). Evident Scientific. Retrieved from https://ims.evidentscientific.com/en/learn/ndt-tutorials/thickness-gauge/coatings
- Grosser, P. (2006). Ultrasonic Detection and Measuring of Isolated or Pitting Corrosion (IPC). Proceedings of the 12th Asia-Pacific Conference on NDT, Auckland. NDT.net. Retrieved from https://www.ndt.net/article/apcndt2006/papers/51.pdf